Første anslag
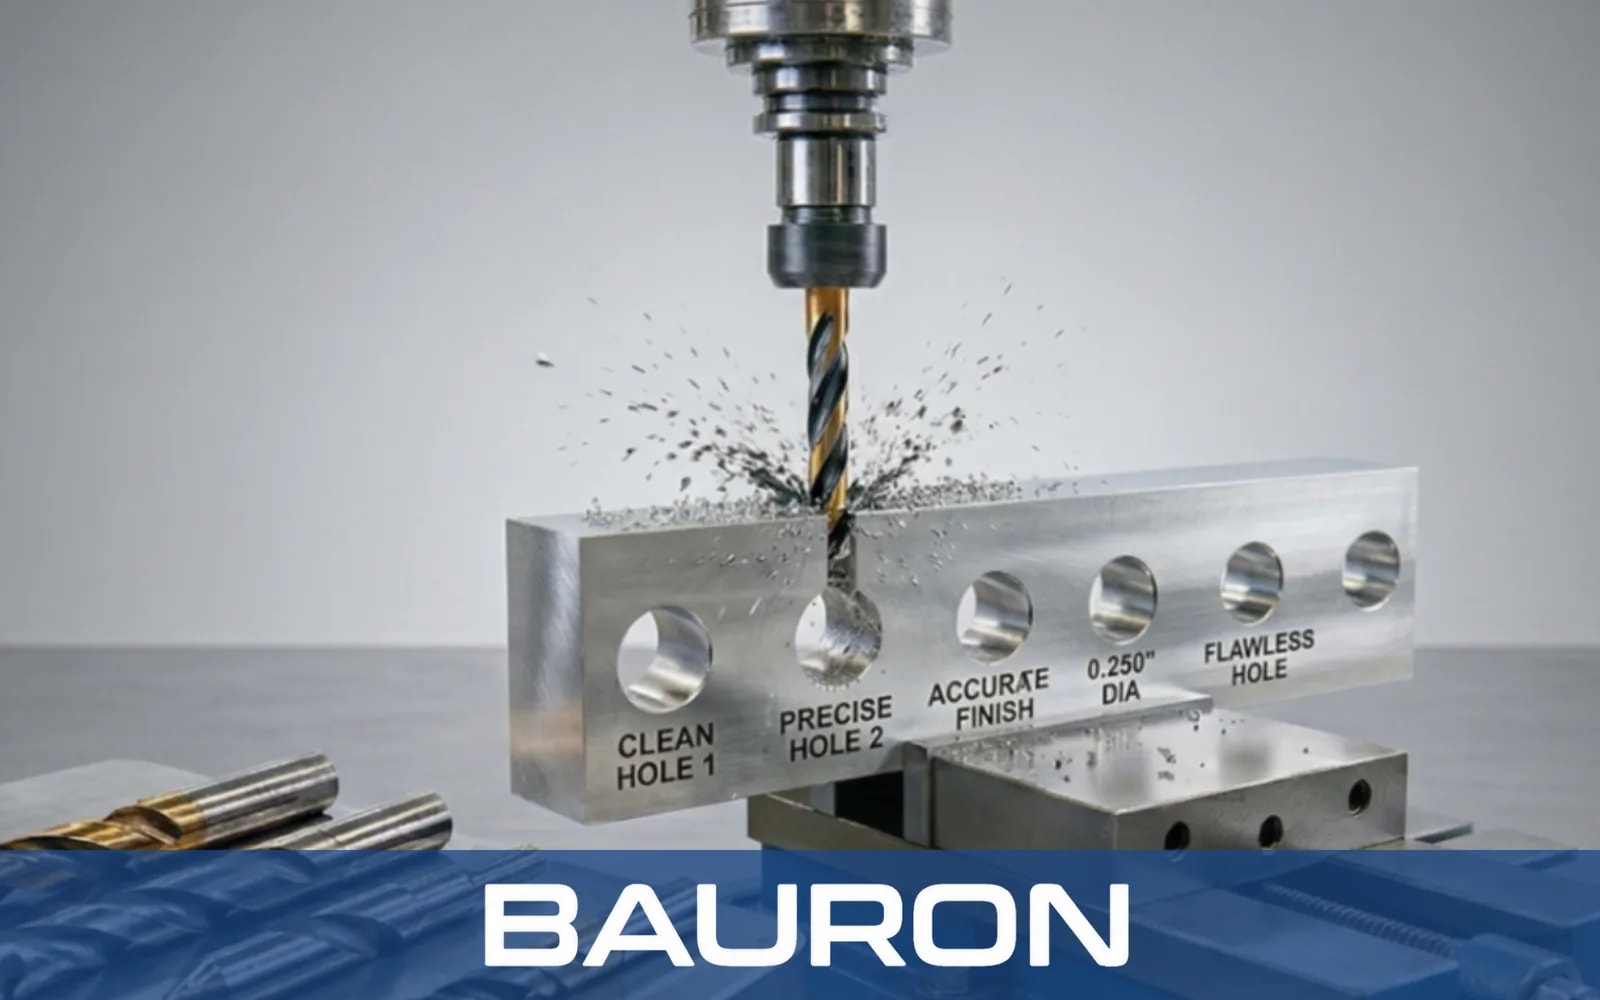
Den stive spids rammer emnet og bider sig fast i overfladen uden udbøjning.
Drej modellen med musen eller én finger. Brug musehjulet eller en to-finger-bevægelse til kontrolleret zoom.
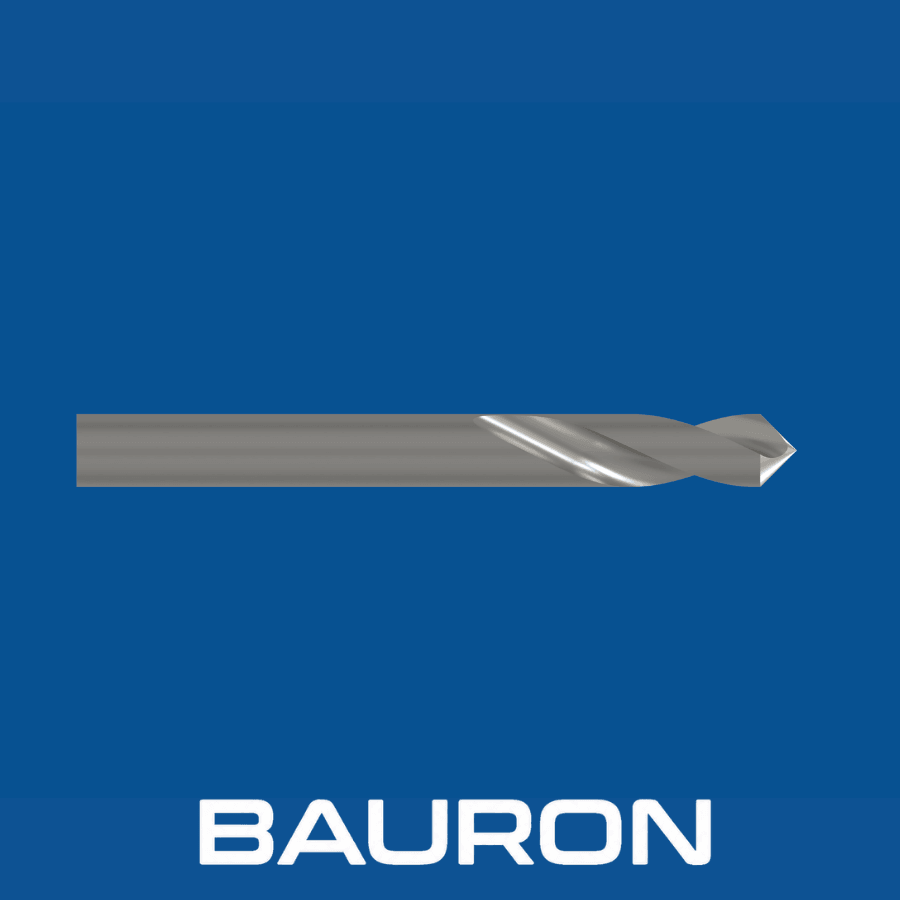
Punktbor er specialiserede anboringsværktøjer konstrueret til at forhindre, at boret vandrer, i CNC-fræsecentre og manuelle maskiner. I modsætning til almindelige spiralbor, som har lange, fleksible riller, har punktbor en tyk kerne og en spiralvinkel på nul for at maksimere stivheden under den første indstikning.
Den stive spids rammer emnet og bider sig fast i overfladen uden udbøjning.
En hurtig punktboring laver en lav, konisk fordybning på den ønskede koordinat.
Det efterfølgende spiralbor går ind i den forborede konus og følger en lige bane uden at "vandre" hen over overfladen.
Med den rette størrelse kan punktboret fase hullets åbning under den første indstikning.
Korte rillelængder og tykke kerner begrænser vibrationer og værktøjsudbøjning.
Styrer de efterfølgende lange spiralbor, så de starter på den tilsigtede position.
Anborer og faser i én operation for at reducere CNC-cyklustiden.
Fås i udførelser med 90°, 120° og 142°, så de passer til det efterfølgende bors spidsvinkel.
Konstruktionen i fuldkarbid modstår slibende slid og bevarer spidsens nøjagtighed over gentagne cyklusser.
| Specifikation | Område / Detaljer |
|---|---|
| Diameterområde | 1/8" til 1" (tomme- og metriske størrelser fås) |
| Spidsvinkel | 90°, 120° eller 142° (skal svare til eller overstige det efterfølgende bors vinkel) |
| Rillegeometri | Korte riller / nul til lav spiralvinkel |
| Skafttype | Lige cylindrisk, Weldon eller kort karbidskaft |
| Tolerance | Ultrapræcisionsslebet med submikron-nøjagtighed |
| Bearbejdningstype | Højpræcis anboring og fasning |
| Materiale / Belægning | Bedst egnet til | Vigtigste fordel |
|---|---|---|
| HSS (højhastighedsstål) | Aluminium, blødt stål og almindelige værkstedsopgaver. | Økonomisk og slagfast, så skærekanten ikke skaller. |
| Fuldkarbid | Højhastigheds-CNC-produktion og hårde legeringer. | Giver en stivhed, der begrænser udbøjningen i hårde metaller. |
| TiAlN-belægning | Bearbejdning ved høje temperaturer og tørbearbejdning. | Forlænger skærekantens levetid og begrænser opbygget skærekant ved punktboring i rustfrit stål. |
HSS giver god økonomi og slagfasthed til almindeligt arbejde, fuldkarbid maksimerer stivheden i hårde legeringer og ved højhastigheds-CNC-bearbejdning, og TiAlN hjælper med at styre varme, slid og opbygget skærekant. Punktbor i fuldkarbid med ikke-standardvinkler eller -længder hører under vores service for specialværktøjer i karbid.
Punktbor bruges i automatiske værktøjsskiftere til at fastlægge præcise hulpositioner forud for de spiralbor og plansænkere, der følger efter.
Værktøjet monteres i et revolverhoved og anborer centrum af det roterende materiale før dybhulsboring.
Brug punktbor ved manuel prototypefremstilling til at placere huller uden at kørne.
Sikrer positionsnøjagtigheden for de efterfølgende borecyklusser i præcisions-CNC-fræsemaskiner.
Starter huller nøjagtigt på skrå, runde eller ujævne overflader og begrænser samtidig værktøjets udbøjning.
Går dybere ned under punktboringen og efterlader en ren, afgratet fase på 90° eller 120° før gevindskæring, mens større faser kræver et dedikeret fasebor.
Sikrer præcise centre i fleksible plader uden at deformere det omgivende panel, f.eks. kabinetter og chassisdele i elektronikproduktion.
Centerbor er designet til at lave 60° koniske huller til drejebænkspinoler og har en tynd pilotspids. Punktbor har en gennemgående V-spids uden pilot, hvilket giver dem større stivhed, når der skal anbores standardhuller i CNC-fræsemaskiner.
Punktborets spidsvinkel skal være lig med eller større end det efterfølgende bors vinkel. Brug f.eks. et 142° punktbor sammen med et 135° bor, så borets mejselæg rammer først i midten og vibrationer undgås.
Ja. Et 90° punktbor, der føres lidt længere ned end den endelige huldiameter, efterlader en ensartet 90° fase og kan gøre en separat afgratning før gevindskæring overflødig. Til dybere koniske sæder til undersænkede skruer bruges en forsænker.
Gå kun så dybt, at fordybningen bliver lidt større end det efterfølgende bors mejselæg, eller til den ønskede fasediameter er nået. Punktboring, der er for dyb, kan få det efterfølgende bor til at ramme med yderhjørnerne først, hvilket giver slid eller vibrationer.
Bauron kan gennemgå krav til punktbor med ikke-standard spidsvinkler, forlængede skaftlængder eller applikationsspecifikke belægninger. Indsend bearbejdningsdetaljerne til en teknisk vurdering.
Bauron tilbyder design- og engineering-support til applikationsspecifikke værktøjskrav. Del geometri, materiale, belægningsbehov og bearbejdningsudfordring til teknisk gennemgang.
Kontakt engineering