Indgreb
Tapborets skarpe ydre tænder skærer rent ind i overfladen på et stykke resttræ.
Drej modellen med musen eller én finger. Brug musehjulet eller en to-finger-bevægelse til kontrolleret zoom.
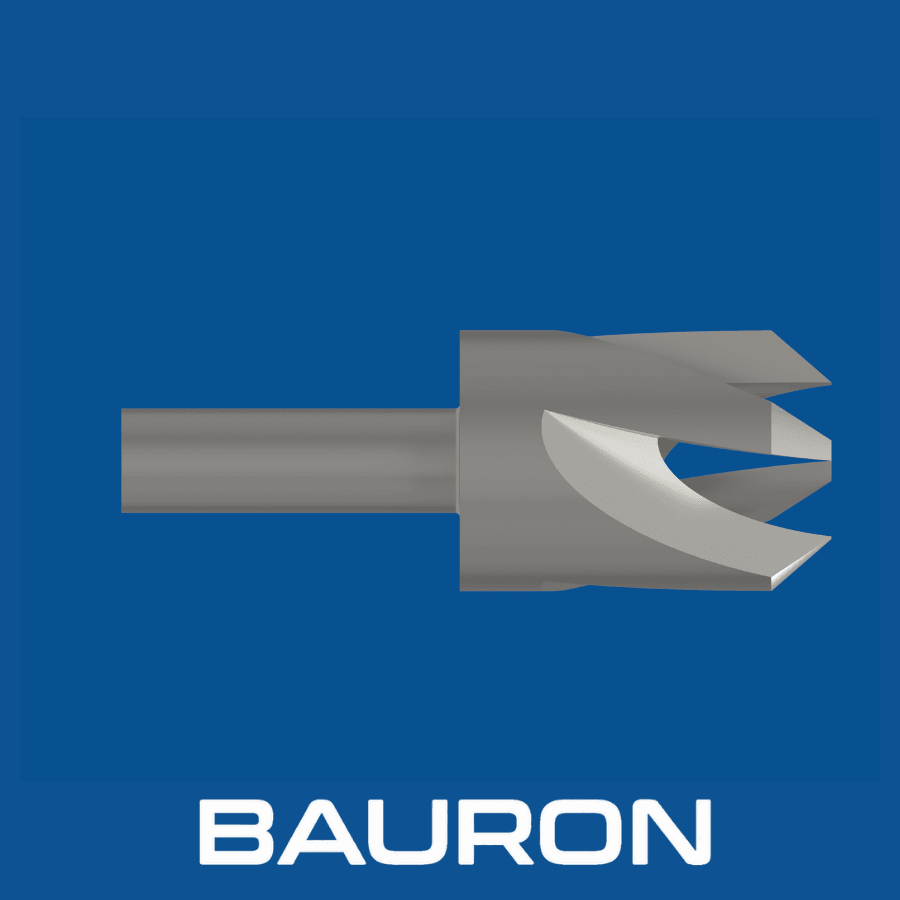
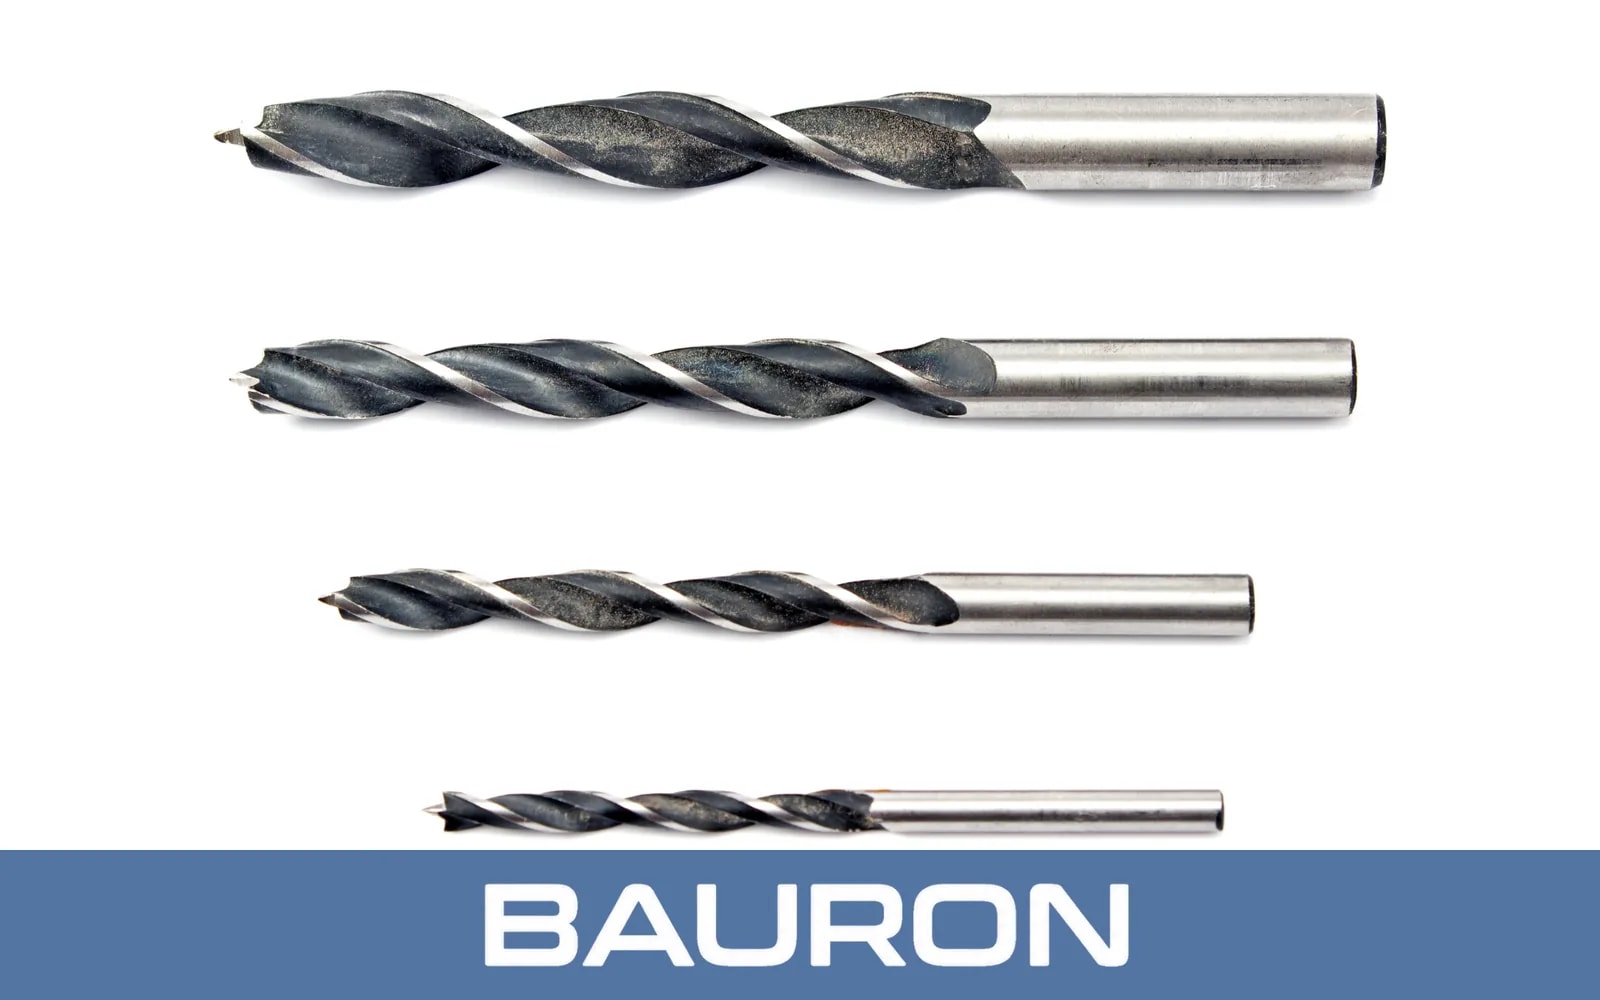
Et tapbor er et hult skæreværktøj, der er uundværligt i eksklusivt møbel- og skabssnedkeri og tømrerarbejde. I stedet for at omdanne træet til spåner, som almindelige CNC-bor gør, skærer et tapbor fra Bauron en cirkulær bane i træet og efterlader en massiv cylinder intakt i midten.
Tapborets skarpe ydre tænder skærer rent ind i overfladen på et stykke resttræ.
Når boret føres ned, fjerner det materialet langs omkredsen og lader kernen være intakt.
Med en skruetrækker eller et stemmejern brækkes den nye prop let ud af brættet.
Den matchende træprop limes ind i et plansænket hul og skjuler befæstelseselementet, så overfladen bliver plan og samlingen usynlig.
Med tapbor kan propperne skæres af det samme resttræ som emnet, så skjulningen bliver sømløs.
Koniske tapbor laver en kileformet prop, der sidder stramt uden synlige limfuger.
Skærer træfibrene rent over og forhindrer udrivninger på proppens overflade.
Fører savsmuldet hurtigt ud og forhindrer brændemærker, når der skæres propper i hårdttræ.
Bearbejdet med decimaltolerancer, der passer til standardstørrelser for plansænkere og forstnerbor.
| Specifikation | Område / Detaljer |
|---|---|
| Diameterområde | 1/4" til 1" (passer til standardnedsænkninger for befæstelseselementer) |
| Propudførelse | Lige cylinder eller konisk (til stram friktionspasning) |
| Skærgeometri | Flere tænder (4 eller flere skærekanter) |
| Skafttype | Rundt, nedslebet rundt eller sekskantskaft |
| Materiale | Højkulstofstål eller HSS |
| Udførelse | Enkeltværktøjer eller komplette sæt |
| Materiale / Belægning | Bedst egnet til | Vigtigste fordel |
|---|---|---|
| Højkulstofstål | Blødt træ som fyr, ceder og gran. | Let at slibe og økonomisk til almindeligt tømrerarbejde. |
| HSS (højhastighedsstål) | Eg, ahorn, valnød og eksotiske træsorter. | Bevarer en skarp skærekant længere under den høje friktion, der opstår, når der skæres propper i hårdttræ. |
| Karbidbestykket | Arbejde i store volumener og meget slibende materialer. | Giver slidstyrke til kontinuerlig industriel fremstilling af propper. |
Højkulstofstål er økonomisk og let at slibe til blødt træ, HSS bevarer skærekanten længere i hårdttræ, og tapbor med karbidskær giver slidstyrke i slibende arbejde i store volumener. Vores designguide til CNC-bor opfører tapbor blandt bortyperne til træ.
Giver lodret stabilitet, der hjælper med at forhindre, at proppen knækker for tidligt, og er den foretrukne maskine til dette værktøj.
Kan bruges forsigtigt sammen med en mobil borestander, når der skæres træpropper på stedet.
Bruges i automatiserede routercentre til at fremstille store mængder dyvler eller specialpropper til træindustrien.
Skjuler monteringsskruer ved at matche træets åretegning præcist med et tapbor, mens centerspidsbor borer rene styrehuller til skruerne.
Skjuler kraftige terrasseskruer for vejr og vind, så de ikke ruster, og træoverfladen forbliver ren.
Lukker plansænkede huller i gulvbrædder med dedikerede tapbor: Propper af hårdttræ skåret af matchende afskær falder i ét med de omgivende brædder.
Dækker skruer af rustfrit marinestål med propper af teak eller mahogni og giver en vandtæt, færdig overflade.
Et lige tapbor giver en ensartet cylinder til almindelig brug. Et konisk tapbor laver en prop, der er en anelse bredere i toppen end i bunden, så den kiler sig stramt fast i hullet og fjerner synlige limfuger rundt om kanten.
Det er muligt, men i modsætning til sneglebor har et tapbor ingen centerspids, hvilket kan få værktøjet til at vandre ved start. Brug en mobil borestander til at holde værktøjet lodret, når det bruges i en håndboremaskine.
Brændemærker skyldes friktion, typisk fordi søjleboremaskinen kører for hurtigt, skærekanterne er sløve, eller der ligger savsmuld tilbage i den cirkulære rille. Sænk hastigheden, slib tapboret, og løft det regelmæssigt for at fjerne savsmuldet.
Til tætte træsorter som eg, ahorn eller kirsebær skal du bruge tapbor i HSS. Bor af kulstofstål kan overophedes og blive sløve hurtigere i tætåret hårdttræ, hvilket giver svedne propper.
Bor ikke igennem brættet. Bor ca. 1/2 til 3/4 tomme dybt, tag brættet ud af søjleboremaskinen, og stik derefter en almindelig skruetrækker eller et lille stemmejern ned i rillen, og lirk forsigtigt, indtil proppen brækker af ved roden.
Bauron tilbyder design- og engineering-support til applikationsspecifikke værktøjskrav. Del geometri, materiale, belægningsbehov og bearbejdningsudfordring til teknisk gennemgang.
Kontakt engineering