Mikrokornet og ultrafint wolframkarbid
Pulver i submikronstørrelse giver pinnefræsere i karbid og bor den varmhårdhed, skarphed og bestandighed over for abrasivt slid, der kræves ved kontinuerlig fræsning og boring med høj hastighed.
Bauron anvender højtydende skæreværktøjsmaterialer, fuldkarbidsubstrater og førsteklasses værktøjsstållegeringer til CNC-bearbejdning med høj hastighed og præcisionsmetalbearbejdning.
CNC-skæreværktøjer udsættes for ekstrem friktion, mekaniske stød og høj termisk belastning. Bauron vælger skærematerialer – herunder pulvermetallurgiske legeringer, mikrokornet fuldkarbid og specialstål – efter behov, der spænder fra slagsejhed ved afbrudt fræsning til varmhårdhed ved kontinuerlig bearbejdning af superlegeringer. Valget af substrat påvirker direkte bearbejdningshastighed, overfladefinish og værktøjslevetid.
Pulver i submikronstørrelse giver pinnefræsere i karbid og bor den varmhårdhed, skarphed og bestandighed over for abrasivt slid, der kræves ved kontinuerlig fræsning og boring med høj hastighed.
M2, M42 og HSS-Co kombinerer sejhed, bøjningsstyrke og varmebestandighed til krævende gevindskæring, rømning og gevindboring, mens gevindbor i fuldkarbid egner sig til højere skærehastigheder i slibende materialer.
Som materiale til CNC-værktøjer har pulvermetallurgiske stål en ensartet karbidfordeling, der forbedrer skærekantens sejhed og slidstyrke sammenlignet med konventionelle støbte stål.
Ultrahårde substrater til højhastighedsbearbejdning af slibende ikke-jernholdige aluminiumslegeringer, kompositter og hærdede stål op til 65+ HRC.
Substrater til finbearbejdning med høj hastighed af varmebestandige nikkelbaserede superlegeringer og støbejern ved temperaturer, der nedbryder konventionelle metalliske værktøjer.
Ved pinnefræsere, rivaler, bor og formfræsere vurderer Baurons applikationsingeniører fire centrale mekaniske egenskaber under værktøjsdesignet.
En større andel af hård fase beskytter føringsfaserne mod kontinuerligt friktionsslid – en vigtig faktor for rivaler i karbid, der skal holde snævre boringsmål.
Karbidkvaliteter med høj sejhed optager vibrationer og afbrudte snit uden mikroudbrud på skærekanten.
Avancerede substrater af karbid og cermet bevarer skærekantens integritet ved over 900 °C.
Stabile substrater modstår reaktion, oxidation og diffusionsslid i krævende superlegeringer til luftfart.
Applikationsspecifikke belægninger forbedrer substratets slidegenskaber og reducerer samtidig friktion og termisk nedbrydning.
En varmebarriere til tørfræsning af titan, rustfrit stål og nikkelbaserede superlegeringer.
En glat overflade med lav friktion, der hjælper med at forhindre spånsvejsning og opbygget skærekant i aluminium.
Overfladehårdhed op til 41 GPa til skrub- og finbearbejdning med høj hastighed af forhærdede stål.
Smøreevne og spånafgang ved bearbejdning af aluminium og andre ikke-jernholdige legeringer.
Varmebestandigt karbid med AlTiN til profilering af turbinedele i Inconel og lommefræsning af flystrukturer i titan.
Skarpt mikrokornet karbid til gratfri fræsning af titanimplantater og PEEK-polymerer.
Værktøjer af PM-stål og karbid til kontinuerlig produktion af motorblokke i støbejern og transmissionskomponenter i aluminium.
Fræsere i karbid med nanokompositbelægning til finbearbejdning med høj hastighed af hærdede stål til formhulrum.
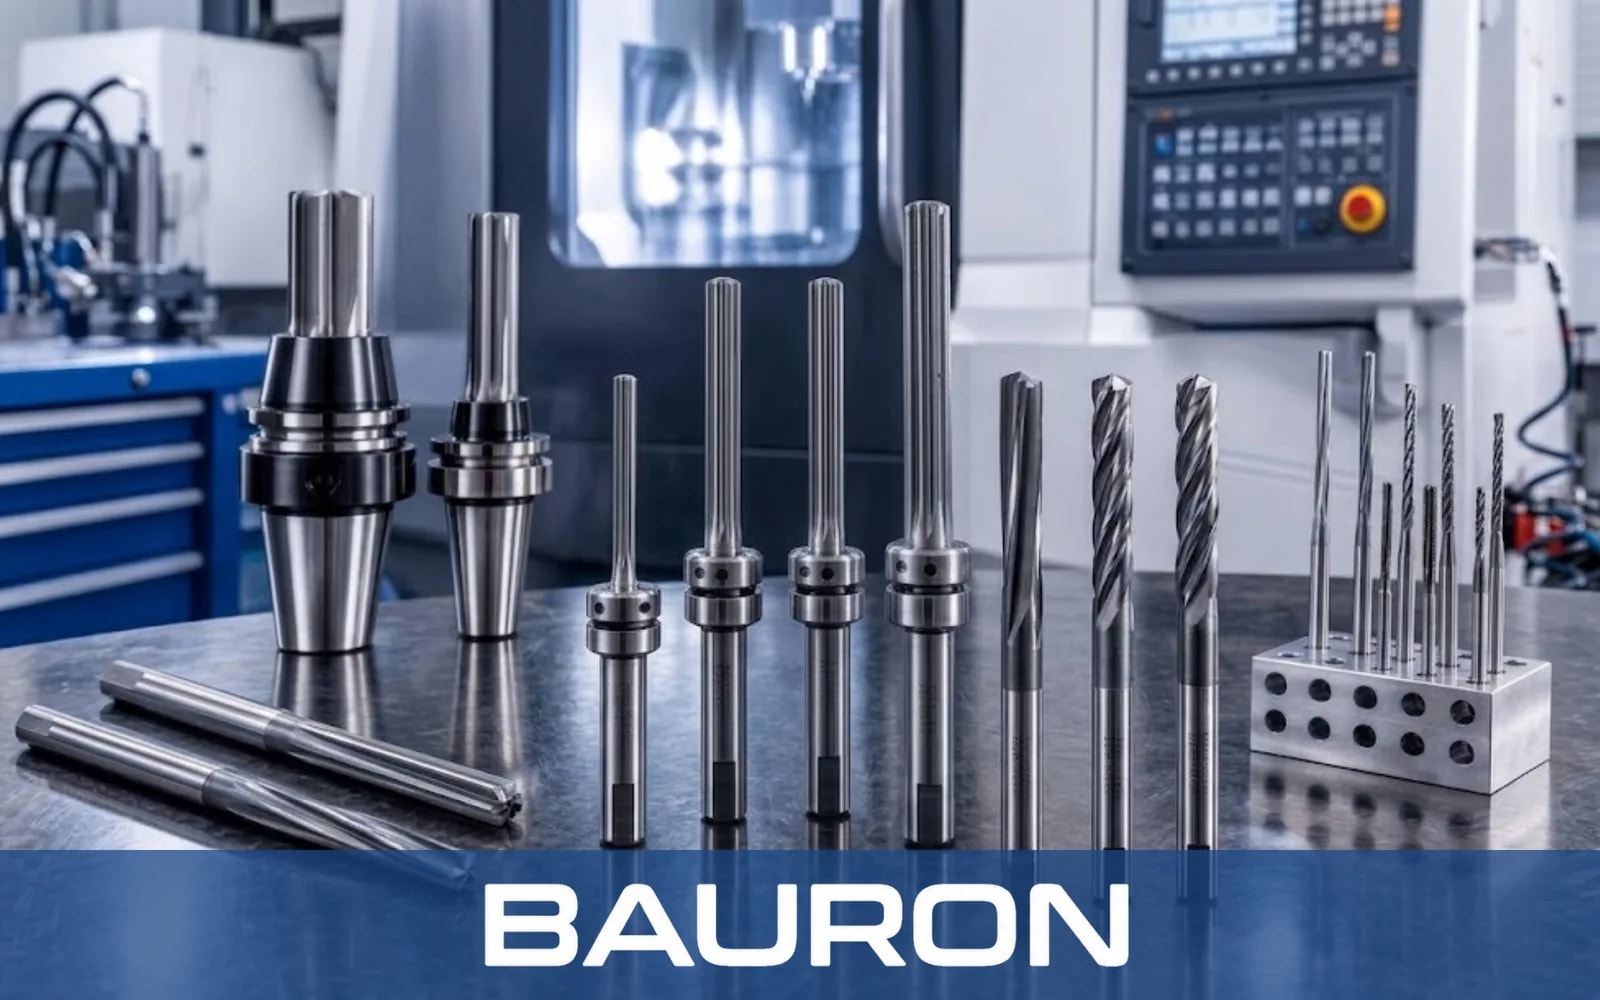
Mikrokornet fuldkarbid kombineret med en applikationsspecifik PVD-belægning som AlTiN eller nACo er generelt det bedste valg til højhastighedsfræsning på grund af varmhårdheden og slidstyrken.
Fuldkarbid giver større hårdhed og slidstyrke, hvilket muliggør højere skærehastigheder og længere levetid. HSS-Co har større bøjningsstyrke og sejhed og knækker derfor mindre let i ustabile opsætninger eller ved manuel bearbejdning.
Ja. Bauron vurderer emnets hårdhed, skærehastighed, køling og maskinens stivhed for at vælge karbidkvalitet, kornstørrelse og belægningskonfiguration.
Ja. Baurons fremstilling af specialværktøjer omfatter rivaler med flere diametre, trinbor, pinnefræsere og formfræsere i fuldkarbid og pulvermetallurgiske stål eller med PCD- og CBN-skær, fremstillet efter produktionstegninger.
De standarder og referencedokumenter, som oplysningerne på denne side bygger på. Linkene åbner udgiverens websted i en ny fane.
Inddeler skærematerialer af hårdmetal, keramik, diamant (PCD) og bornitrid (CBN) i anvendelsesgrupperne P, M, K, N, S og H.
Angiver den metallografiske metode til måling af wolframkarbidets kornstørrelse, den egenskab, der definerer mikrokornede og ultrafinkornede karbidkvaliteter.
Specificerer standardprøvningsmetoden til måling af tværbrudstyrken for hårdmetaller (sintrede karbider).
Fastlægger krav til bearbejdede værktøjsstålkvaliteter, herunder de højhastighedsstål (kvaliteter af typen M2 og M42), der bruges til HSS- og HSS-Co-værktøjer.
Stålproducentens forklaring på, hvordan pulvermetallurgi muliggør et højere indhold af legeringselementer og karbider, så PM-højhastighedsstål opnår højere hårdhed og slidstyrke.
Rådfør dig med en værktøjsingeniør fra Bauron for at finde den kombination af substrat og belægning, der kan give de laveste omkostninger pr. emne i din CNC-opsætning – uanset om du bruger standardværktøjer eller specialværktøjer i karbid.
Bauron samarbejder med producenter om at gennemgå værktøjsgeometri, substrat, belægning, rækkevidde, maskinforhold og produktionskrav til standard- og special-CNC-værktøjer.
Indsend dine krav