Spidsvinkel
På et maskinbor egner standardspidsvinkler på 118° sig til bløde metaller og almindeligt stål. Større spidsvinkler på 135° til 140° giver kortere spåner og mindre deformationshærdning i rustfrit stål og titan.
Denne tekniske guide gennemgår de grundlæggende principper for design af bor, teknikker til kerneudtynding, rillegeometrier og engineering af specialværktøjer til højtydende hulfremstilling.
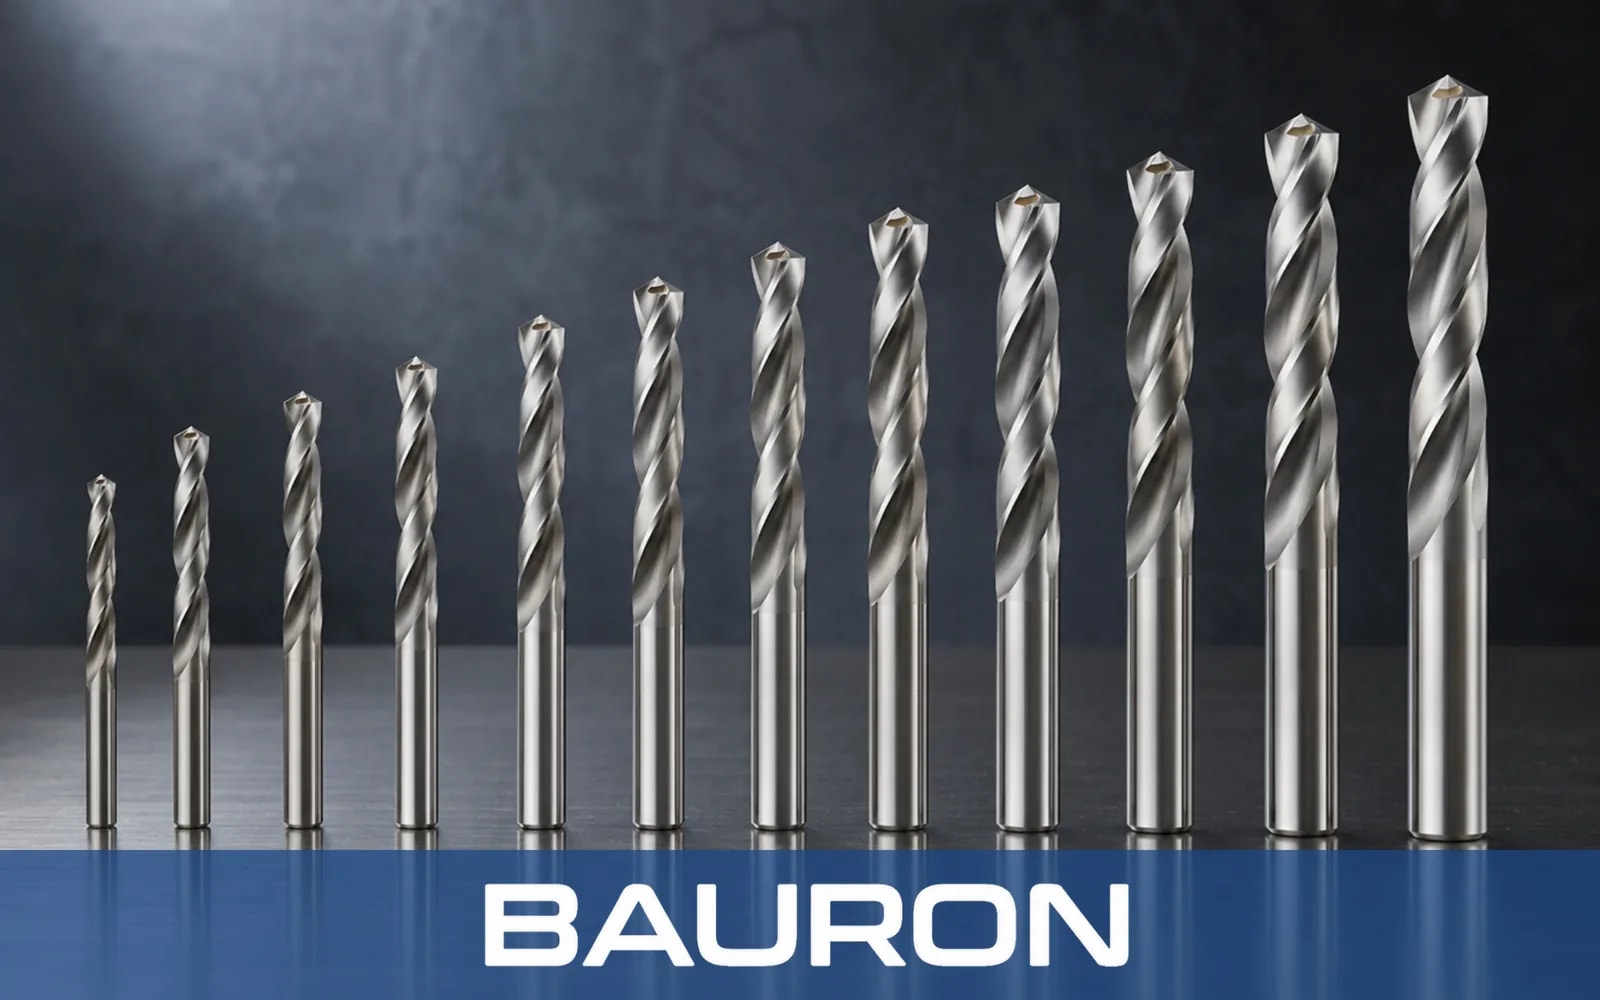
Et optimeret design af CNC-bor er afgørende for at opnå lige hulakser, fremragende overfladefinish og maksimal værktøjslevetid. Hulfremstilling giver særlige udfordringer med spånafgang og friktionsvarme, fordi skærehastigheden falder til nul i værktøjets absolutte centrum. Effektive CNC-boreværktøjer afbalancerer kernens styrke, spidsens selvcentrerende evne og et åbent rillevolumen til kontinuerlig spånafgang.
På et maskinbor egner standardspidsvinkler på 118° sig til bløde metaller og almindeligt stål. Større spidsvinkler på 135° til 140° giver kortere spåner og mindre deformationshærdning i rustfrit stål og titan.
Kerneudtynding med S-slibning eller splitspids reducerer de aksiale trykkræfter, begrænser værktøjets vandring og gør det muligt for boret at selvcentrere i CNC-opsætningen uden forudgående punktboring.
En kraftig central kerne øger bøjningsstyrken, så boret modstår udbøjning ved dybhulsboring, mens bagkonicitet reducerer friktionen langs føringsfasen.
Design med dobbelt føringsfase giver ekstra støtte mod hulvæggen og forbedrer hullets retlinethed og rundhed ved dybhulsboring.
Effektiv spånafgang er et centralt mål i værktøjsdesignet af bor og hjælper med at forhindre spånpakning, værktøjsbrud og ridser i hulvæggen under kontinuerlige borecyklusser.
Åbne, buede rilleprofiler øger spånrummet og muliggør dybhulsboring på 10×D til 30×D uden hyppige spåntømningscyklusser.
Spiralformede indvendige kølekanaler leverer kølevæske under højt tryk direkte til skærekanterne, så spånerne hurtigt skylles væk, samtidig med at tværskæret køles.
Spejlpolerede rilleflader reducerer friktionen og hjælper med at forhindre spånsvejsning i klæbende, ikke-jernholdige aluminiums- og kobberlegeringer.
Brug store spiralvinkler på 30°–38°, ultraskarpe skærekanter, polerede åbne riller og DLC- eller ZrN-belægninger for at undgå påsvejsning af materiale.
Kraftige kerner, 140° splitspidser, mikrohonede skærekanter og AlTiN- eller nACo-belægninger modstår varme og deformationshærdning.
Flade spidsvinkler på 140° og forstærkede hjørnefaser kombineret med slidstærke karbidkvaliteter udvalgt blandt de forskellige materialer til CNC-værktøjer modstår abrasivt slid på føringsfaserne.
Specialiserede dobbeltvinkel- eller dolkspidsgeometrier skærer slibende fibre rent og forhindrer delaminering og gratdannelse ved udgangen.
Bauron Tools fremstiller et komplet udvalg af boreværktøjer, grupperet efter anvendelse. Hvert kategoridiagram nedenfor vises sammen med de specifikke bortyper, det omfatter.
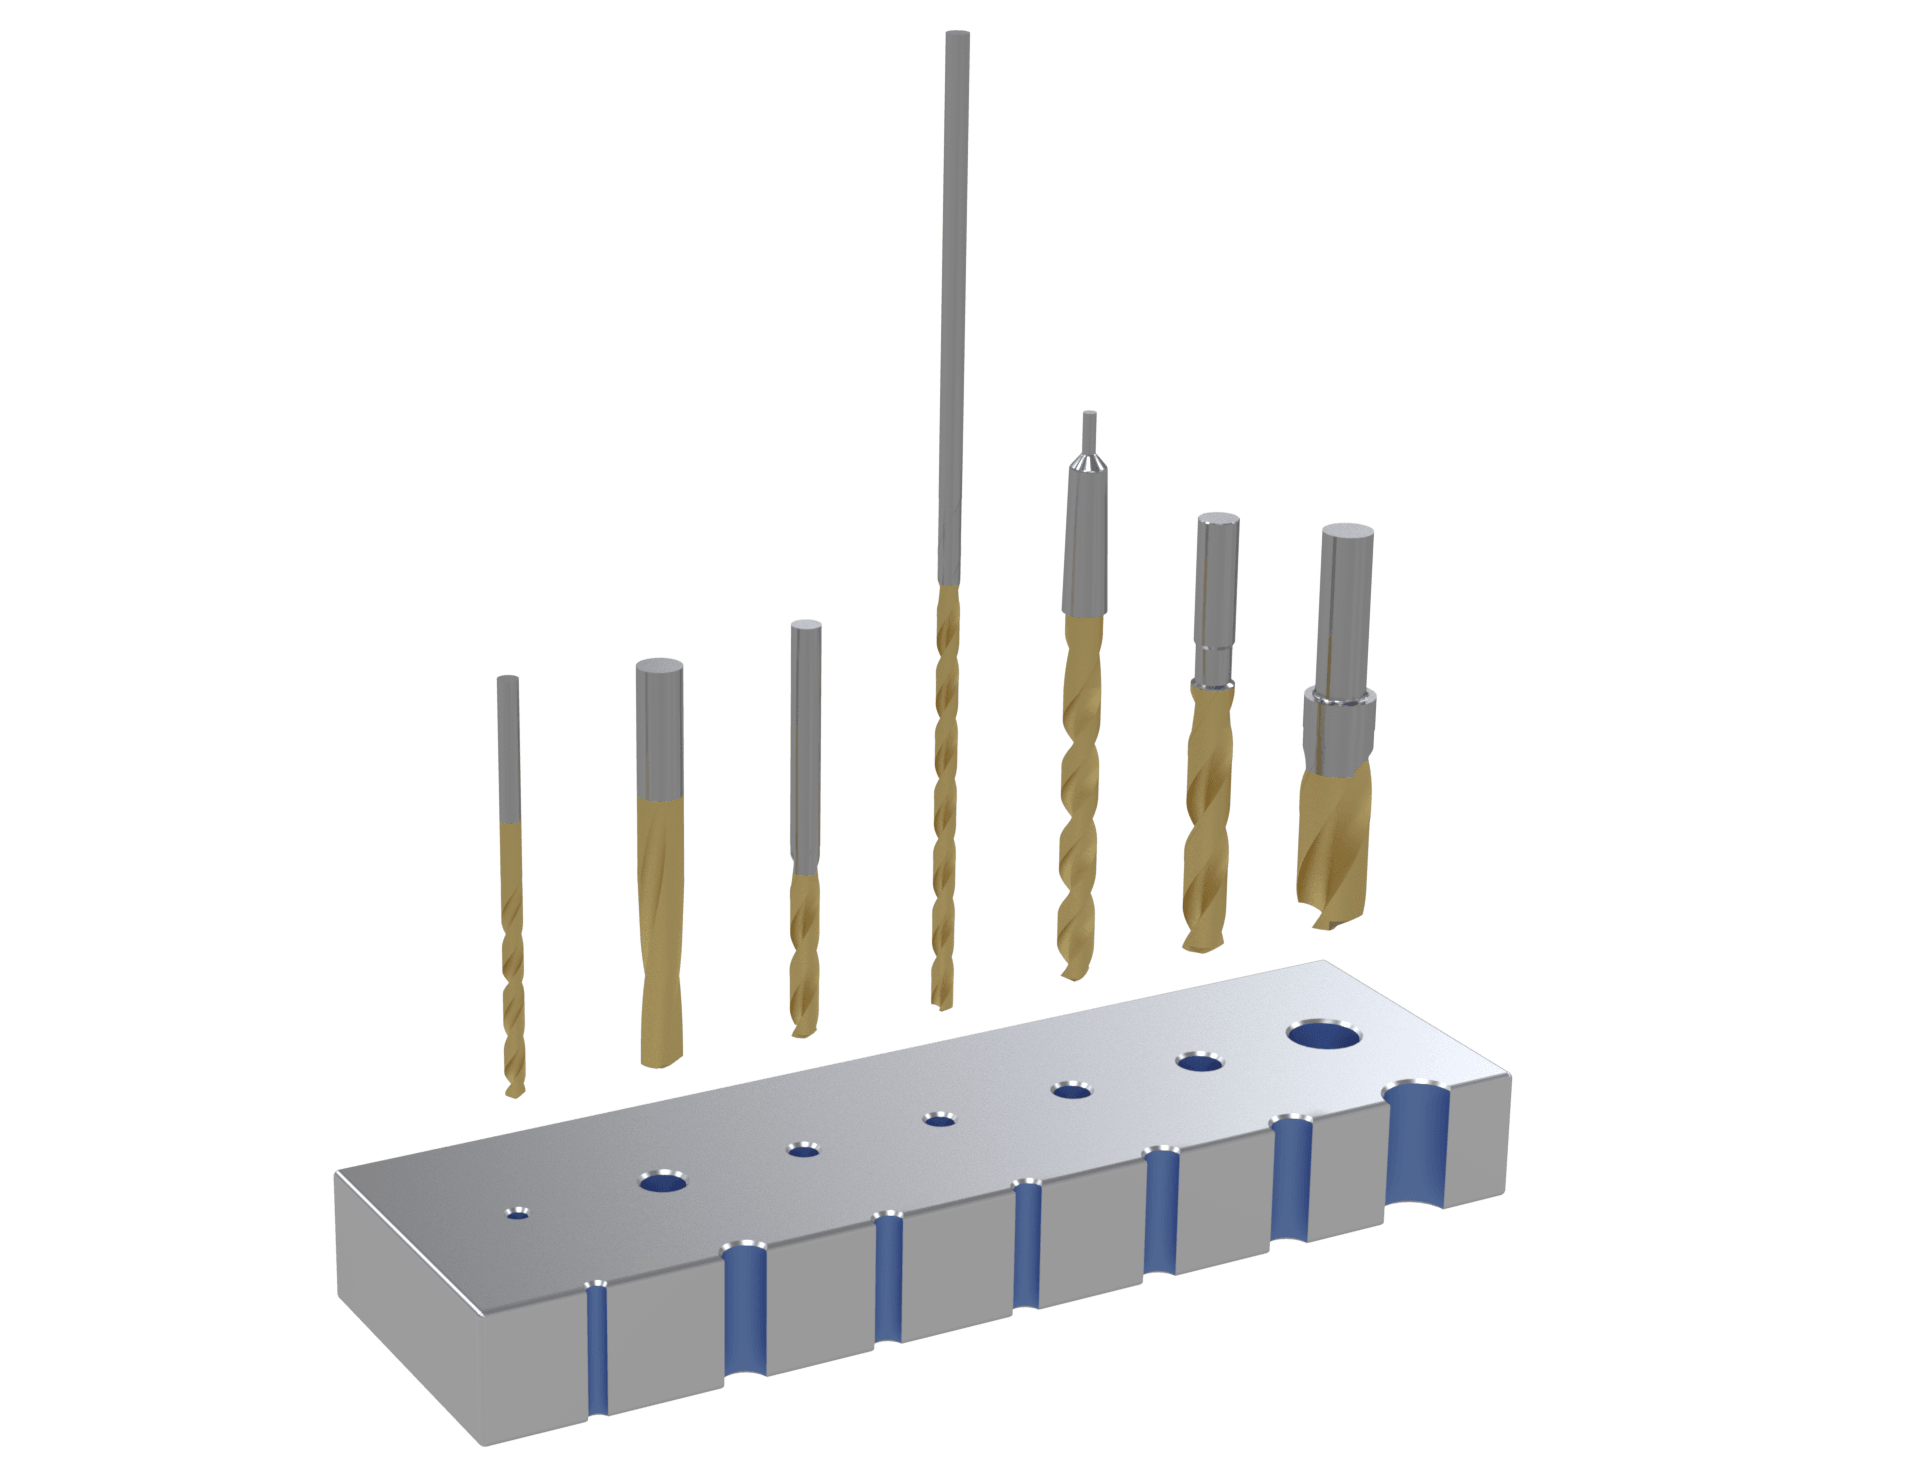
Alsidige bor til daglig hulfremstilling i en lang række materialer.
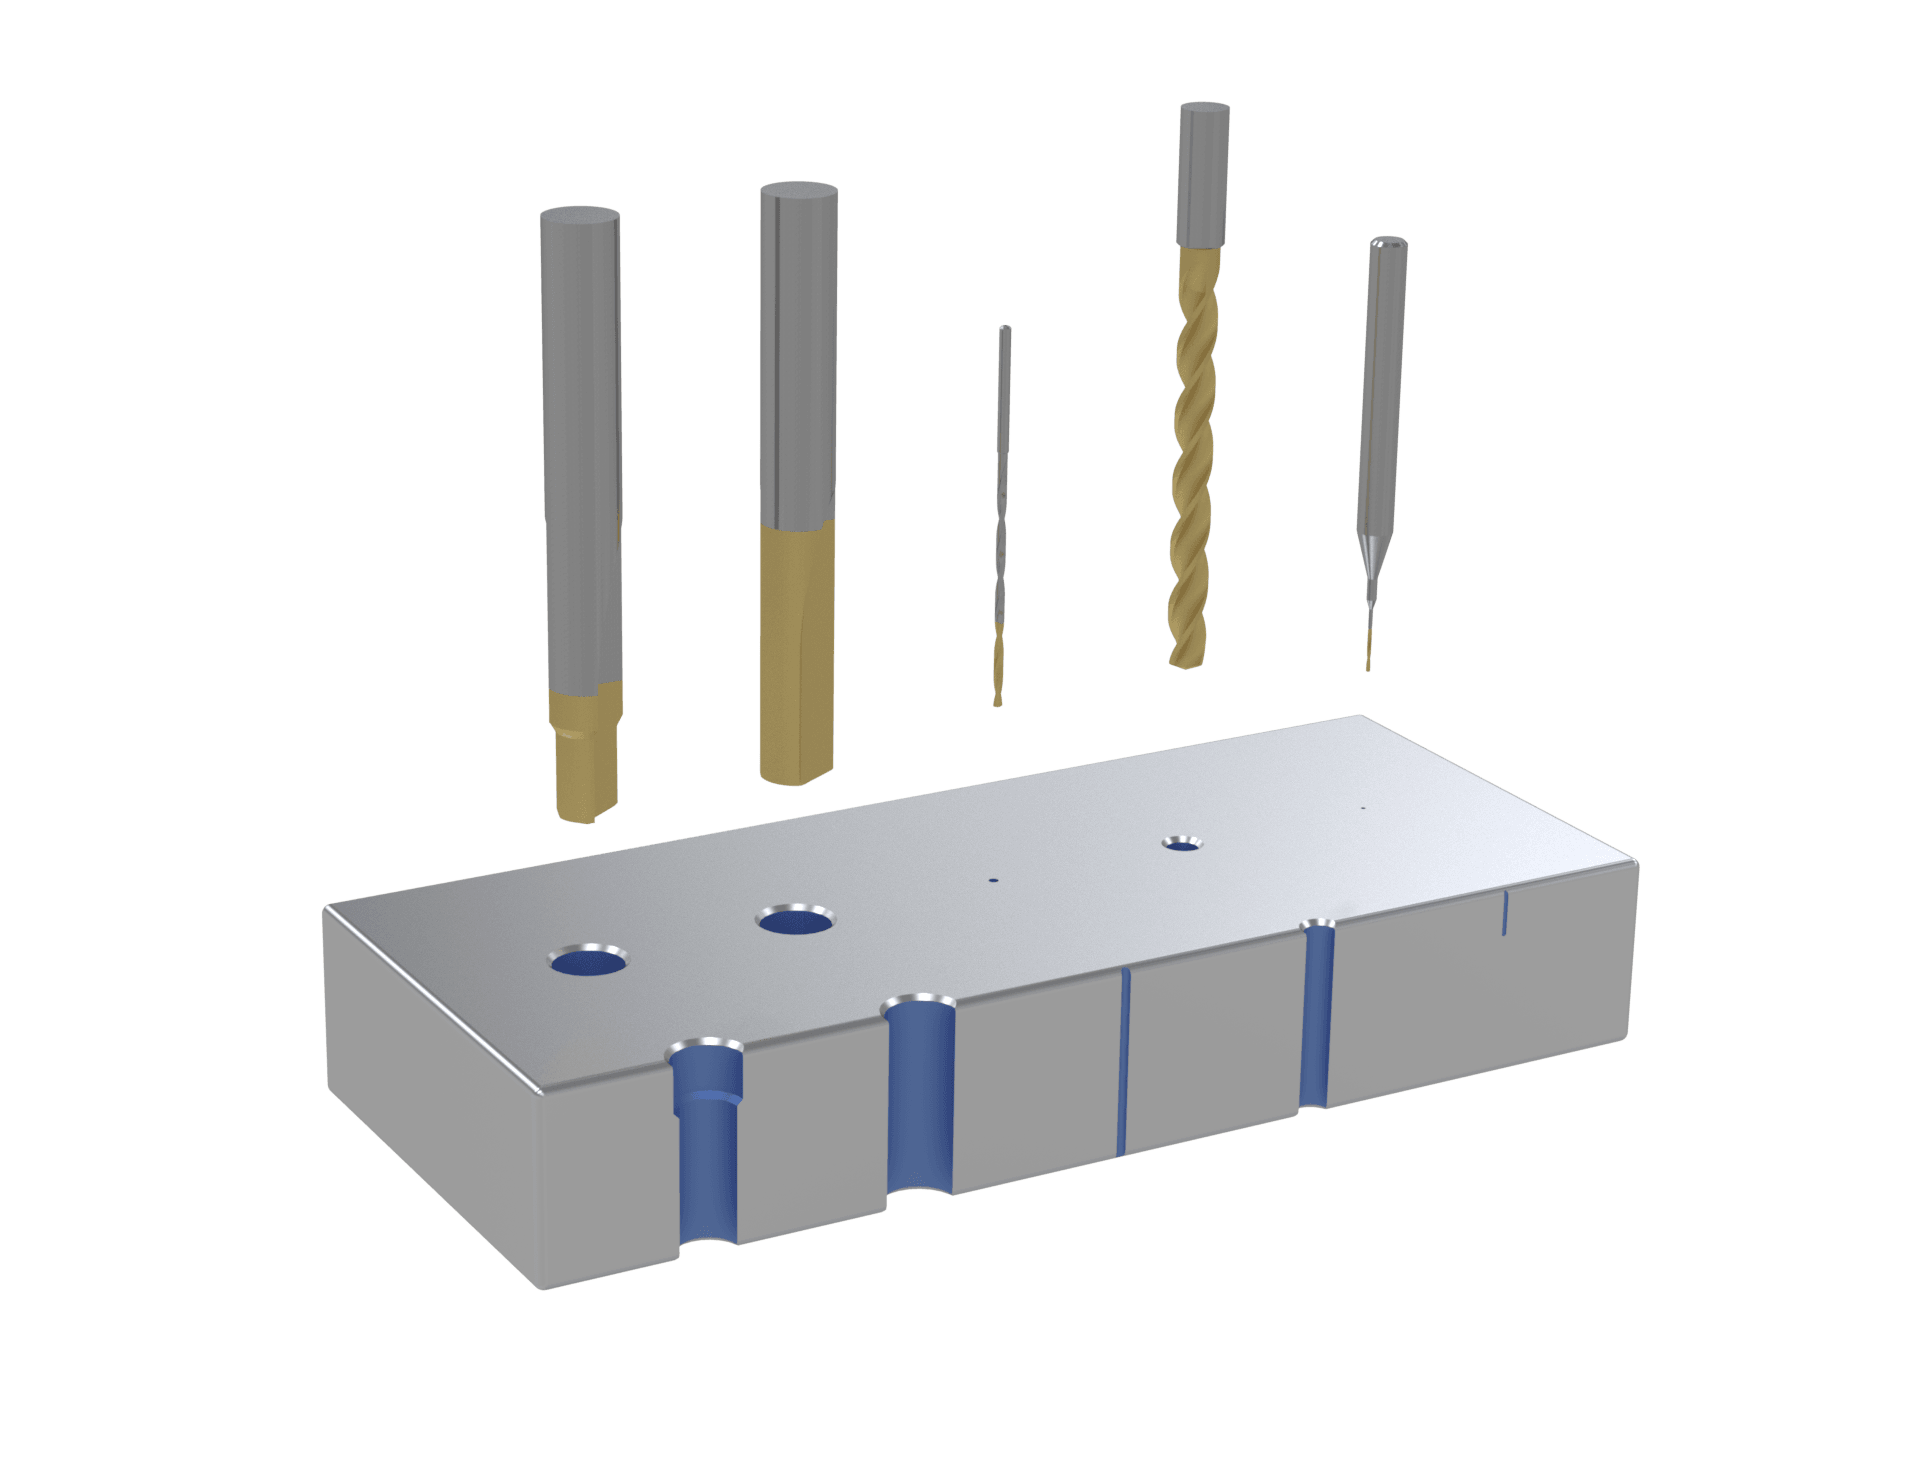
Specialiserede rillegeometrier og mikrostørrelser til krævende eller følsomme opgaver.
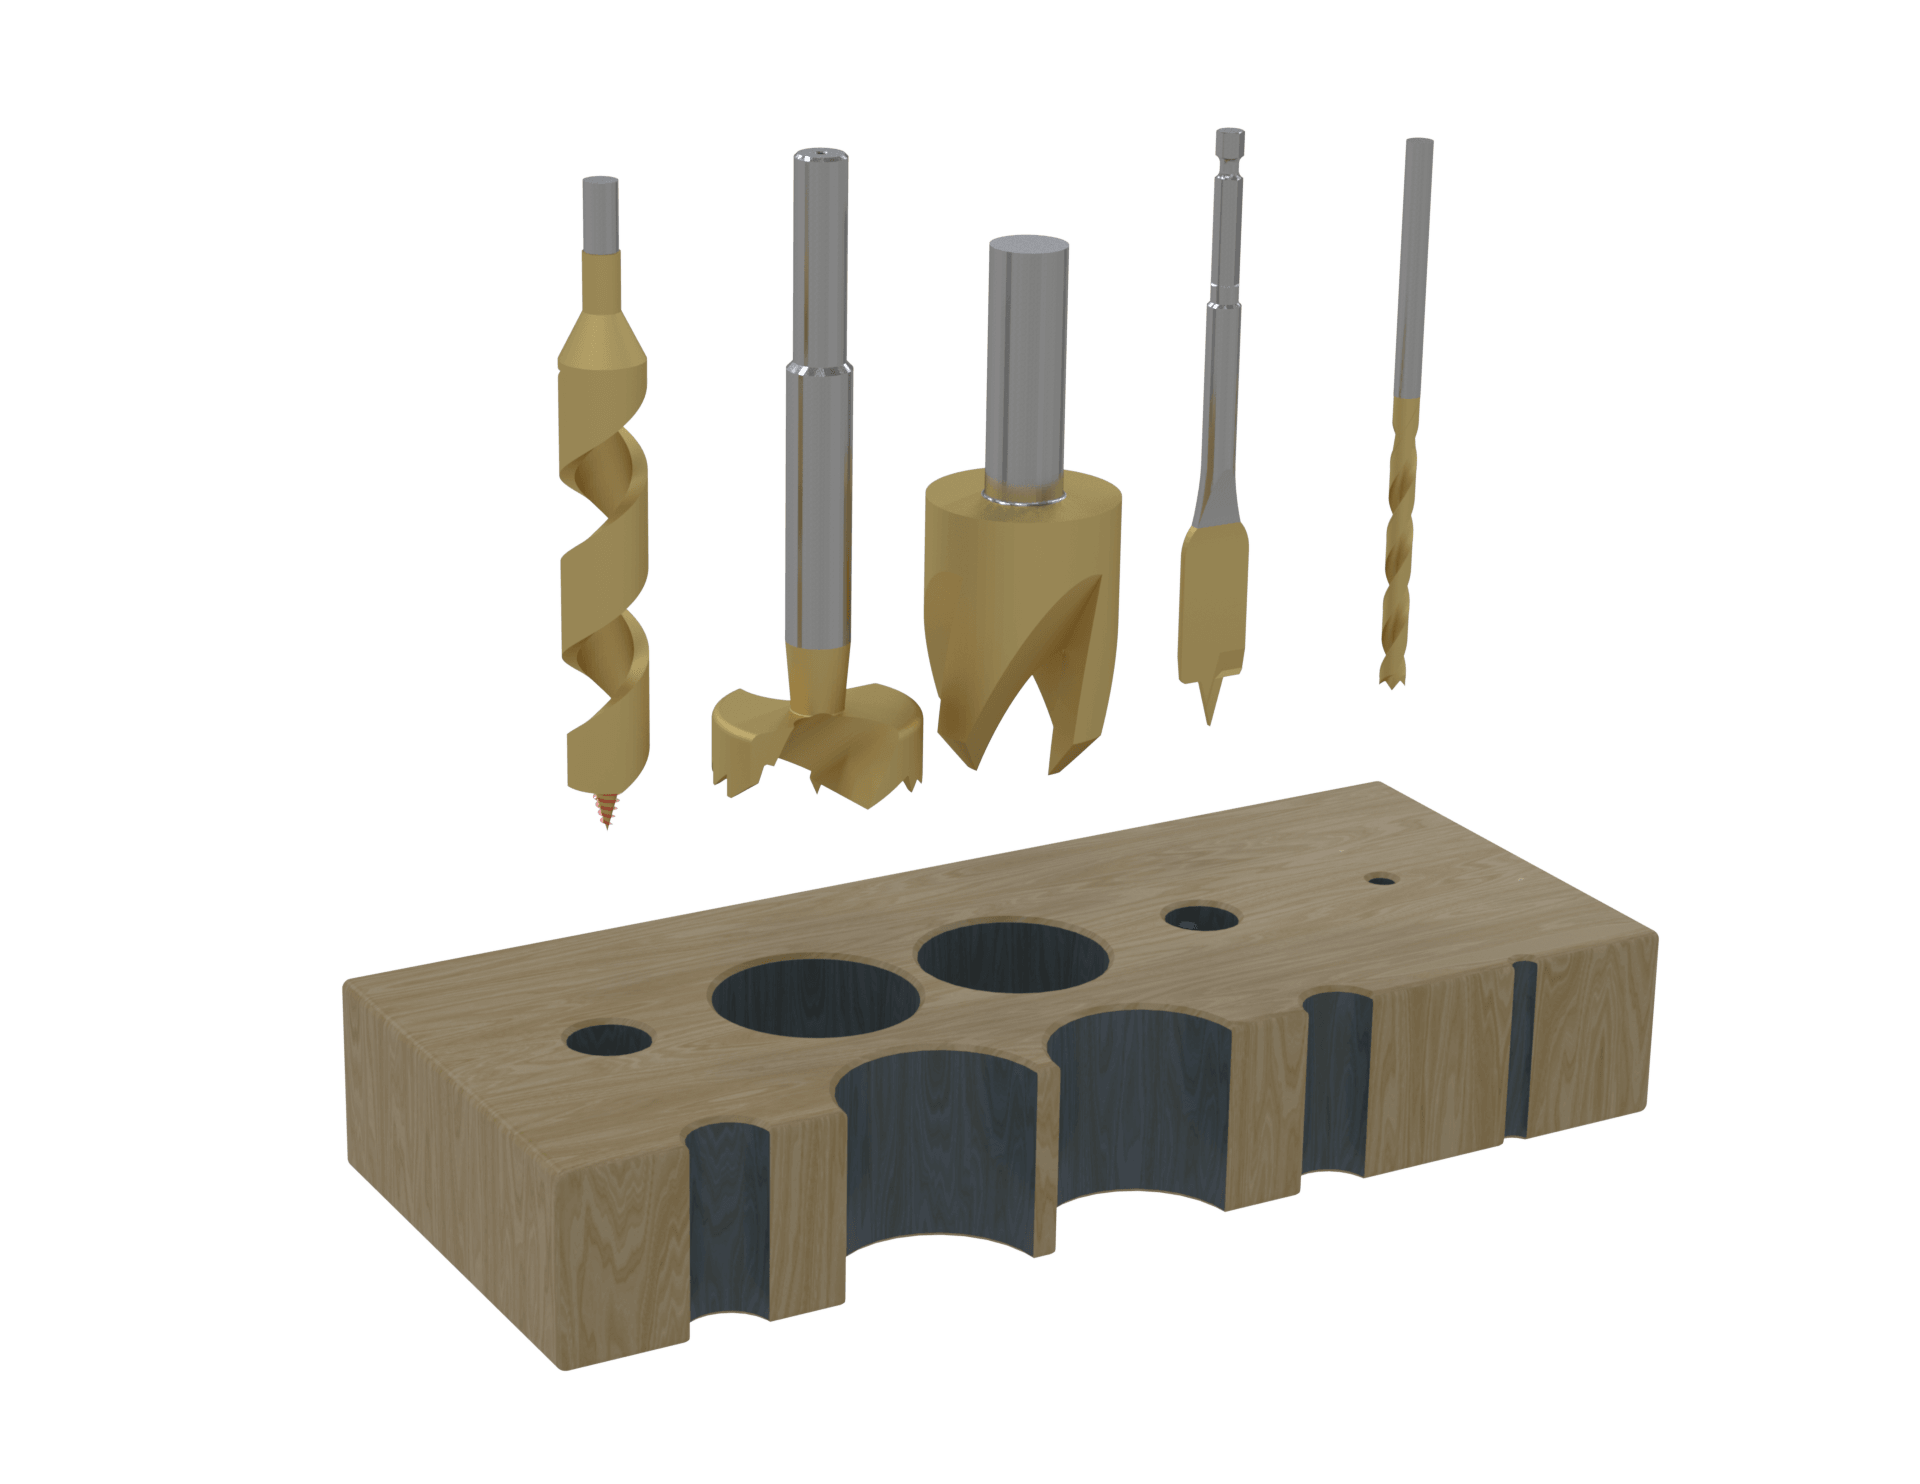
Formålsbestemte geometrier til rene, kontrollerede huller i træ og bløde materialer.
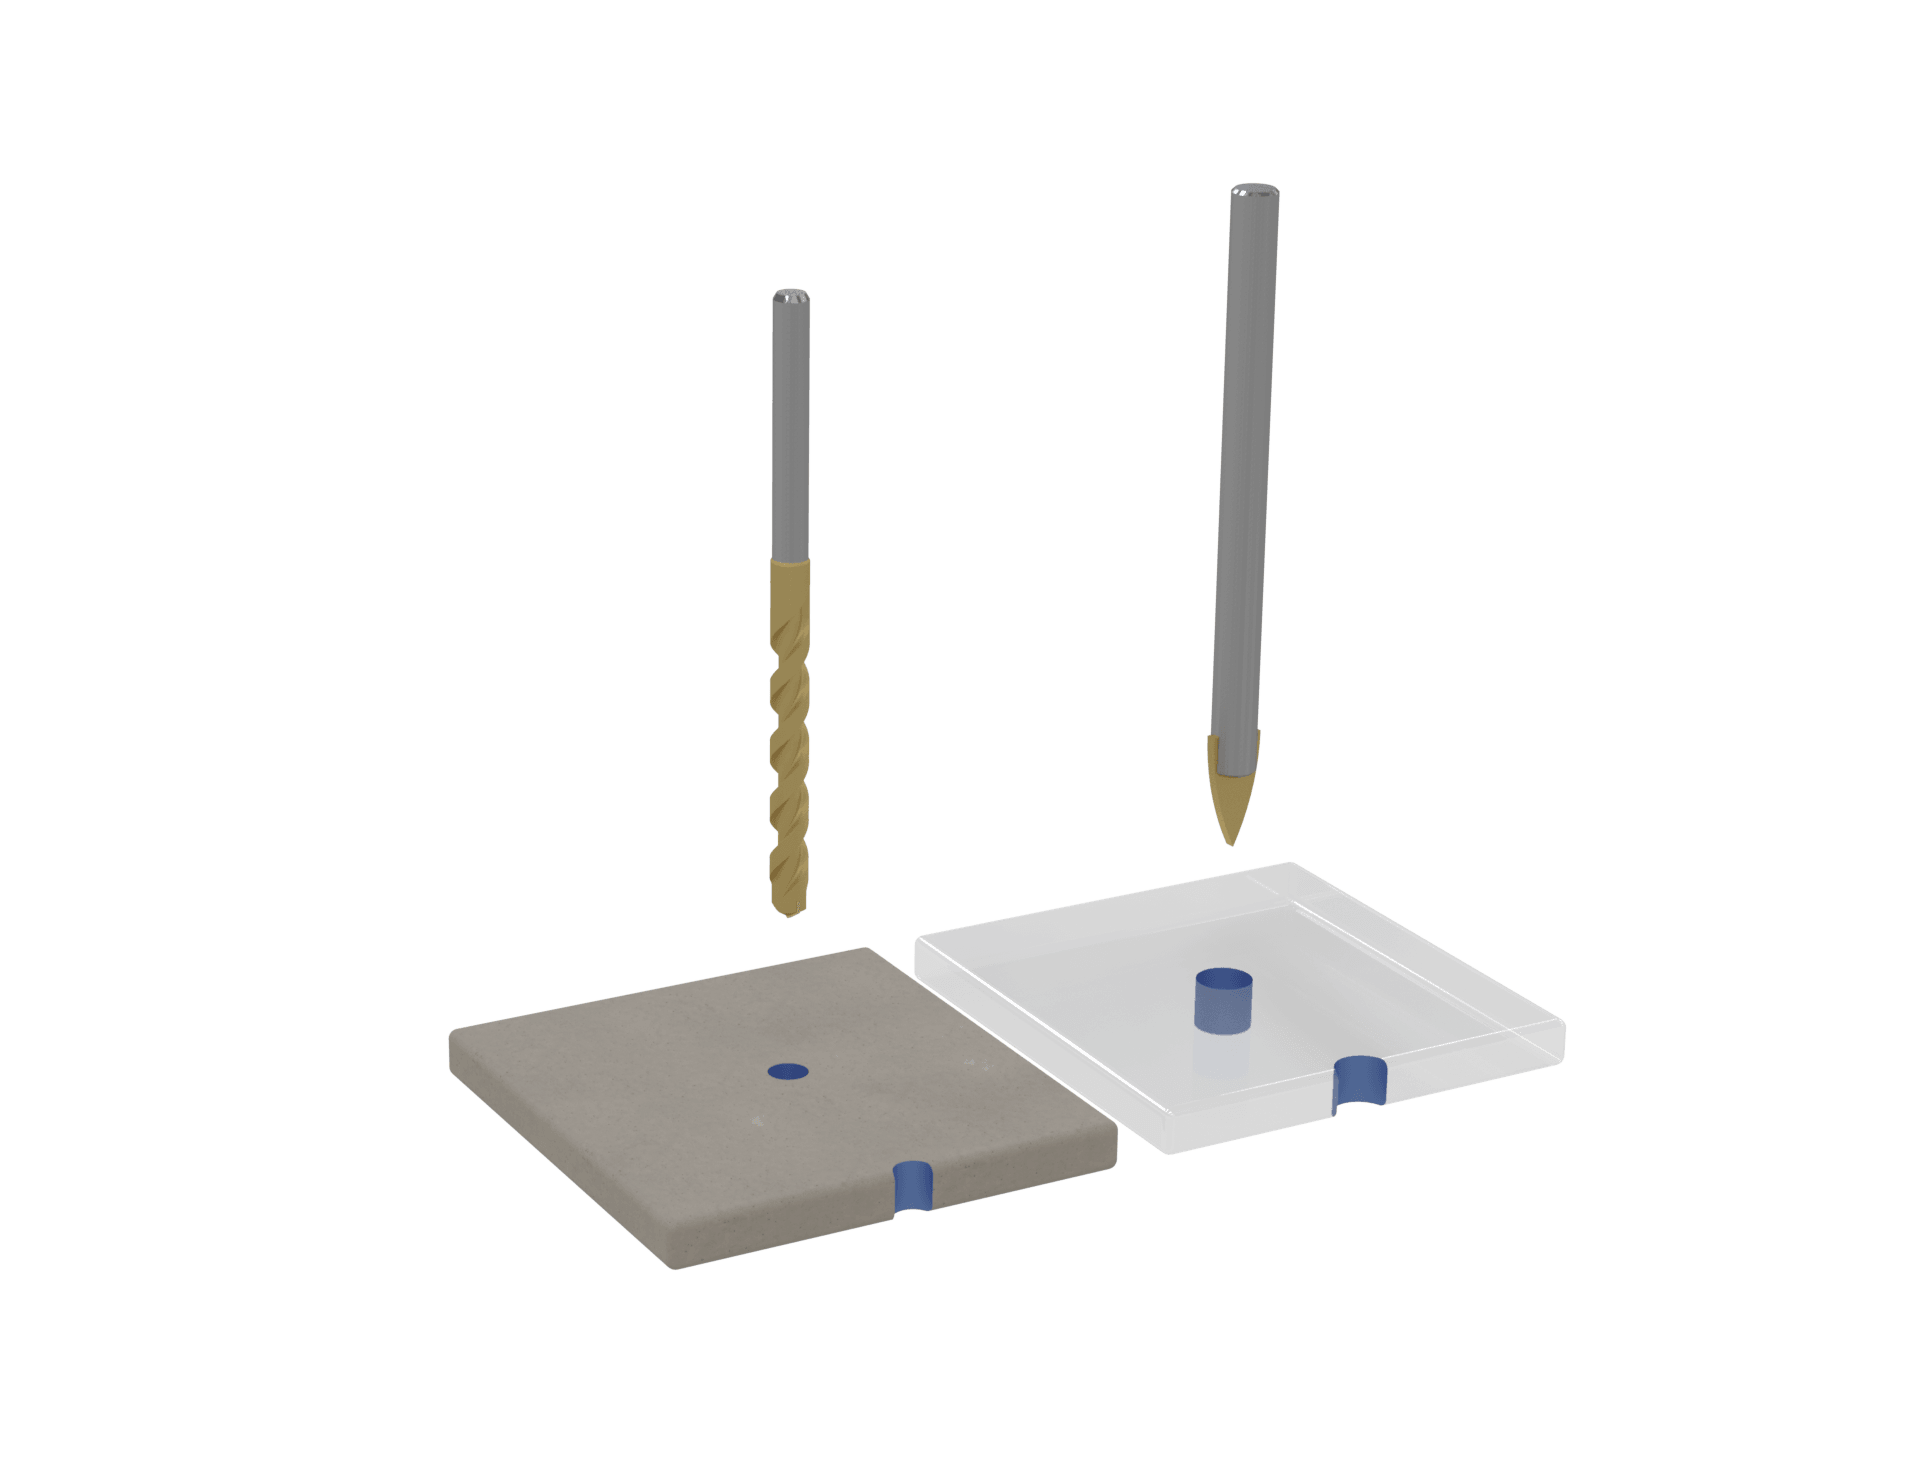
Bygget til at klare slibende, sprøde materialer uden at emnet revner.
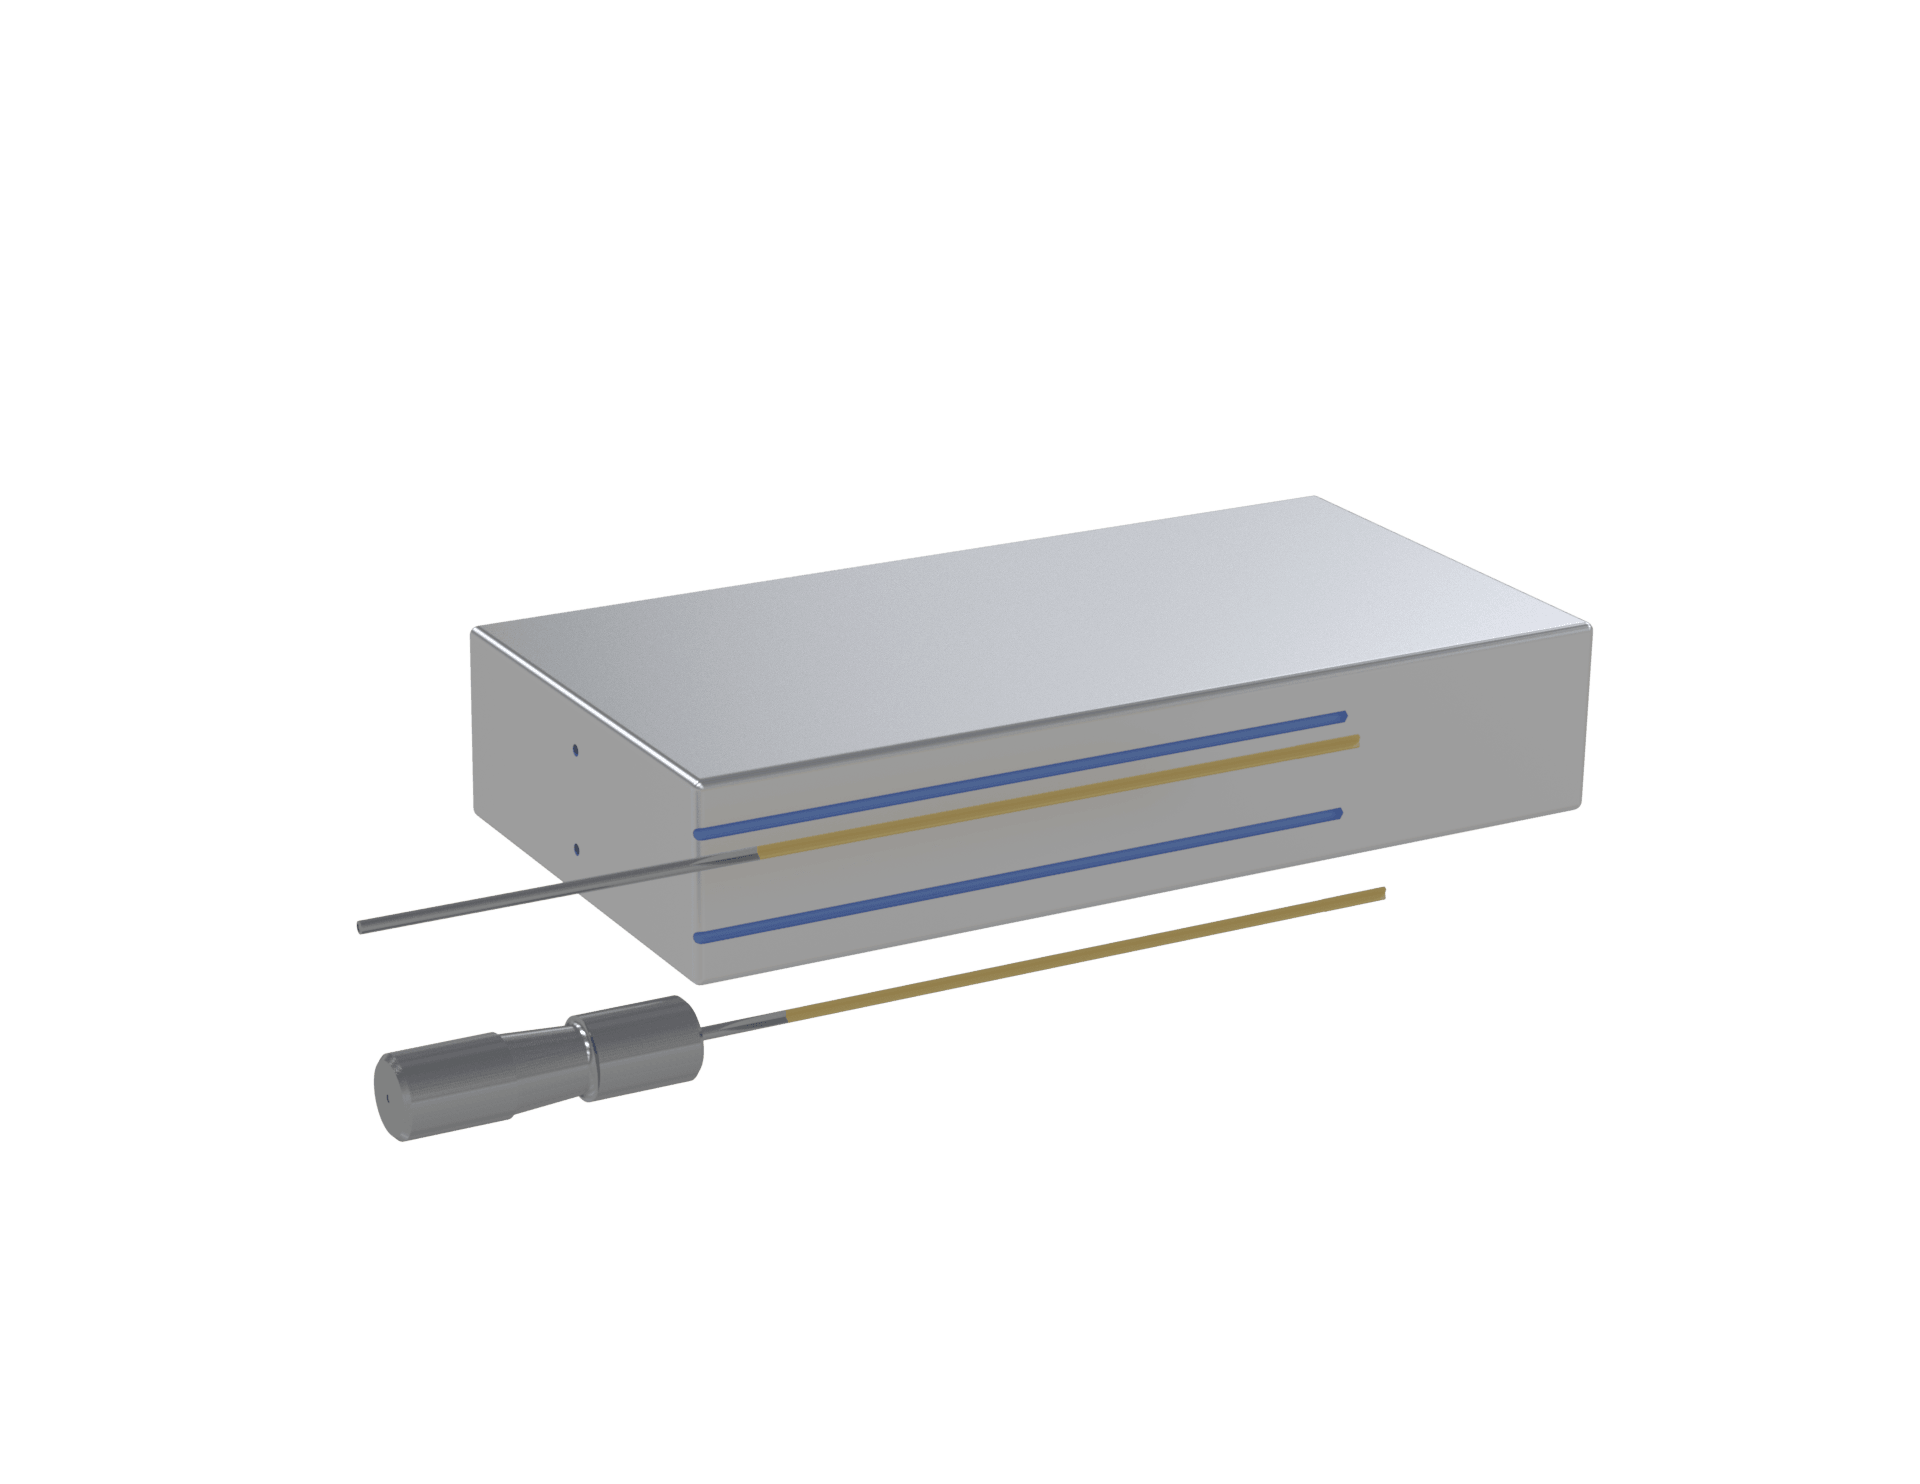
Udviklet til lang rækkevidde med lige, præcise hulakser.
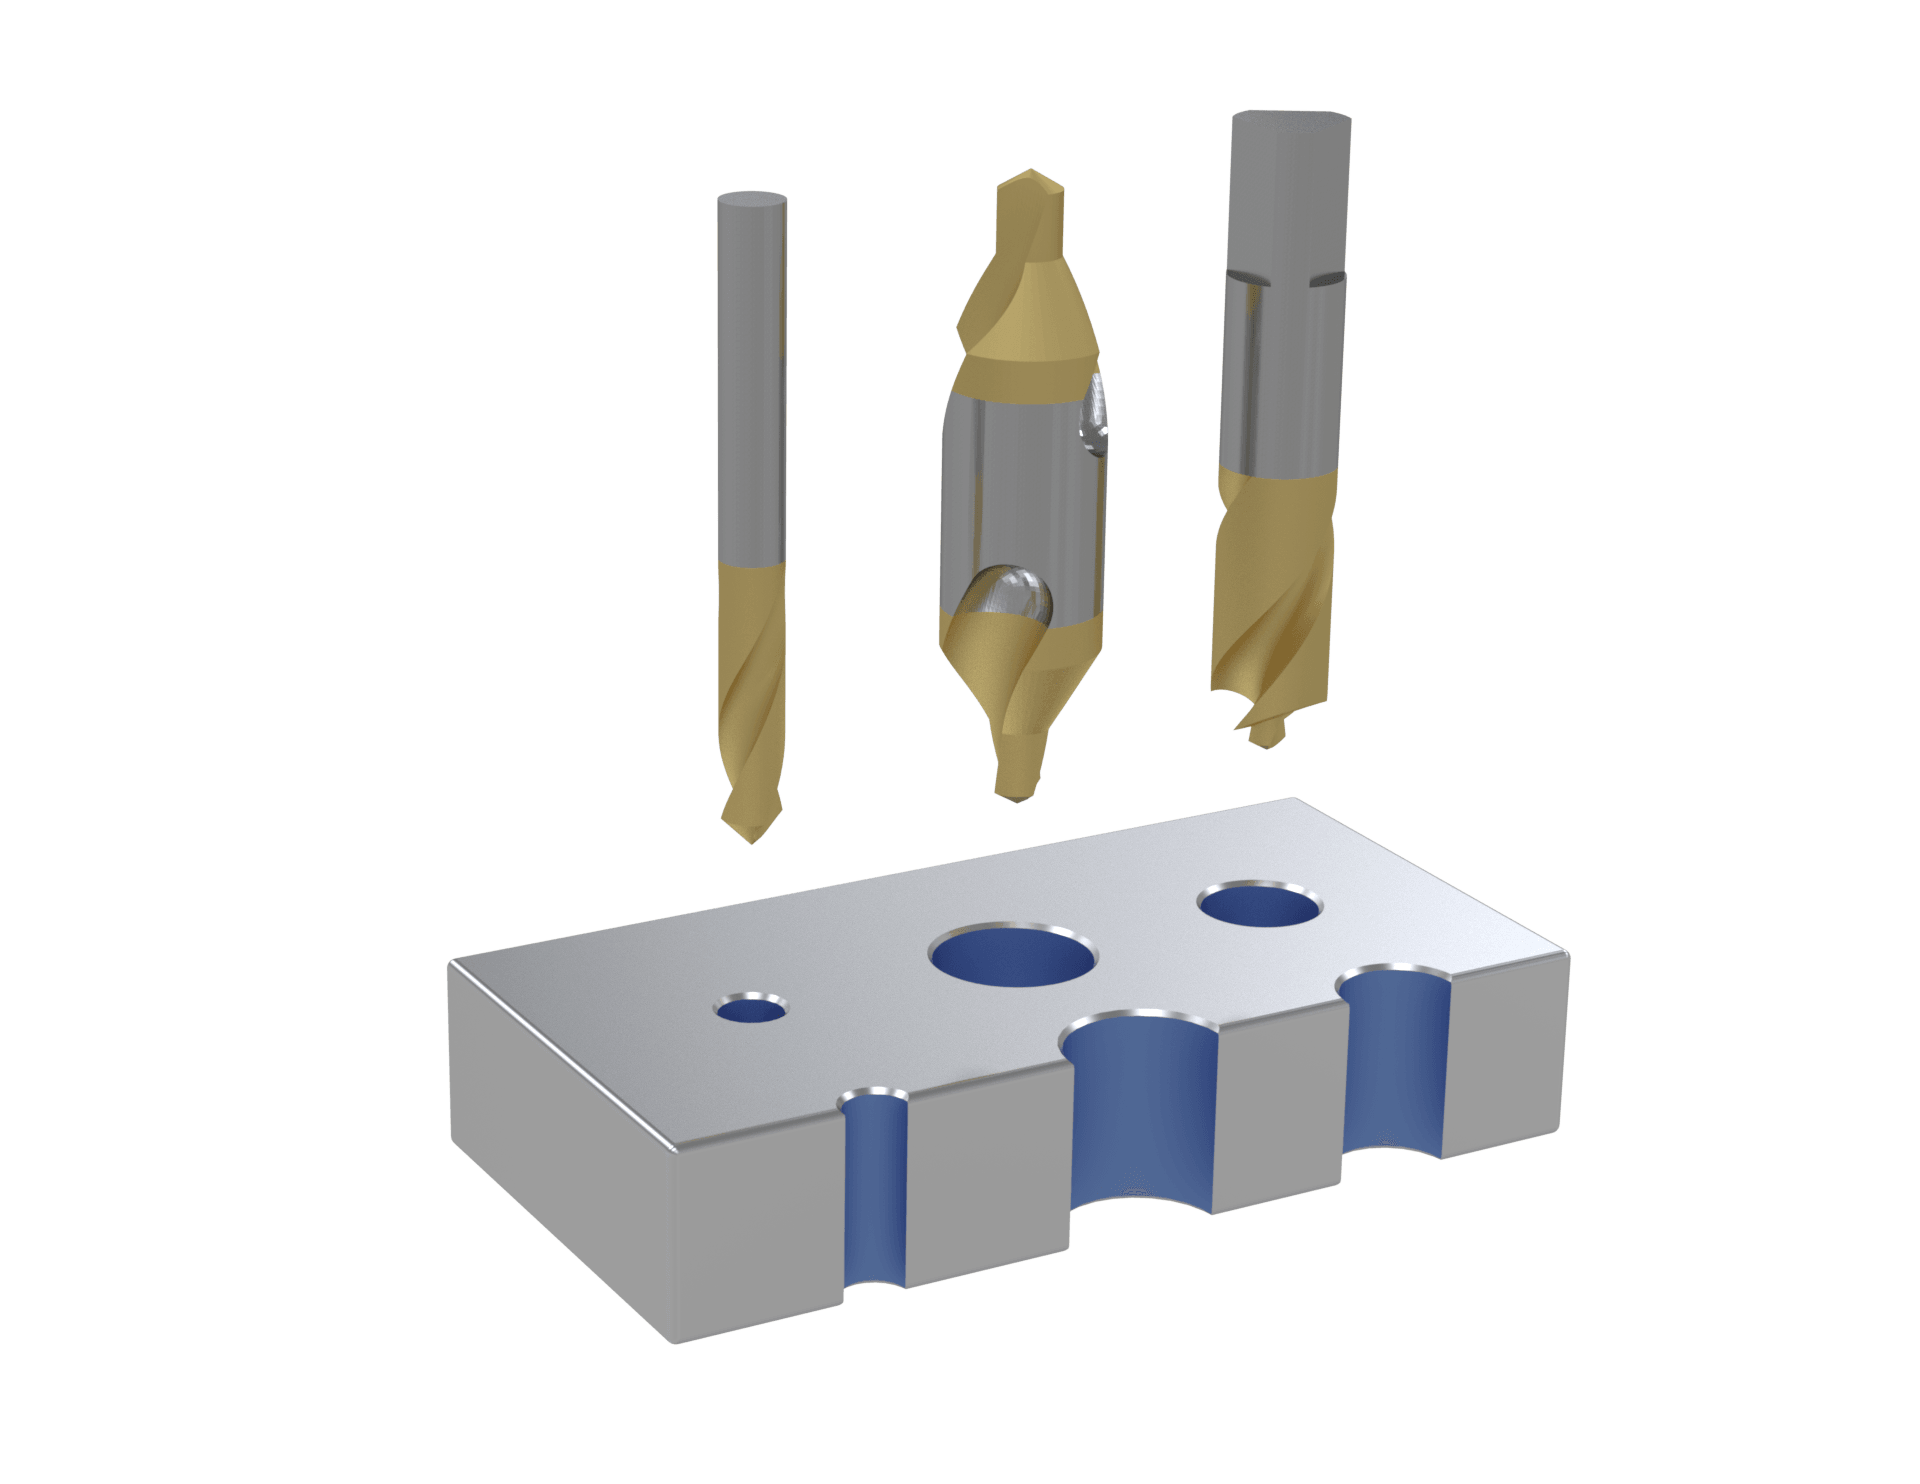
Værktøjer, der starter og placerer huller præcist før finbearbejdningen.
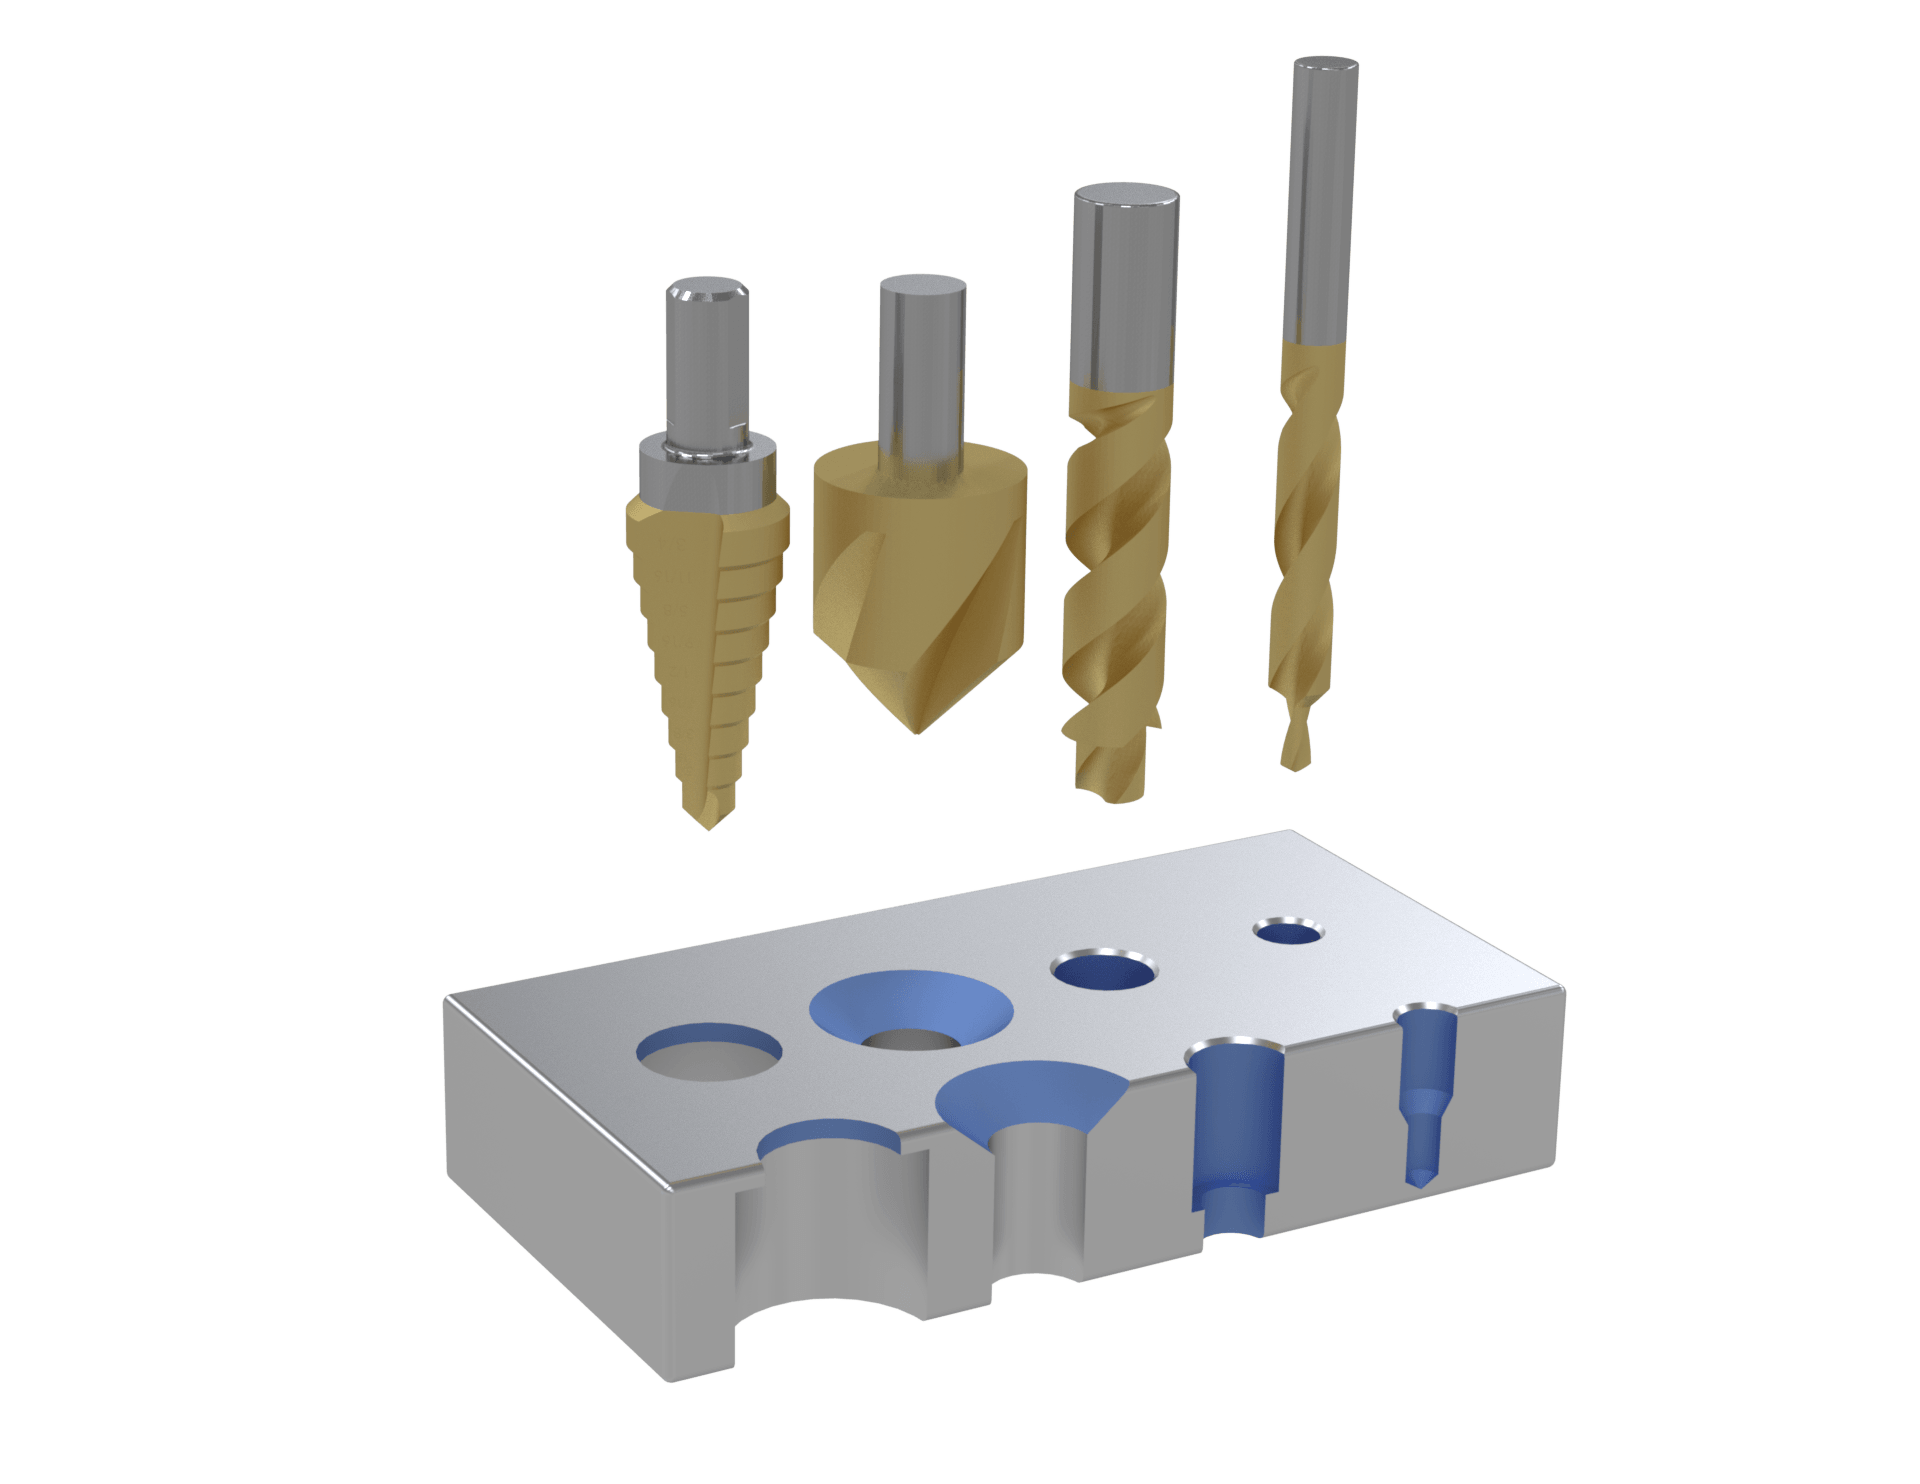
Kombinerede geometrier og finbearbejdningsgeometrier til formede huller eller huller med flere diametre.
Alle Bauron-bor kan fremstilles med den skaftudførelse, der passer bedst til din maskine og holder. Hver skafttype nedenfor vises med, hvordan den monteres, og hvor den yder bedst.
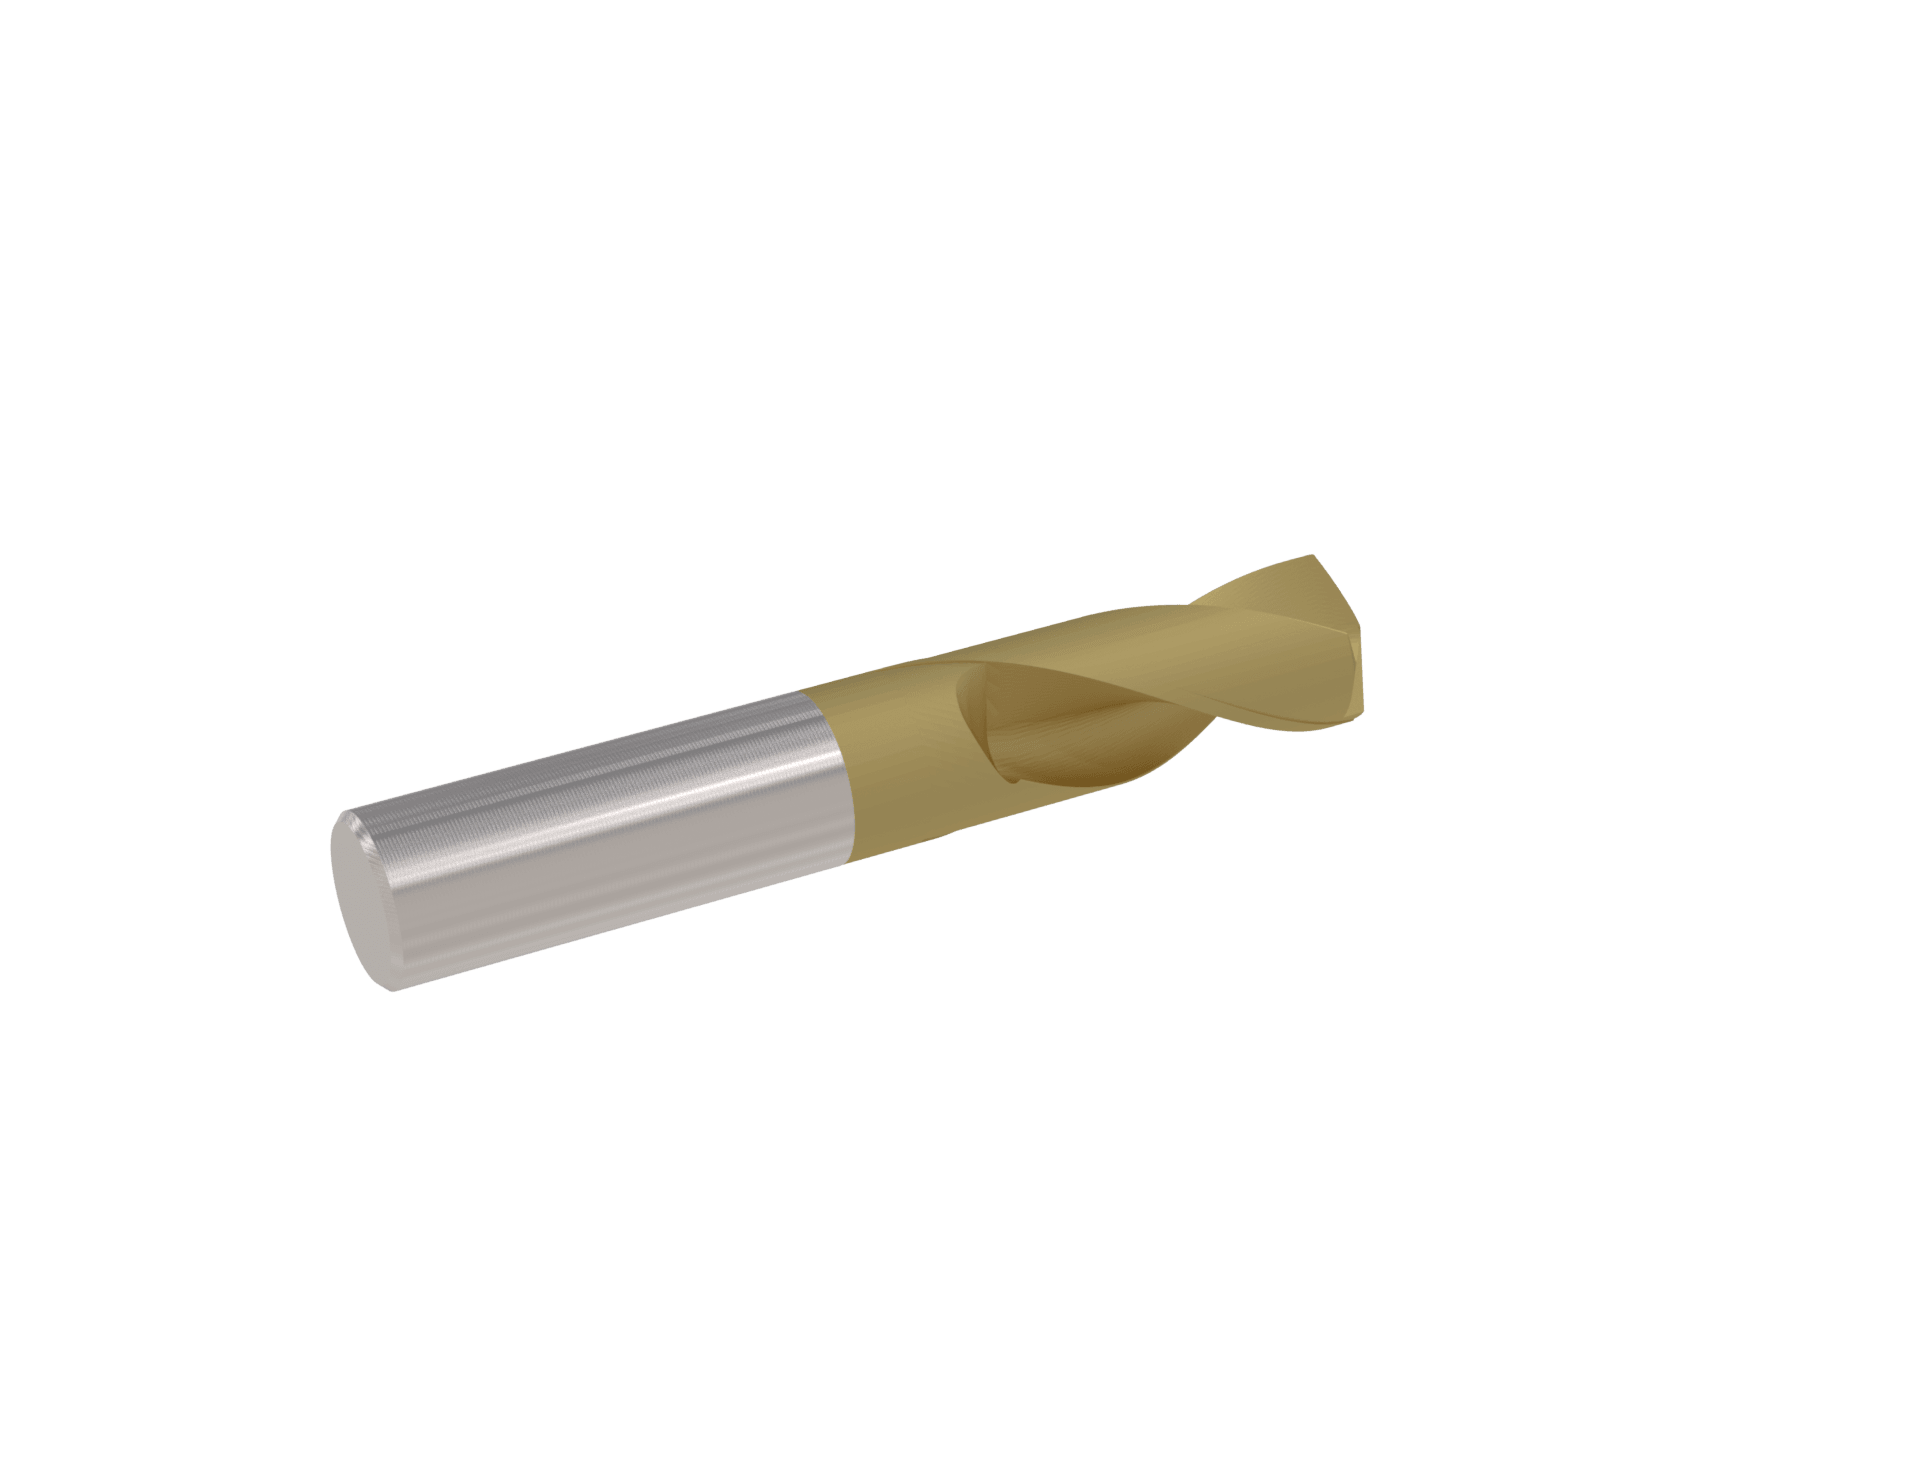
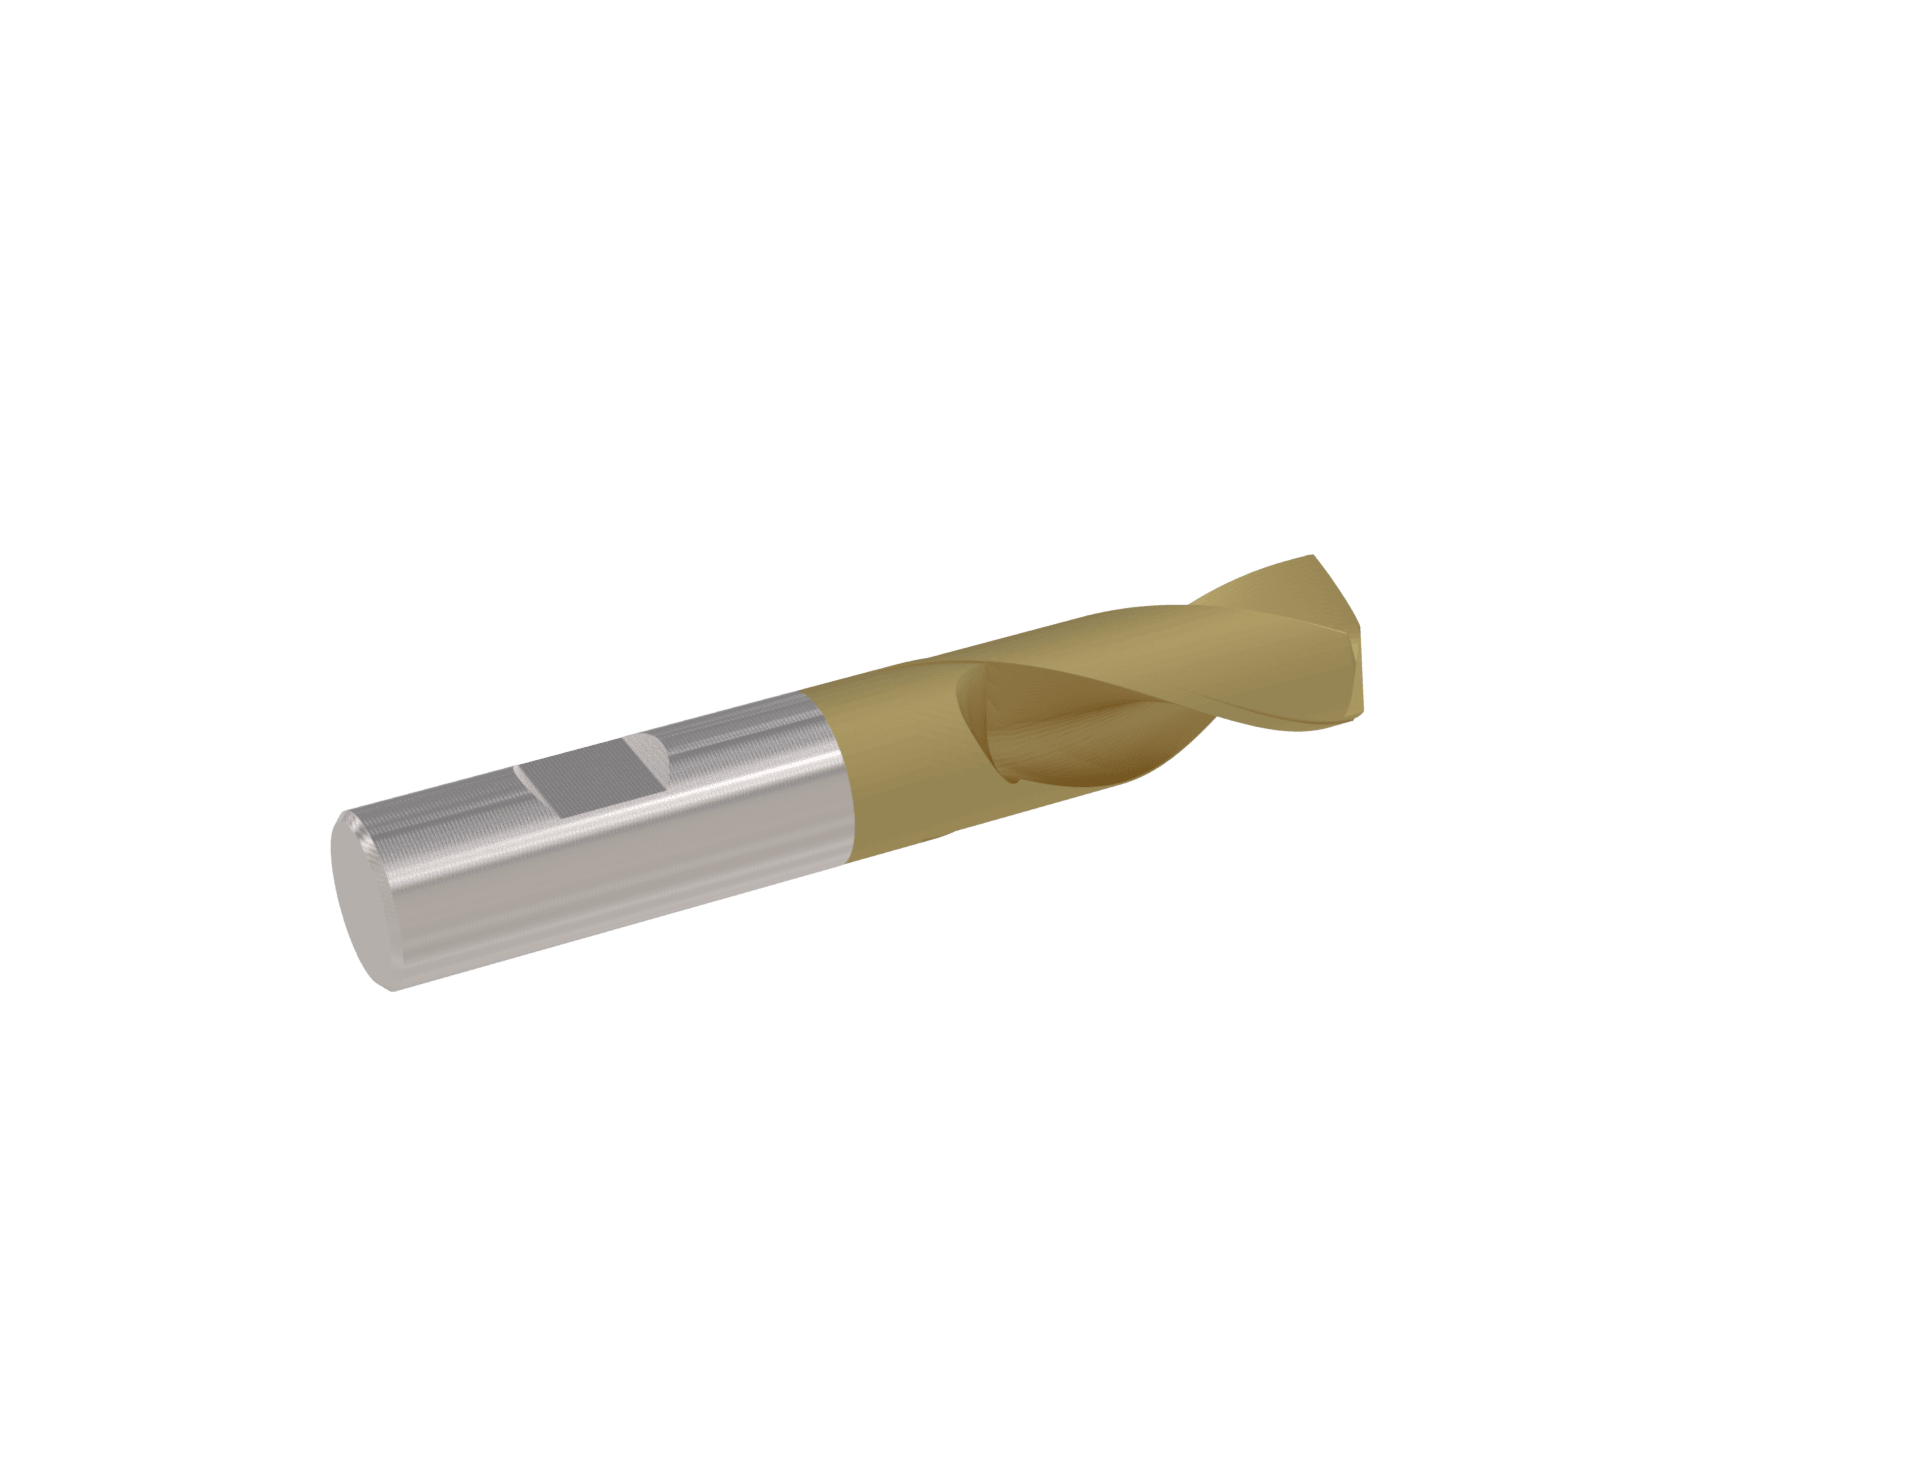
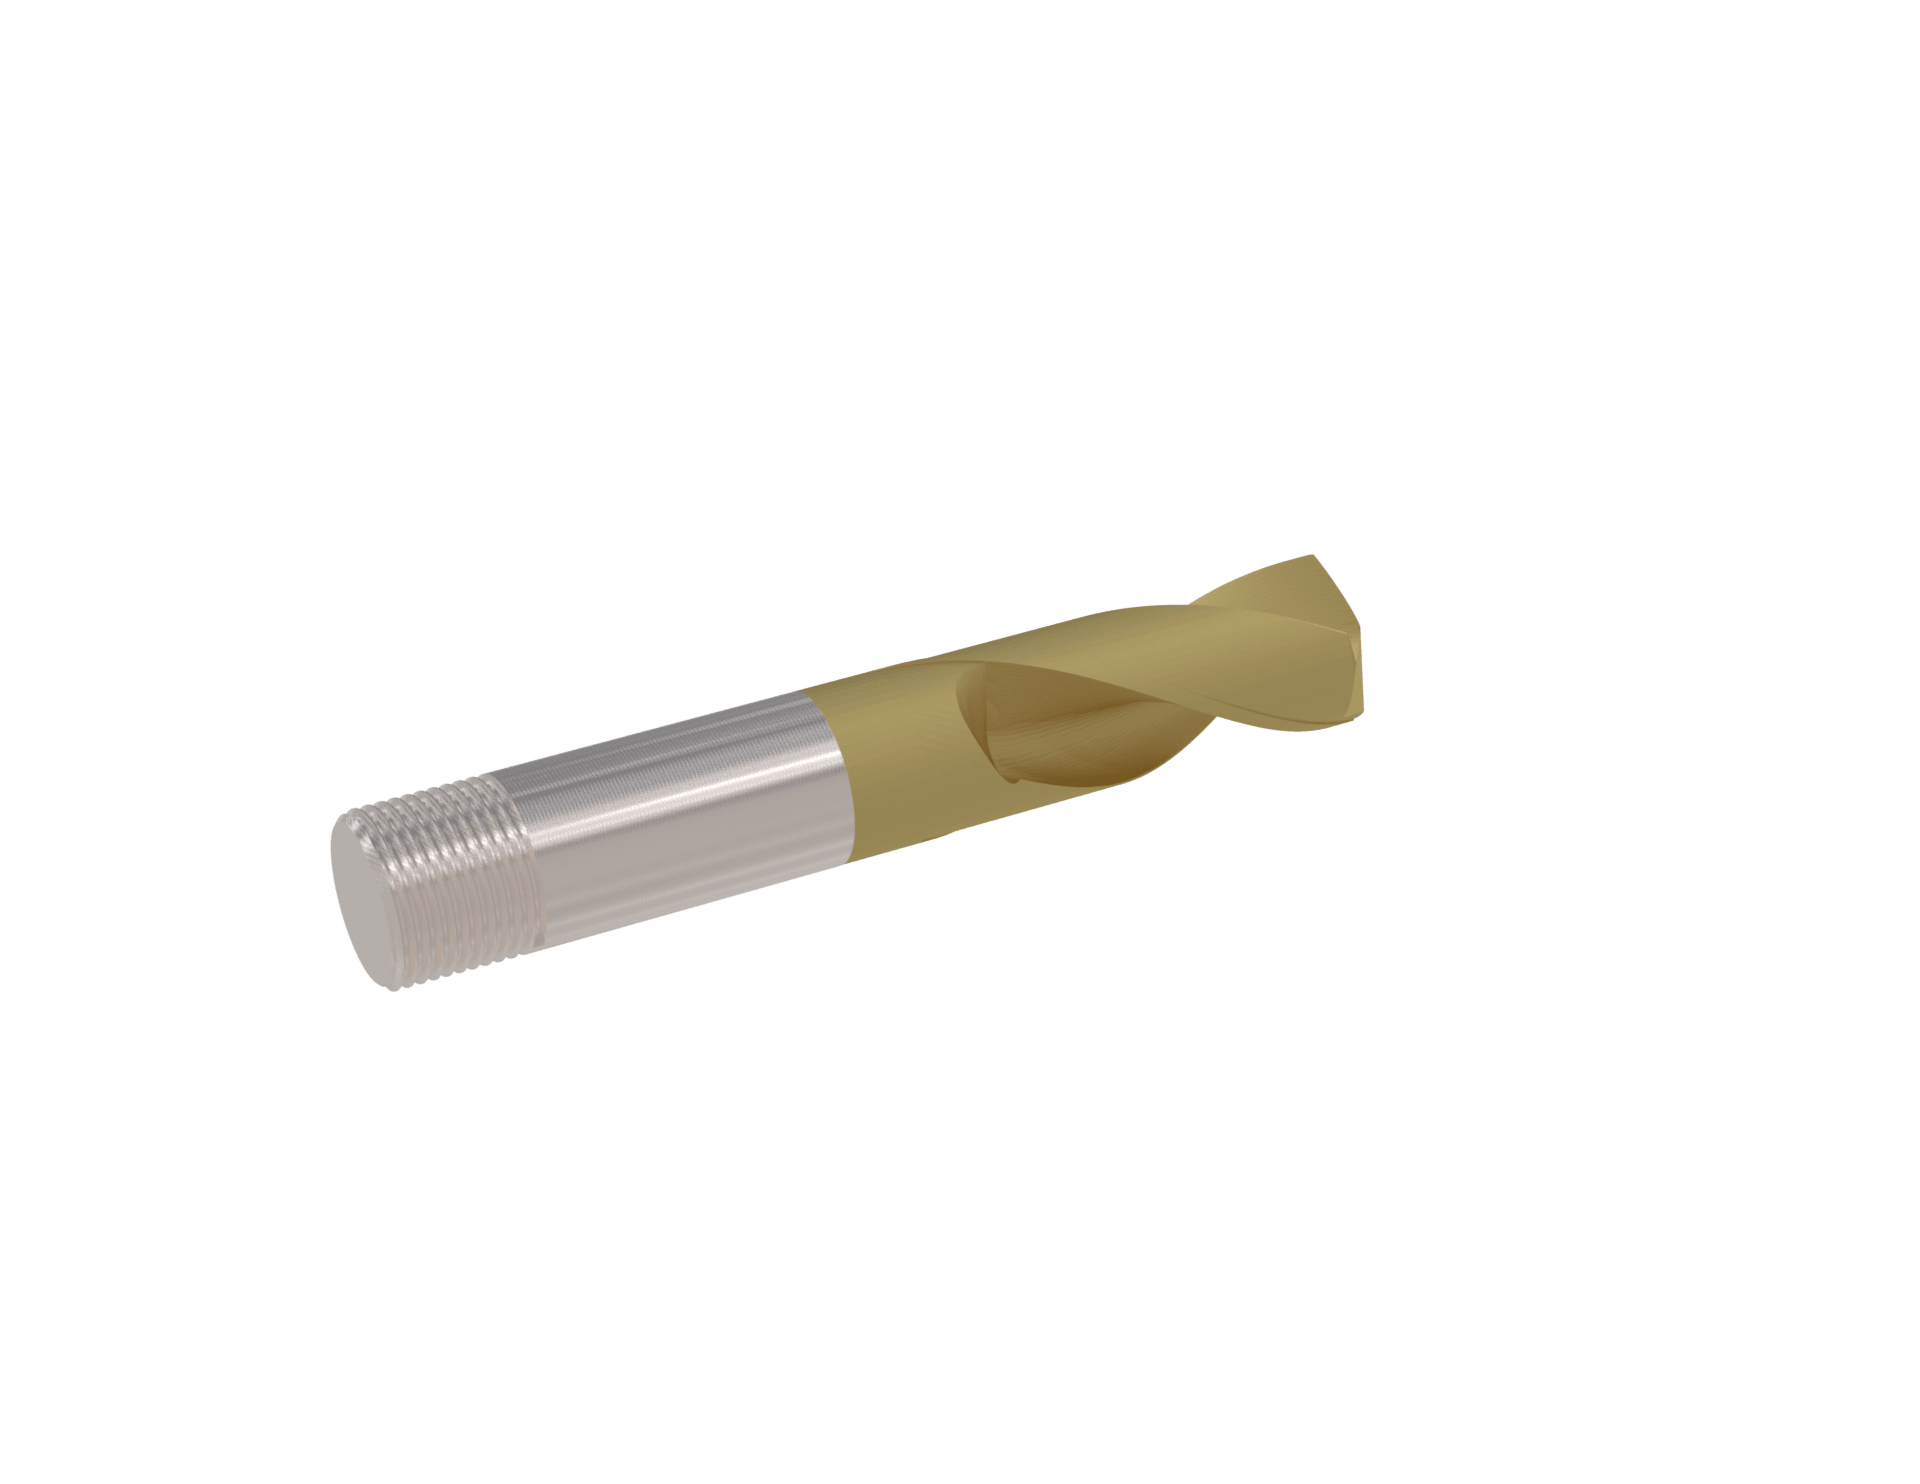
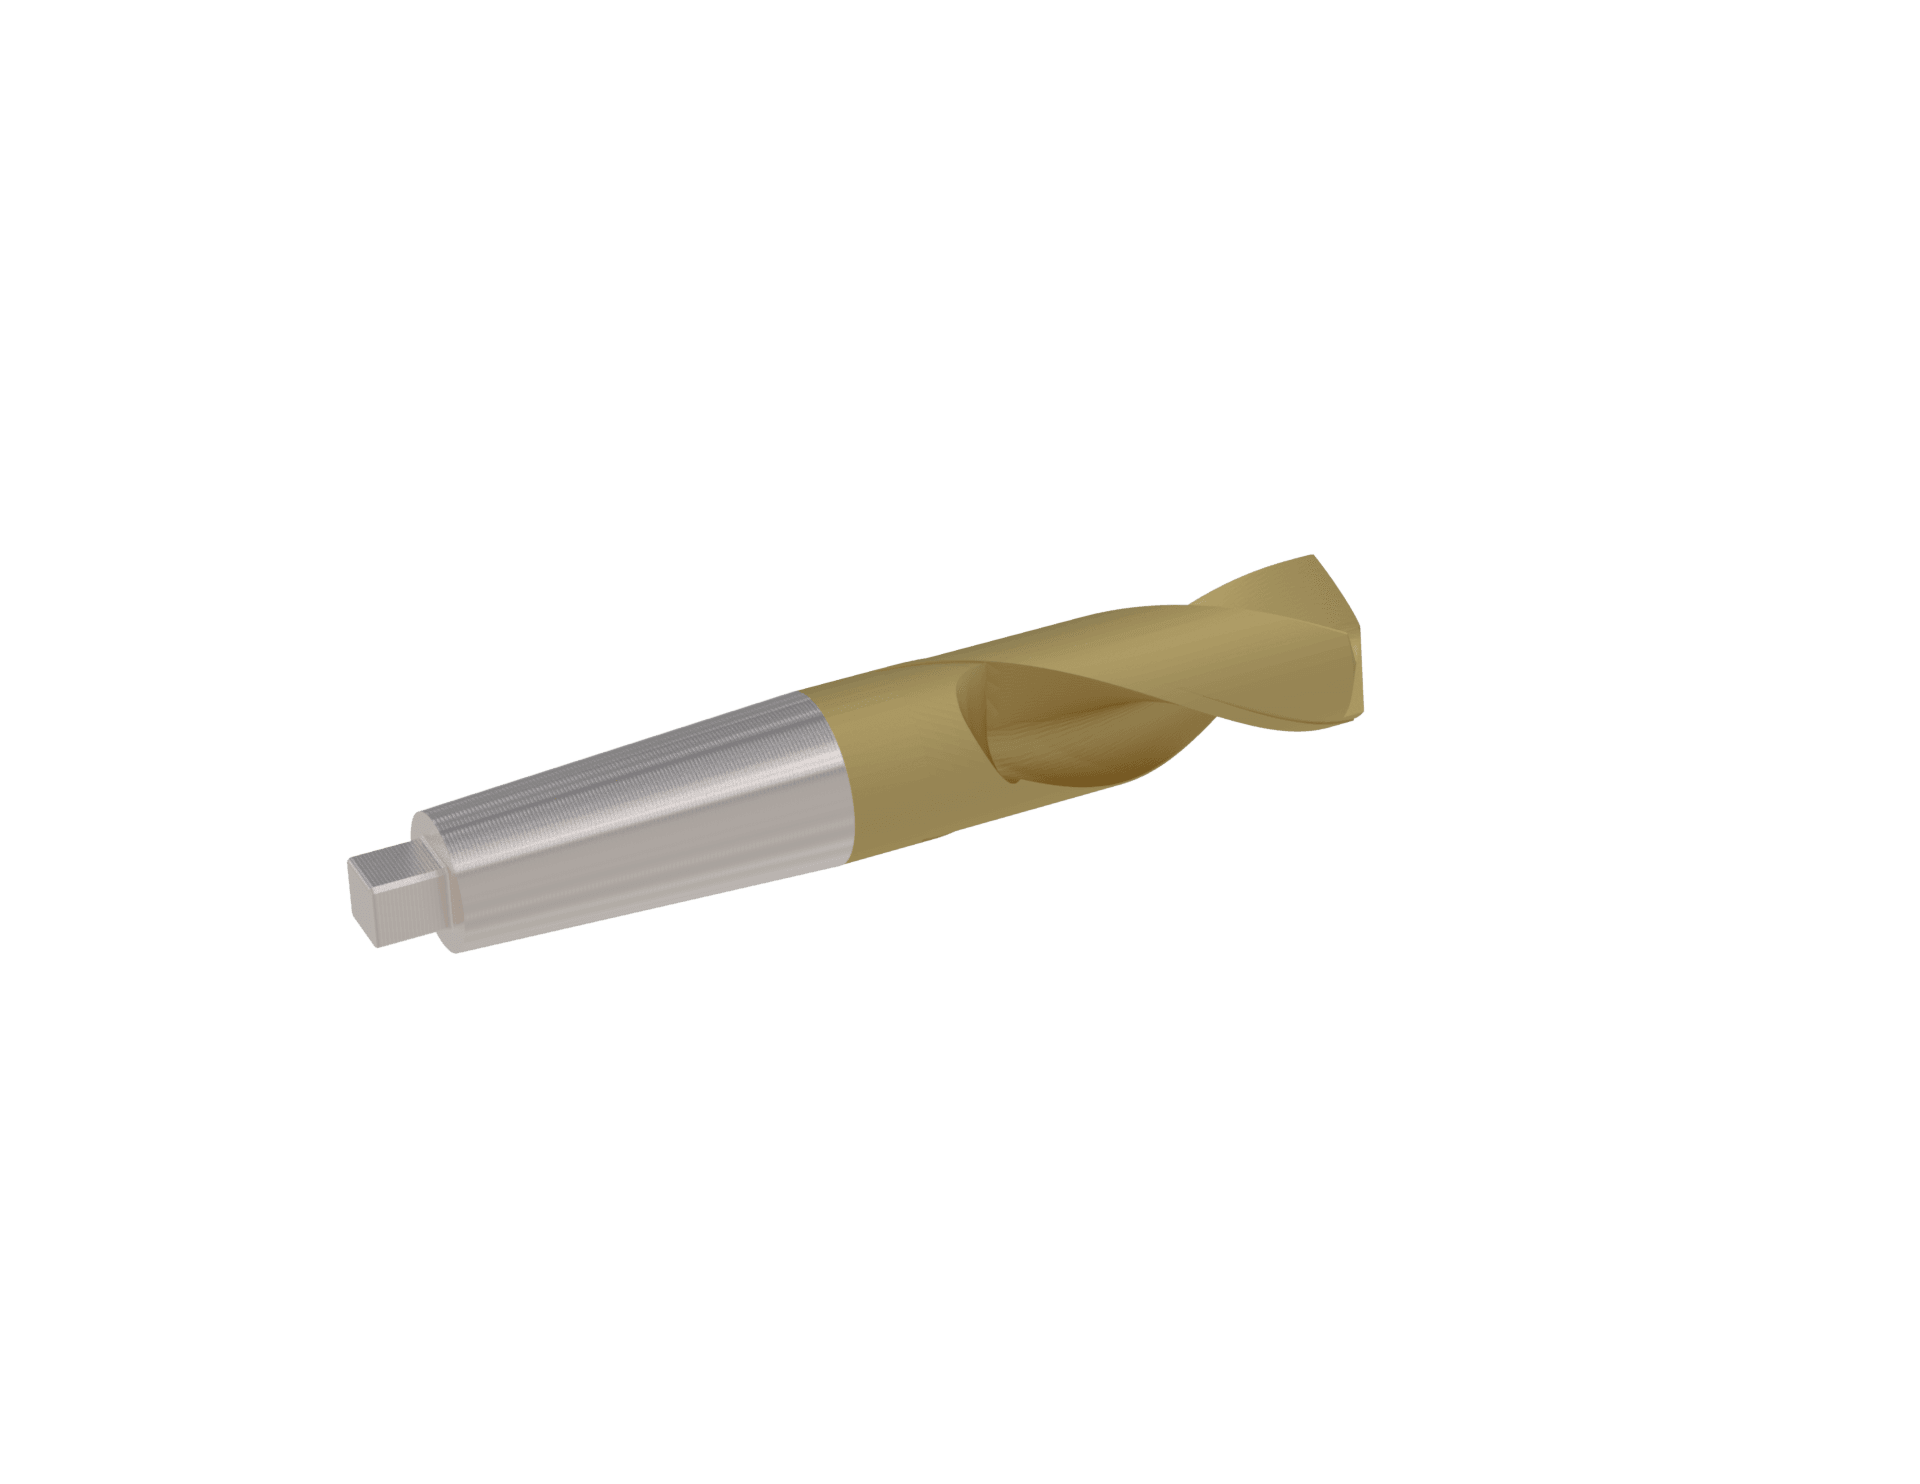
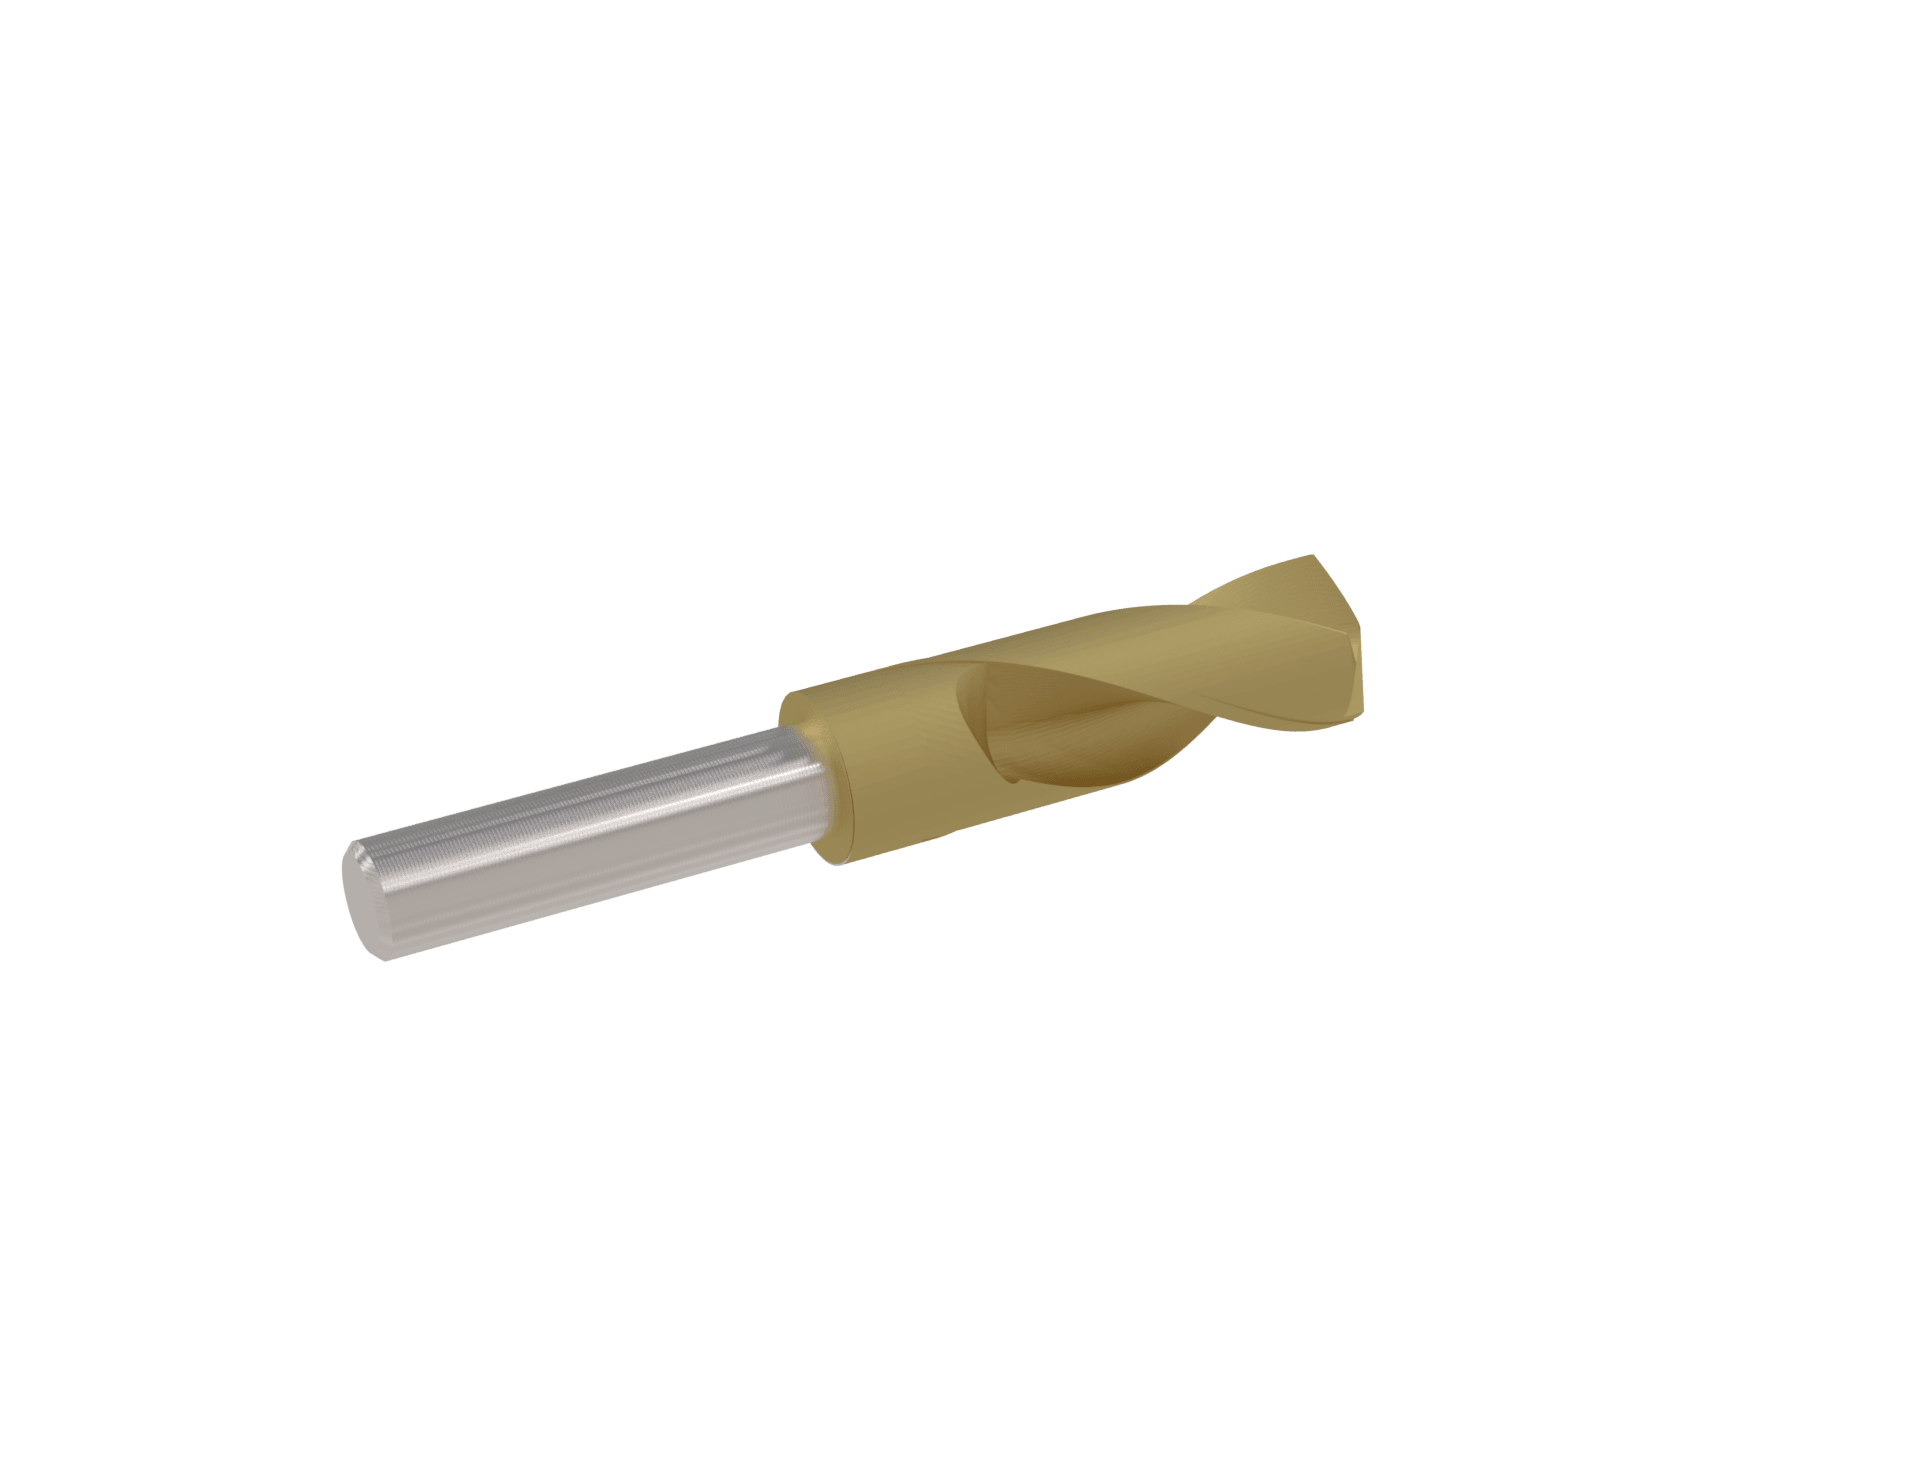
En fladere spidsvinkel, f.eks. 140°, reducerer gratdannelsen ved udgangen og giver kortere spåner, hvilket gør den velegnet til seje legeringer og automatiseret CNC-bearbejdning. En spidsere spidsvinkel trænger let ind i bløde materialer, men kan give udbrudsgrater.
Specialbor kan kombinere operationer som trinboring, fasning og plansænkning i ét trin og dermed reducere tiden til værktøjsskift og cyklusomkostningen pr. emne.
Ja. Bauron fremstiller skræddersyede trinbor, dybhulsbor med lang rækkevidde, specialværktøjer med intern køling og borgeometrier med specialdiametre ud fra tekniske CAD-filer.
Kølekanaler gennem værktøjet leverer kølevæske under højt tryk direkte til borspidsen, sænker temperaturen i skærezonen og skyller spånerne op gennem rillerne, så spånpakning i dybe huller undgås.
De standarder og referencedokumenter, som oplysningerne på denne side bygger på. Linkene åbner udgiverens websted i en ny fane.
Viser almindelige spiralbortyper og definerer deres geometribegreber, f.eks. spidsvinkel, tværskær, kerne, føringsfase og rille.
VDI-retningslinje med en oversigt over dybhulsboremetoder, de anvendte maskiner, deres anvendelsesområde og effektiv brug af kølesmøremidler.
Angiver målene for bor med cylindrisk skaft i kort og normal længde samt bor med Morsekegleskaft, i millimeter og tommer.
Tysk standard for målene på cylindriske skafter på spåntagende værktøjer af hårde materialer (fuldkarbid), f.eks. bor og pinnefræsere.
Angiver målene for de selvholdende kegler til værktøjsskafter (Morse og metriske), der bruges på bor med kegleskaft og andre værktøjer.
Leder du efter special-CNC-bor, trinborsgeometrier eller løsninger til hulfremstilling med høj tilspænding til din produktionslinje? Rådfør dig med en applikationsingeniør fra Bauron for at fastlægge de rette specialværktøjer i karbid til dine huller.
Bauron samarbejder med producenter om at gennemgå værktøjsgeometri, substrat, belægning, rækkevidde, maskinforhold og produktionskrav til standard- og special-CNC-værktøjer.
Indsend dine krav