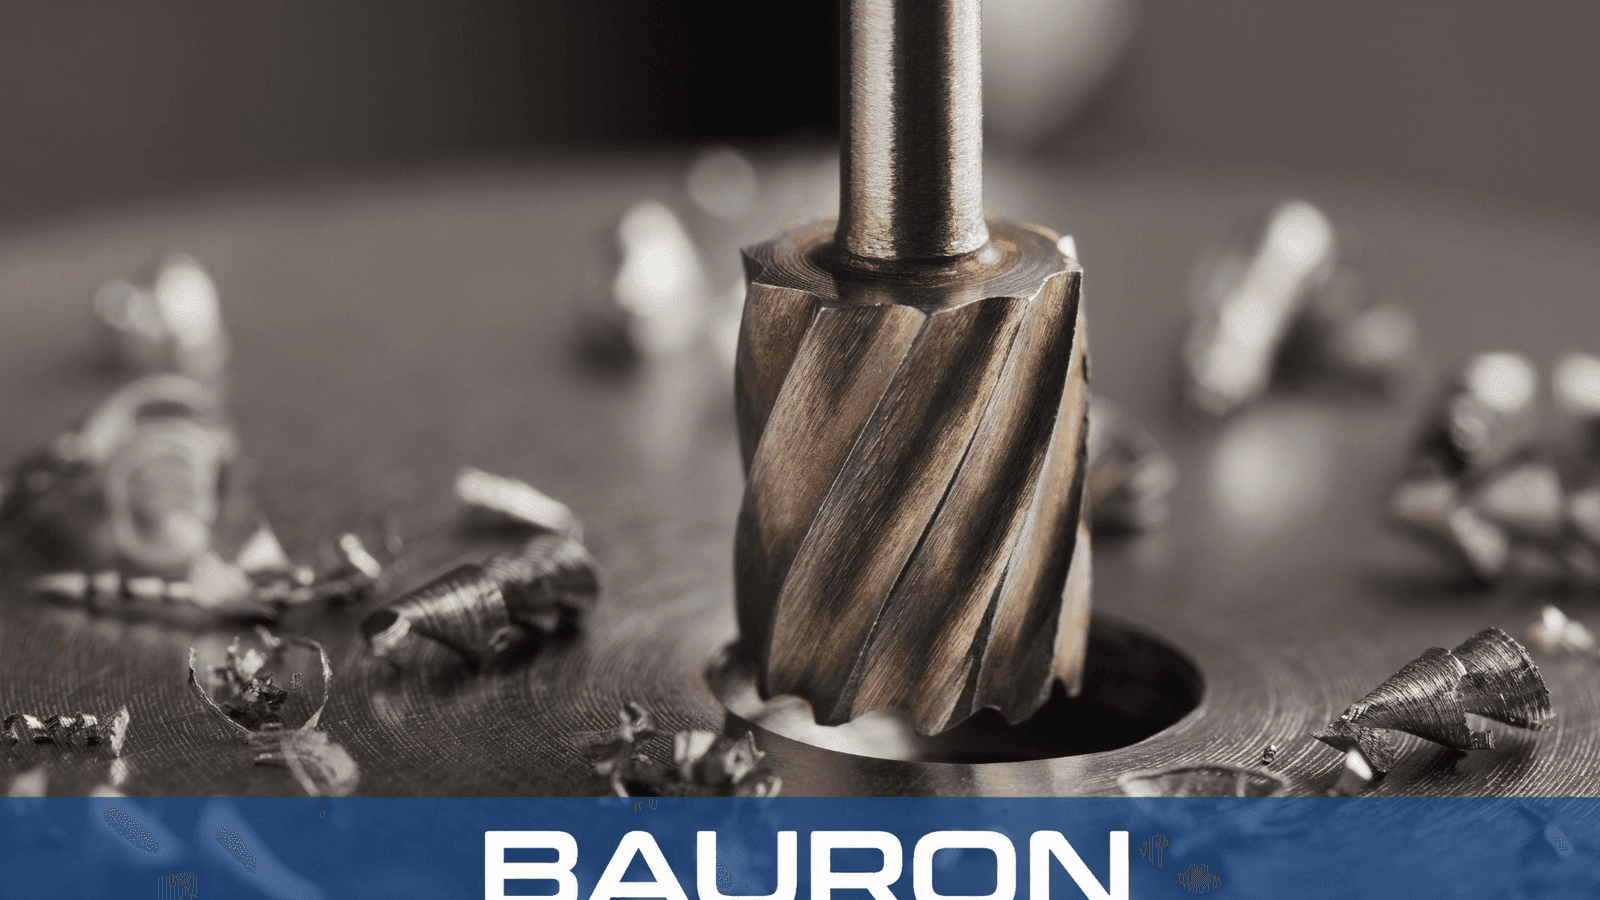
Spiralformet afskæring
Vinklede føringsfaser går gradvist i indgreb med boringsvæggen, hvilket understøtter hullets rundhed og mindsker vibrationer, når skæreforholdene er passende.

En spiralrille-rival er et præcisionsværktøj til finbearbejdning af huller, hvor rillerne er vinklet i forhold til værktøjsaksen. De spiralformede skærekanter skærer gradvist og kan overbygge kilenoter, tværhuller og andre indvendige afbrydelser med mindre tendens til at hage sig fast end en ligerille-rival.
Vinklede føringsfaser går gradvist i indgreb med boringsvæggen, hvilket understøtter hullets rundhed og mindsker vibrationer, når skæreforholdene er passende.
Spiralformede riller spænder over kilenoter, tværborede oliekanaler og aksiale spor og mindsker risikoen for, at skærekanten hager sig fast.
En venstrespiral-rival skubber spånerne fremad i gennemgående huller, mens højrespiralriller trækker spånerne tilbage ud af blindhuller.
Slebne cylindriske føringsfaser kalibrerer og finbearbejder boringsvæggen, mens skærekanterne fjerner det resterende overmål.

Den spiralformede geometri fordeler skæretrykket og hjælper med at begrænse vibrationer.
Applikationstilpassede værktøjer kan sigte mod overfladefinish på Ra 0,4–0,8 μm og samtidig understøtte boringens rundhed og retlinethed.
Vinklede riller overbygger kilenoter og tværhuller og mindsker fastbidning, skader på skærekanten og ridser.
Spiralriller leder spånerne væk fra den aktive skærezone og hjælper med at beskytte den færdige boringsvæg.
Slebne substrater i fuldkarbid eller HSS-Co giver skærholdbarhed ved rivning i produktion.
| Specifikation | Område / Detaljer |
|---|---|
| Diameterområde | 0.040" til 1-1/2"+; metrisk 1,0 mm til 38 mm+ fås |
| Spiralretninger | Venstrespiral til gennemgående huller eller højrespiral til blindhuller |
| Toleranceklasse | H7, H8 eller specialgrænser på +0.0001" / -0.0000" |
| Antal riller | 3, 4, 6 eller 8 spiralriller, afhængigt af boringens diameter |
| Skafttyper | Cylindrisk, morsekegle eller forstærket CNC-skaft |
| Bearbejdningstype | Præcis kalibrering og finbearbejdning af huller samt rivning af afbrudte boringer |
| Materiale / Belægning | Bedst egnet til | Vigtigste fordel |
|---|---|---|
| Fuldkarbid | Rustfrit stål, titan, hærdede stål og støbejern. | Høj stivhed begrænser udbøjning og understøtter snæver diameterkontrol i stabile opsætninger. |
| HSS-Co (kobolt) | Arbejde i mellemstore serier, afbrudte snit og duktilt stål. | Slagsejhed hjælper med at mindske udbrækning af skærekanten ved afbrudte gennemløb. |
| TiAlN-/AlTiN-belægning | Legerede stål, rustfrit stål og højtemperaturlegeringer. | Varmhårdhed beskytter skærekanterne mod varme og abrasivt slid. |
| DLC-/ZrN-belægning | Aluminiumslegeringer, kobber, messing og plast. | Lavfriktionsoverflader hjælper med at mindske gnidningsskader og opbygget skærekant. |
Fuldkarbid lægger vægt på stivhed og slidstyrke, HSS-Co tilfører sejhed ved afbrudte snit, og de nævnte belægninger håndterer varme, abrasion, friktion eller materialeadhæsion, når de tilpasses emnet.
Understøtter automatiserede rutiner til præcisionsfinishering af huller på 3-, 4- og 5-aksede maskiner.
Bruger drevne eller faste værktøjsstationer til aksial rivning af små drejede komponenter.
Giver kontrollerede opsætninger til kalibrering af huller i værktøjsværksteder, opspændinger og matricer.

River huller med tværborede oliekanaler, kilenoter og krydsende indvendige kanaler op.
Finbearbejder huller til styrestifter, lejetappe og ventilboringer til de specificerede tolerancer.
Finbearbejder boringer i hydrauliske ventilblokke, hvor spånkontrol og boringsgeometri er vigtige.
Forbereder monteringshuller til bærende bøsninger og aktuatorer inden for værktøjer og bearbejdning til luft- og rumfart.
Spiralformede riller går gradvist i indgreb og overbygger tværhuller, kilenoter og afbrudte snit med mindre tendens til at hage sig fast, hvilket understøtter boringens rundhed og finish.
Vælg venstrespiral med højreskærende snit til gennemgående huller, så spånerne skubbes fremad. Vælg en højrespiral-rival til blindhuller, så spånerne trækkes tilbage mod indgangen.
En vejledende startværdi er ca. 2 % til 3 % af huldiameteren, f.eks. 0.010" til 0.015" i et hul på 0.500". Det endelige overmål bør valideres for materiale, diameter og opsætning.
Værktøjer i finkornet fuldkarbid med TiAlN- eller AlTiN-belægning kan specificeres til forhærdede stål og nikkellegeringer i det angivne område på 55–60 HRC, afhængigt af emne og proces.
Mulighederne for specialrivaler med spiralriller kan omfatte ikke-standarddiametre, spiralvinkler, anskæringsfaser, skafter med forlænget rækkevidde og slidbelægninger ud fra produktionstegninger.
Bauron tilbyder design- og engineering-support til specialskæreværktøjer, herunder valg af geometri, spiralretning, rillekonfiguration, substrat og belægning. Del boringens mål, afbrydelser, emnemateriale og krav til finish til gennemgang.
Kontakt engineering