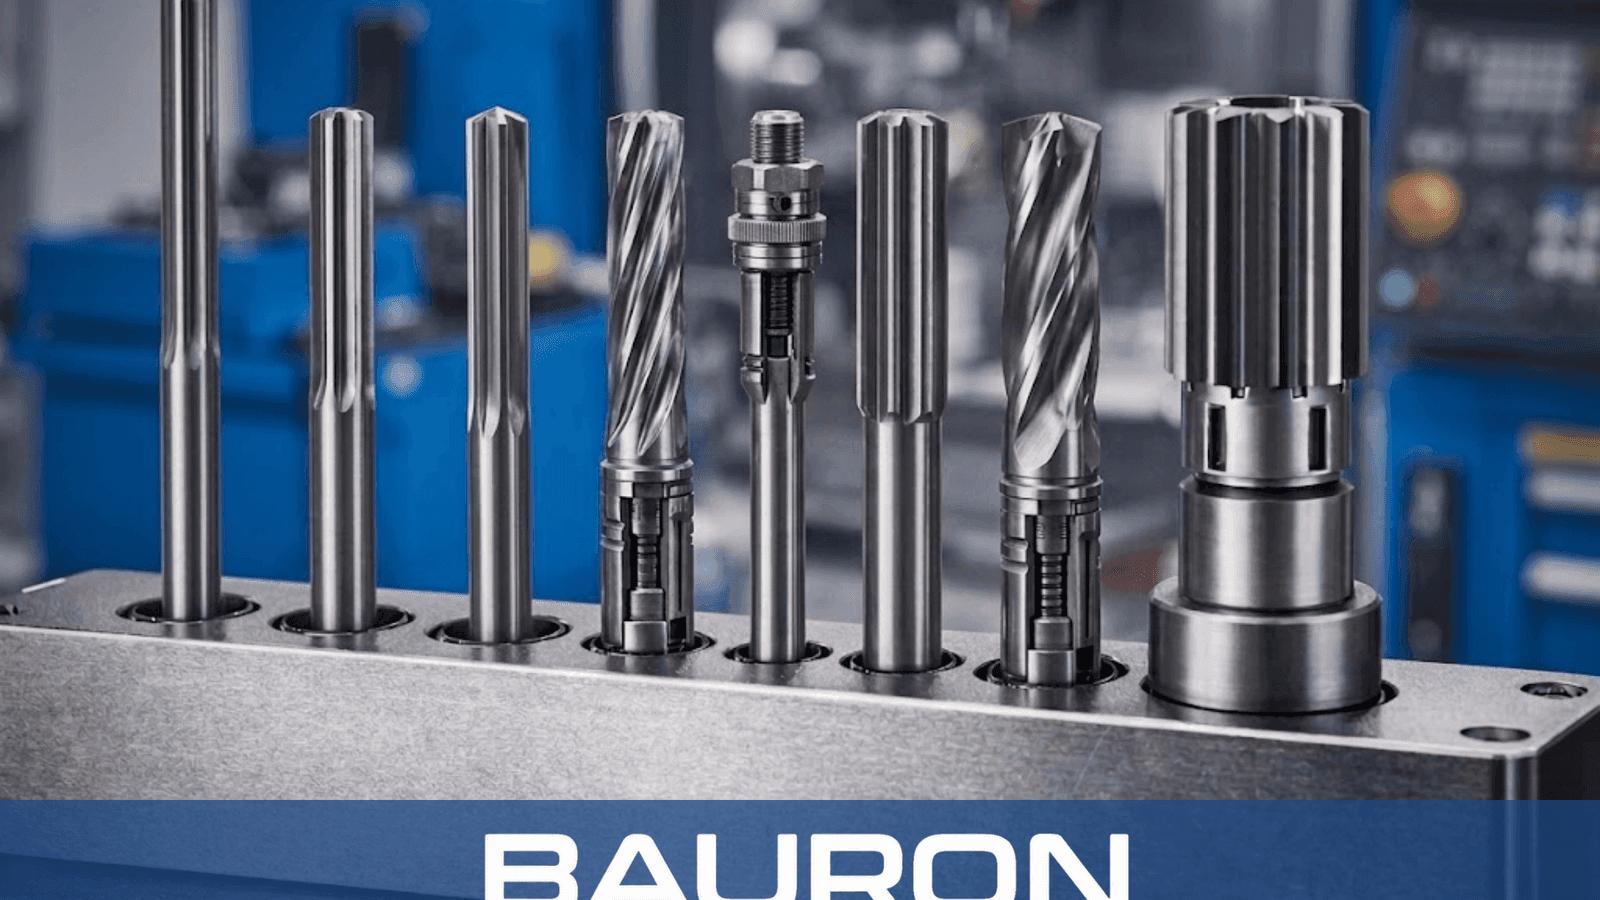
Forboring
Den forreste sektion fungerer som bor og laver hullet i grov diameter.

En kombinationsrival forener boring og rivning i ét skæreværktøj. Som andre borerivaler laver den først hullet og finbearbejder det derefter uden værktøjsskift eller separat indekseringstrin.
Den forreste sektion fungerer som bor og laver hullet i grov diameter.
Den efterfølgende rillede sektion kalibrerer det nyborede hul til det endelige mål.
Begge skæresektioner har samme akse, hvilket mindsker den positionsafvigelse, der kan opstå mellem separate opsætninger til boring og rivning.

Kombinerer boring og rivning og reducerer cyklustiden.
Begrænser positionsafvigelser mellem bore- og finbearbejdningssektionen. Hvor et eksisterende hul i stedet skal føre snittet, følger føringsrivaler den oprindelige boringsakse.
Reducerer maskinens stilstandstid mellem boring og rivning.
Understøtter spånafgangen fra begge skærezoner.
Kan omfatte trindiametre, kegler eller applikationsspecifikke boringsprofiler, når de fremstilles som specialrivaler.
Er designet til at modstå udbøjning under de kombinerede bore- og rivekræfter.
| Specifikation | Område / Detaljer |
|---|---|
| Diameterområde | 1/8" til 1-1/2", specialdiametre fås |
| Type af boresektion | Spiralbor- eller spidsslebet geometri |
| Rivesektion | Lige, spiralformede eller trinformede profiler |
| Skafttype | Cylindrisk, morsekegle eller Weldon |
| Tolerance | Præcisionsslebet efter OEM- eller kundespecifikationer |
| Antal riller | Varierer efter værktøjsdiameteren |
| Materiale / Belægning | Bedst egnet til | Vigtigste fordel |
|---|---|---|
| Fuldkarbid | Produktion med høj hastighed i store serier. | Giver hårdhed og slidstyrke i kontinuerlige cyklusser. |
| Koboltstål (HSS-Co) | Generel brug og afbrudte snit. | Giver sejhed og varmebestandighed under boring. |
| Titanaluminiumnitrid (TiAlN) | Tørbearbejdning og krævende skæreforhold. | Kan reducere friktion og materialeopbygning på skærekanterne. |
Fuldkarbid giver slidstyrke i stabil produktion i store serier, koboltstål tilfører sejhed ved almindelig og afbrudt skæring, og TiAlN kan reducere friktion og materialeopbygning.
Udfører automatiseret boring og rivning i én værktøjscyklus.
Bruger kombinationsværktøjer til at reducere cyklustiden i produktion i store serier.
Finbearbejder huller i roterende cylindriske emner i automatiserede cyklusser.

Borer og finbearbejder monteringshuller i motorkomponenter i én cyklus.
Fremstiller og finbearbejder huller til tætpassende befæstelseselementer i luftfart.
Når kombinationsrivaler bruges i borecyklusser, slås to skæretrin sammen, hvilket reducerer cyklustiden og øger kapaciteten på automatiserede linjer.
Understøtter produktion inden for almen fremstilling, hvor cyklushastighed og ensartethed fra hul til hul er centrale proceskrav.
Når begge operationer kombineres, reduceres cyklustiden, og bore- og finbearbejdningssektionen holdes på samme akse uden værktøjsskift.
Applikationsspecifikke værktøjer kan designes til materialer lige fra blødt stål og aluminium til hærdet rustfrit stål og luftfartslegeringer ved at vælge det rette substrat og den rette belægning. Rival-designguiden beskriver, hvordan rivalgeometrien tilpasses hvert emnemateriale.
Bore- og rivesektionen slides forskelligt, så værktøjslevetiden kan afvige fra levetiden for et separat bor og en separat maskinrival. Gevinsten i cyklustid skal vejes op mod dette slidmønster.
Maskinens stivhed, en præcisionsværktøjsholder og en kølevæskestrøm, der fjerner spåner fra begge skærezoner, påvirker den opnåede position og størrelse.
Et specialværktøj kan kombinere flere trindiametre, koniske features eller specialfaser i én skæresekvens. Når hullet allerede er boret, finbearbejder en dedikeret trinrival i stedet trindiametrene.
Bauron tilbyder design- og engineering-support til specialdiametre, trin- eller kegleprofiler, skafter, rillegeometrier, substrater og belægninger på kombinationsværktøjer. Del den komplette hultegning og kravene til cyklussen til teknisk gennemgang.
Kontakt engineering