Spiralvinkel
Større spiralvinkler på 45° til 60° giver et jævnt, skærende snit og en fin overfladefinish i duktile metaller som aluminium. Standardspiralvinkler på 30° til 35° maksimerer skærekantens styrke ved fræsning af stål og støbejern.
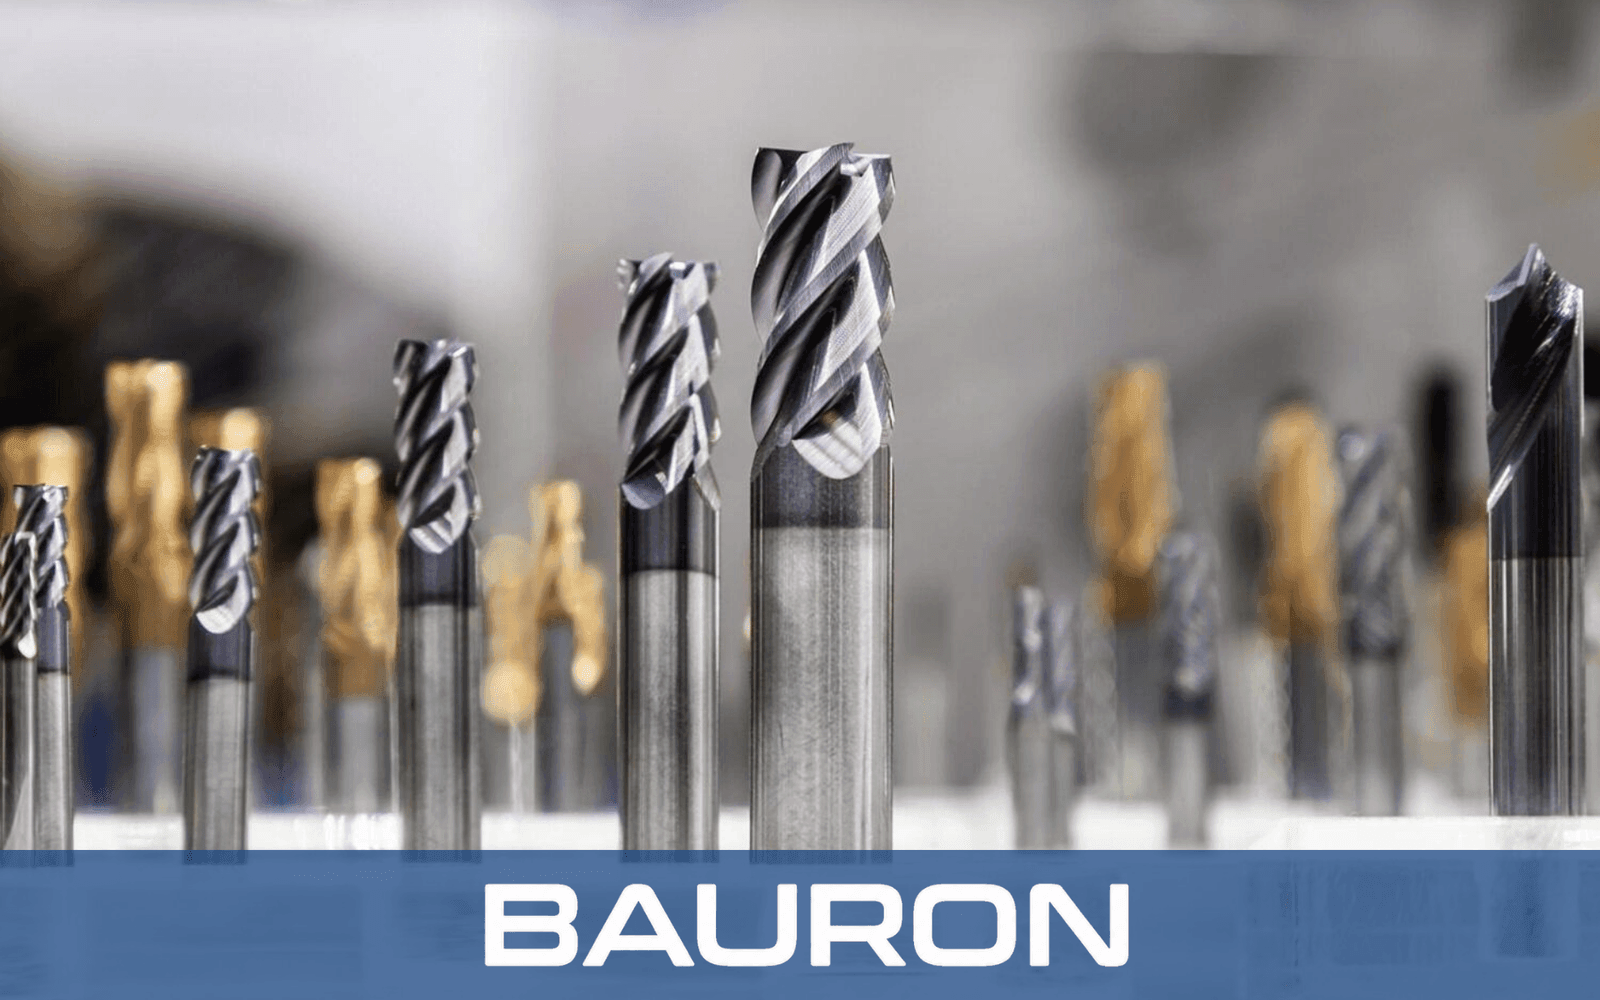
Denne tekniske guide gennemgår de grundlæggende principper for værktøjsdesign af pinnefræsere, valg af rillegeometri og engineering af specialværktøjer til højtydende CNC-fræseværktøjer.
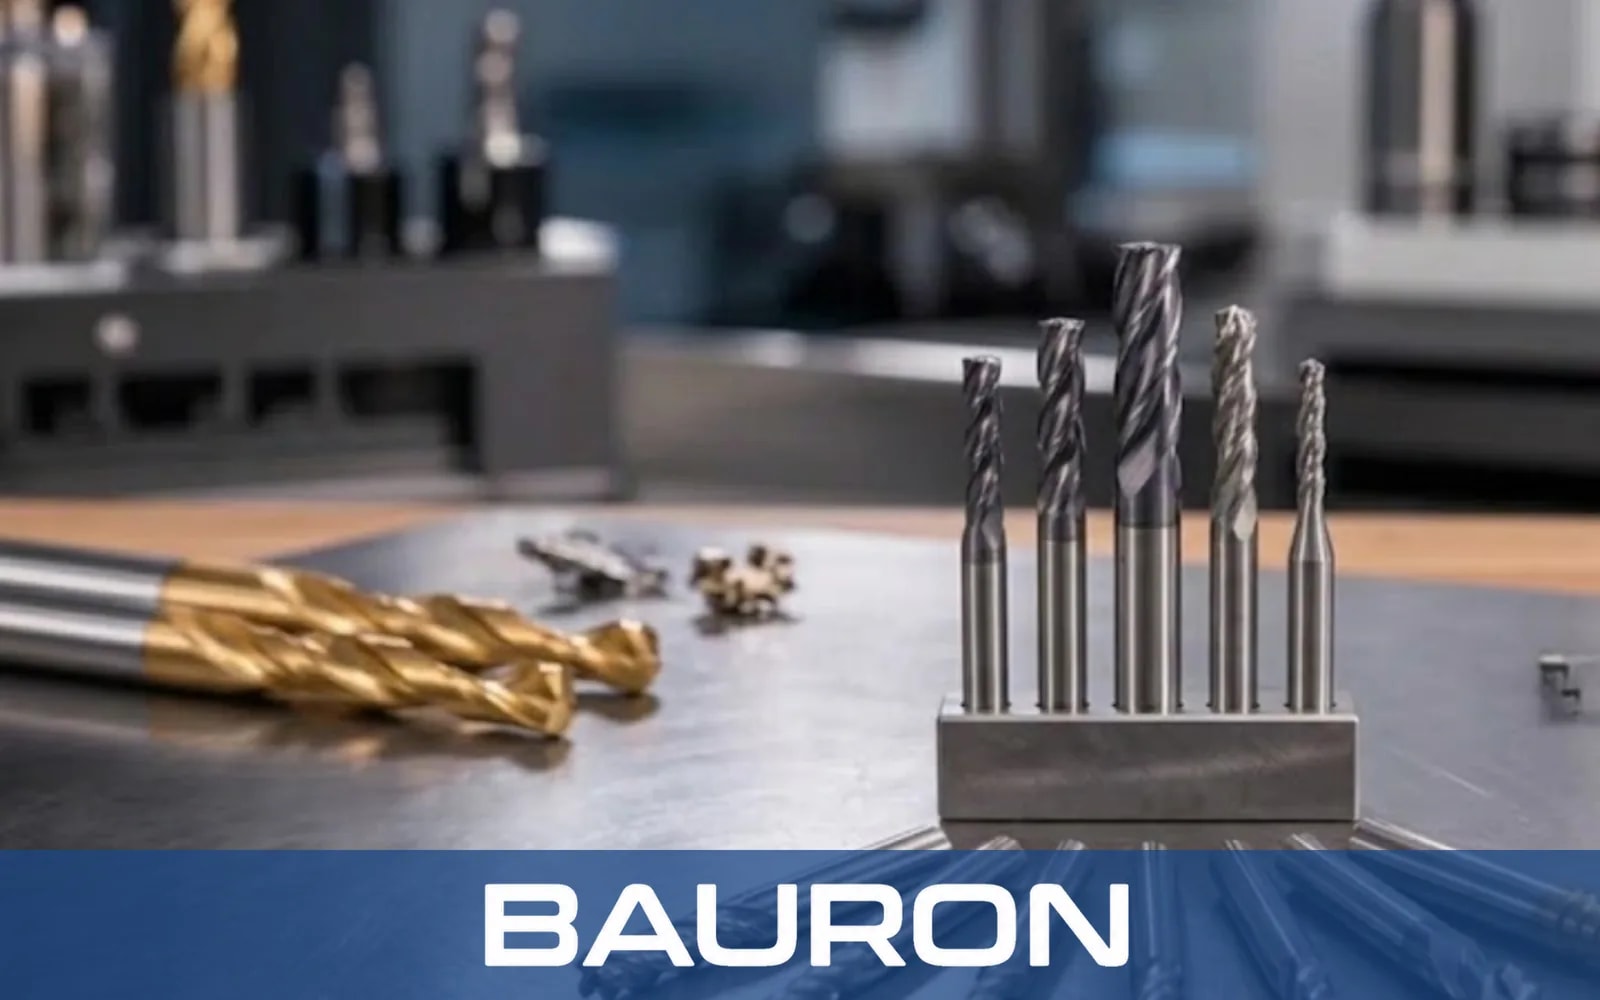
Et optimeret pinnefræserdesign er afgørende for stabil spånafgang, overlegen overfladefinish og maksimal værktøjslevetid i forskellige emnematerialer. Moderne CNC-fræseværktøjer skal afbalancere skærekantens styrke med spånrum, kernestivhed og varmestyring. Når man forstår, hvordan geometrivariablerne påvirker hinanden, kan ingeniører og maskinoperatører vælge eller designe pinnefræsere til specifikke bearbejdningsopsætninger.
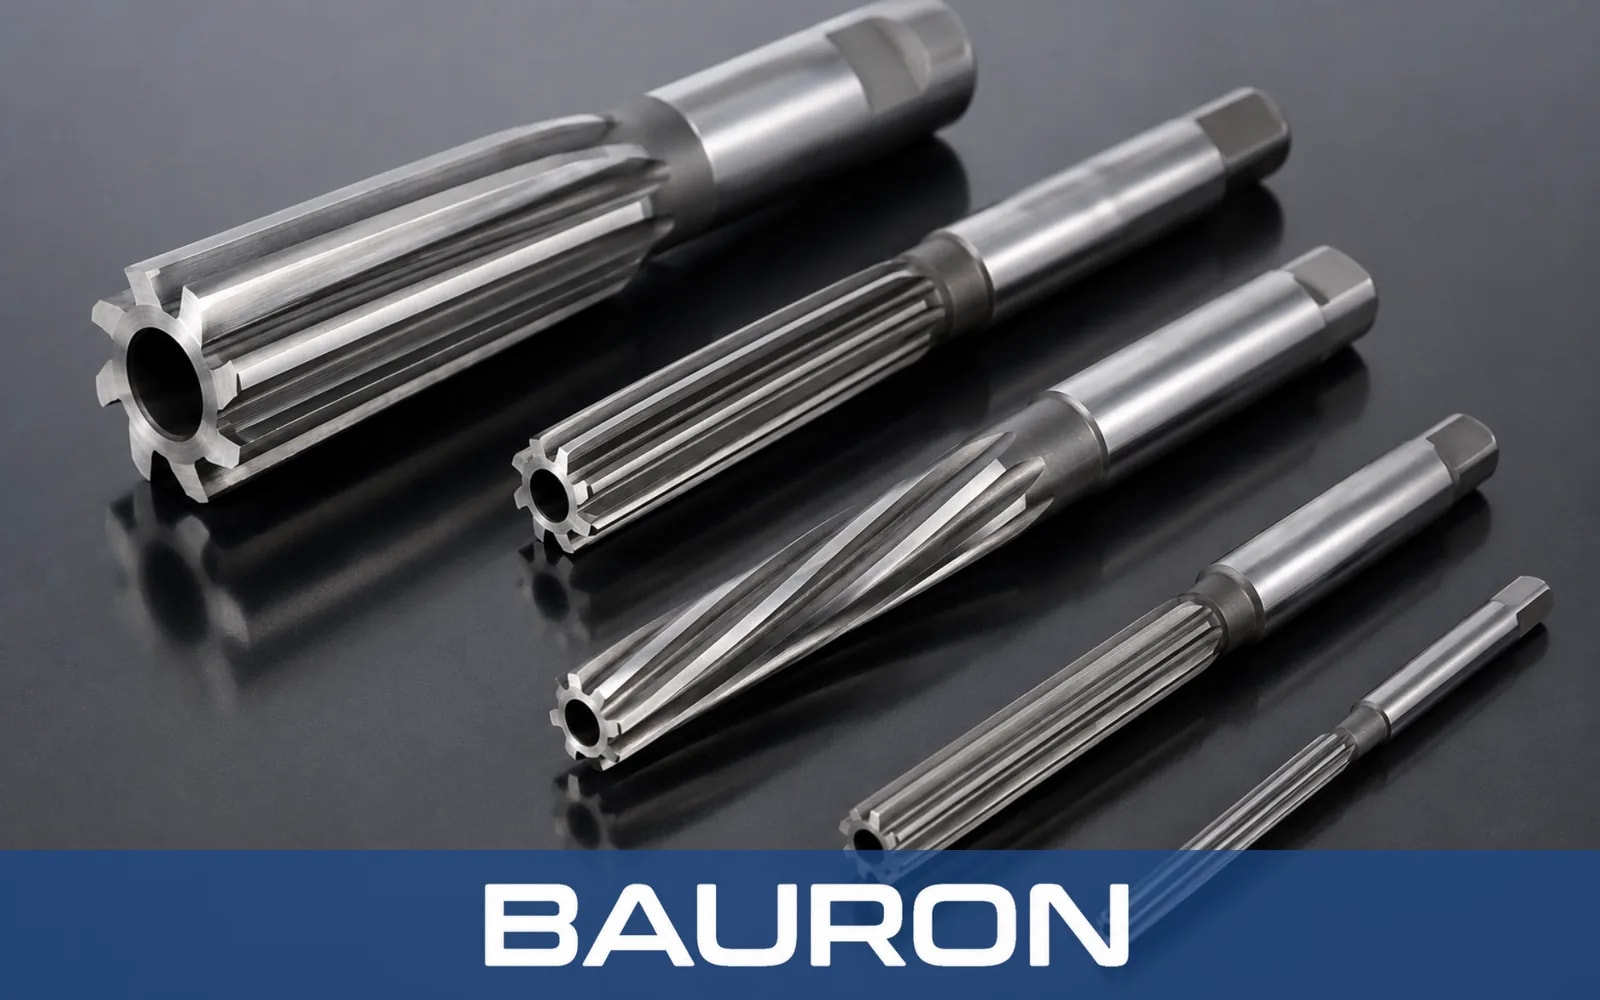
Større spiralvinkler på 45° til 60° giver et jævnt, skærende snit og en fin overfladefinish i duktile metaller som aluminium. Standardspiralvinkler på 30° til 35° maksimerer skærekantens styrke ved fræsning af stål og støbejern.
Værktøjer med to og tre riller giver store spånrum til bløde materialer. Design med fire eller flere riller øger kernens stivhed og tilspændingen ved profilering af hårde legeringer.
Positive spånvinkler sænker skærekræfterne og varmeudviklingen. Primære og sekundære friflader beskytter skærekanten mod friktionsslid og udbøjning.
Firkant-, radius- og kugleprofiler bruges til forskellige operationer. Hjørneradier styrker fræserens sårbare spids mod udbrud, mens kuglefræsere muliggør organisk 3D-konturfræsning.
Harmoniske svingninger og vibrationer forringer emnets overfladekvalitet og skærekanterne. Moderne fræserdesign bruger geometriske træk, der bryder de harmoniske frekvenser under snit med høj hastighed.
Ulige deling mellem rillerne bryder de gentagne skærestød og dæmper harmoniske vibrationer.
Når spiralvinklen ændres langs rillelængden, brydes resonansfrekvensernes tilbagekobling, hvilket giver mulighed for større aksial skæredybde.
En kernediameter, der tiltager mod skaftet, øger værktøjets dynamiske stivhed uden at gå på kompromis med spånrummet ved spidsen.
Brug ultraskarpe skærekanter, store positive spånvinkler og to til tre spejlpolerede, åbne riller for at undgå spånpakning og påsvejsning på skærekanten.
Pinnefræsere i karbid med variabel deling og fire til fem riller, store radiale friflader og varmebestandige PVD-belægninger modstår ekstrem skærevarme.
Store kernediametre, negativ eller neutral spånvinkel og mikrohonede skærekanter optager kraftige slagbelastninger.
Specialiserede kompressionsriller eller diamantriflede fortandinger som på en roterende fil skærer slibende fibre rent uden delaminering af lagene.
Bauron Precision Tools fremstiller hele spektret af fræsegeometrier, grupperet efter anvendelse. Hvert kategoridiagram nedenfor vises sammen med de specifikke fræsertyper, det omfatter.
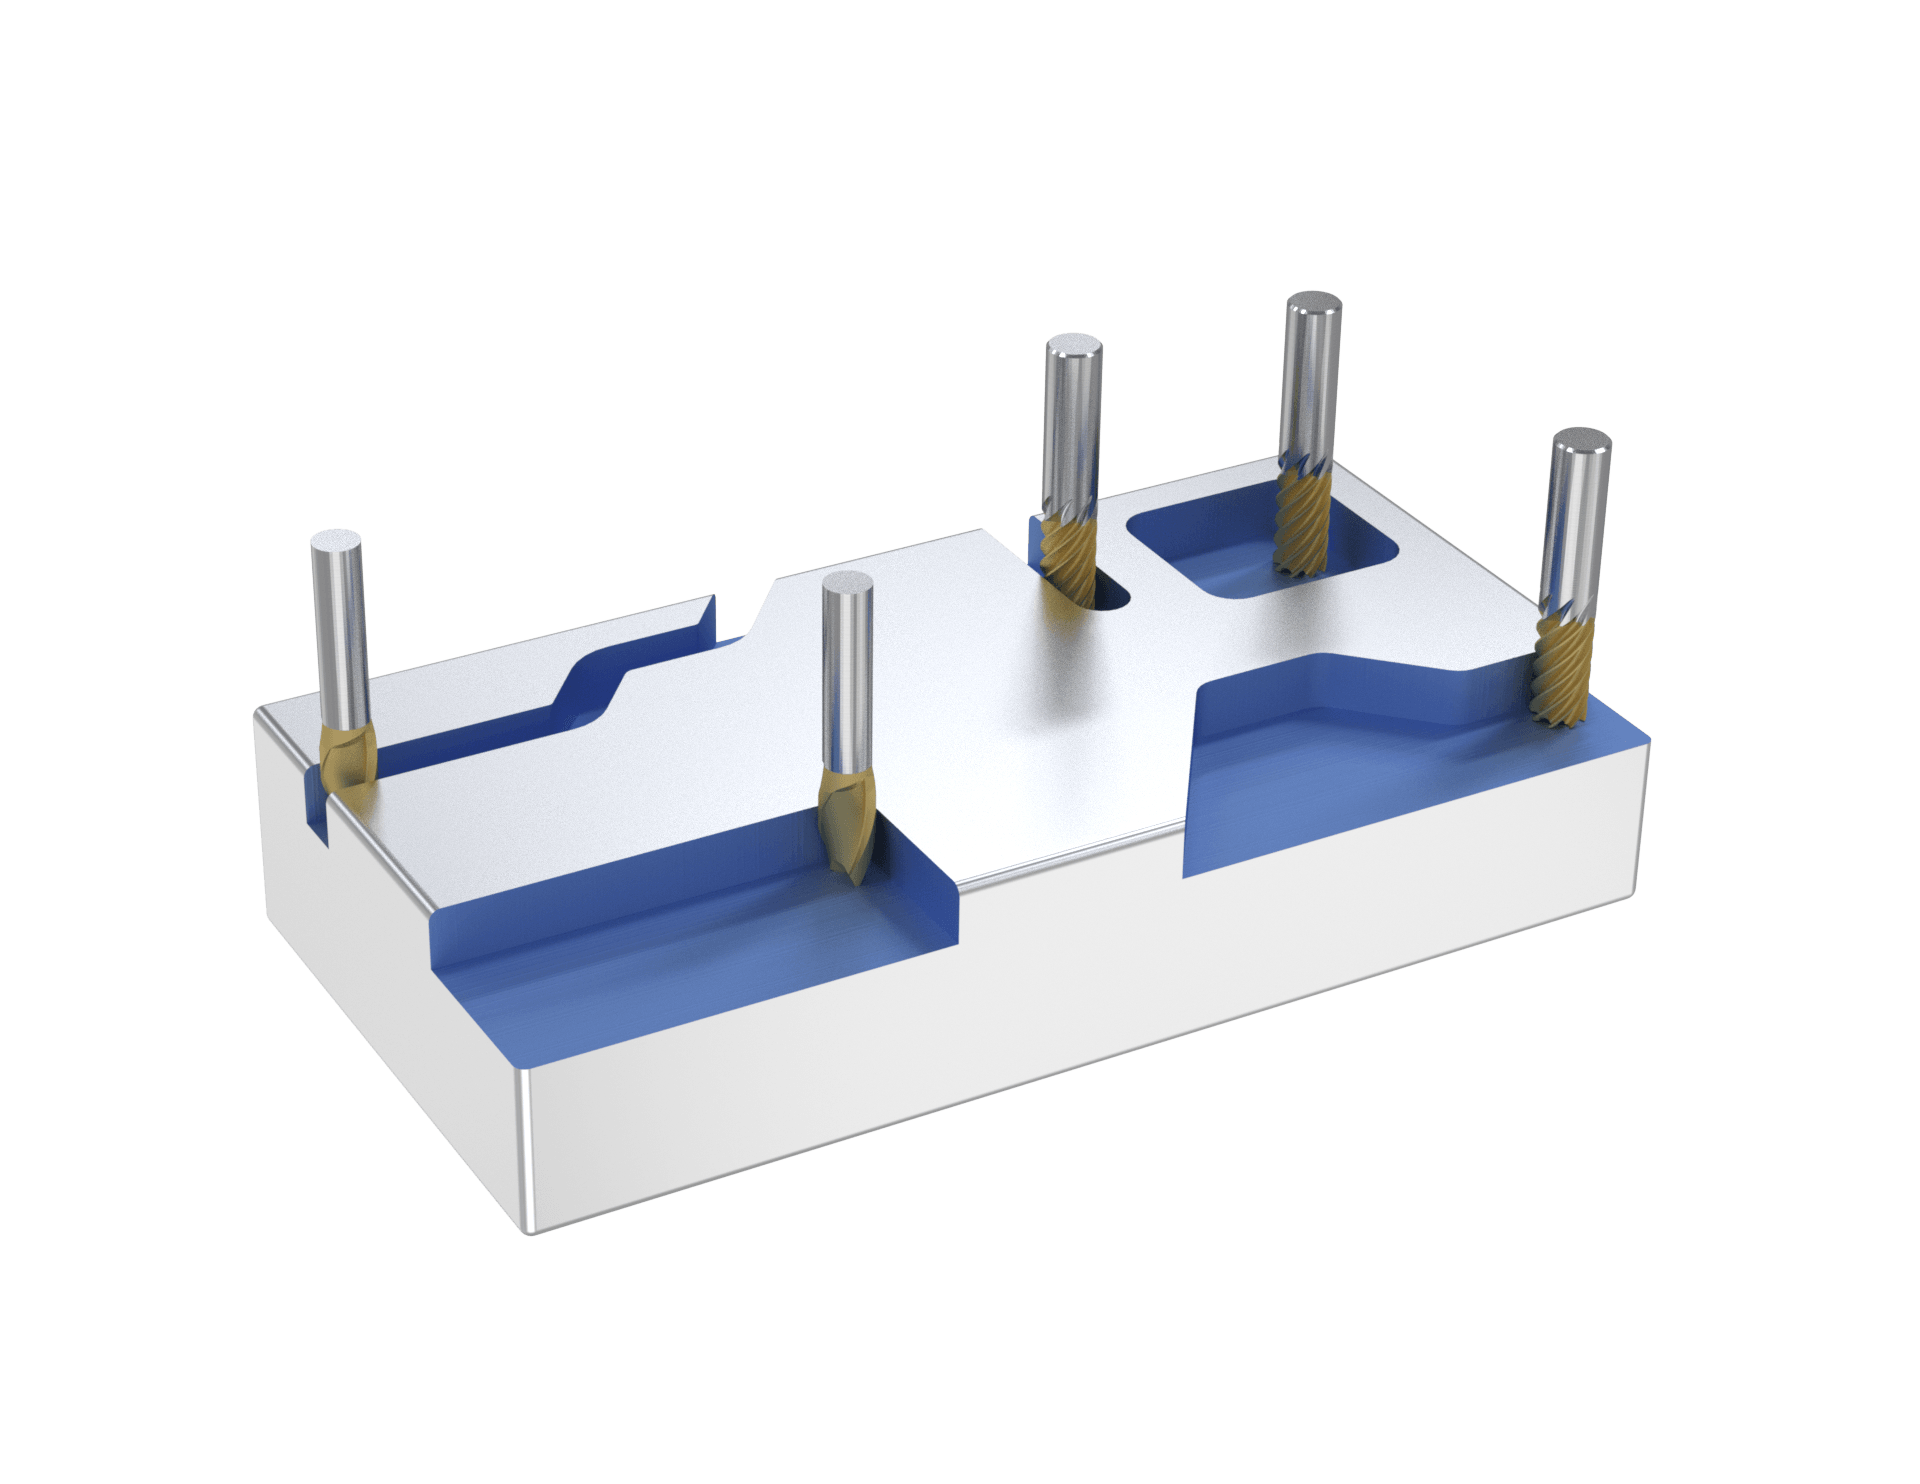
Standardfræsere til daglig fræsning, skæring og formgivning.
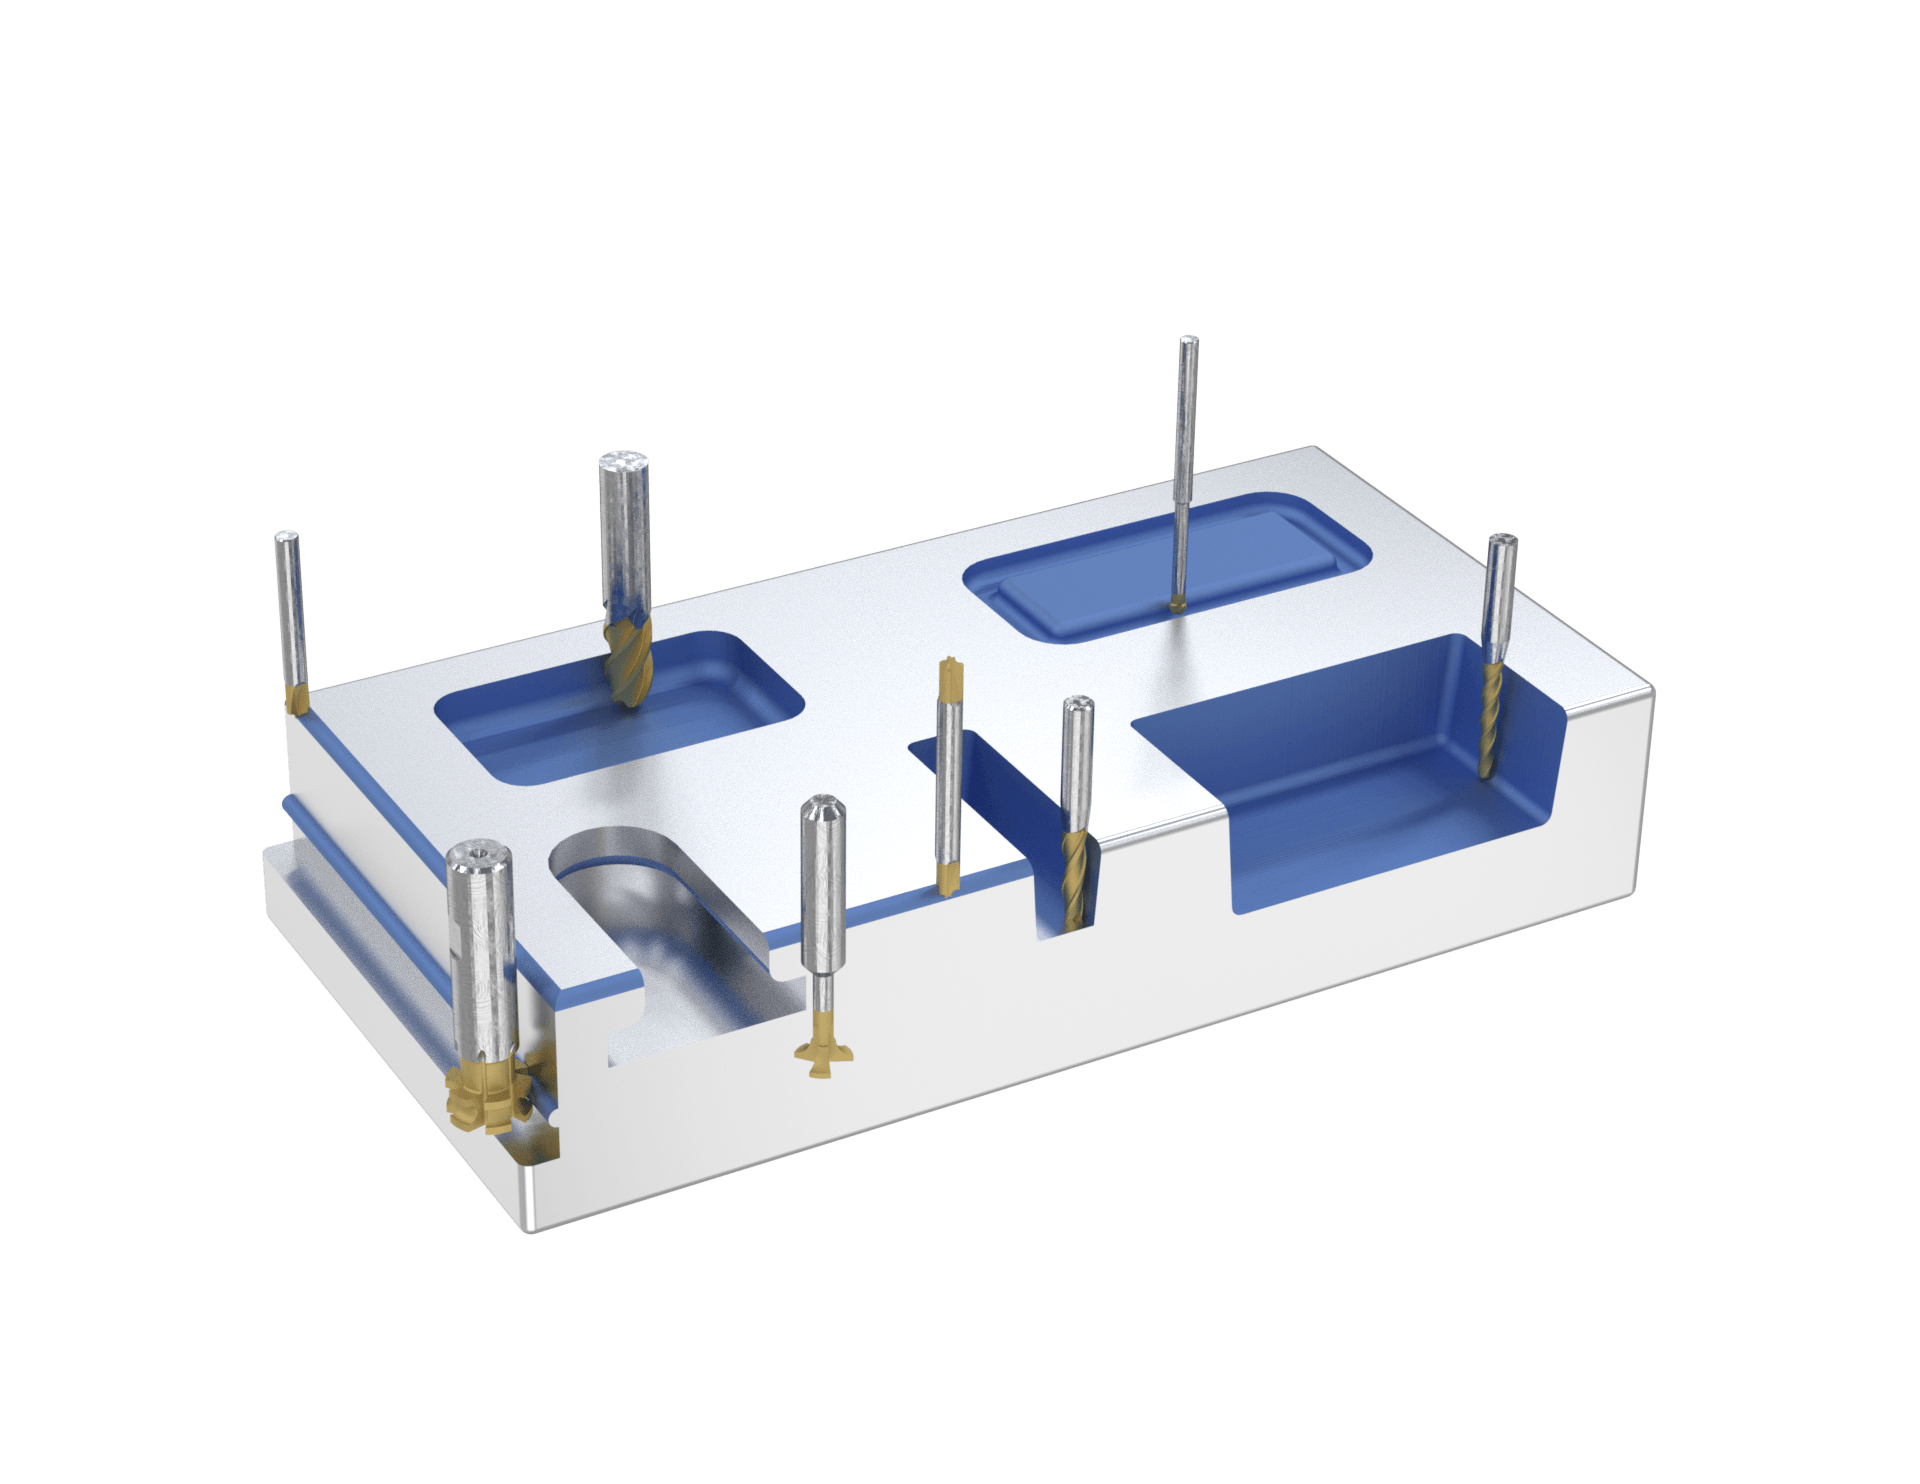
Radius- og keglegeometrier til formgivning af 3D-flader og profiler.
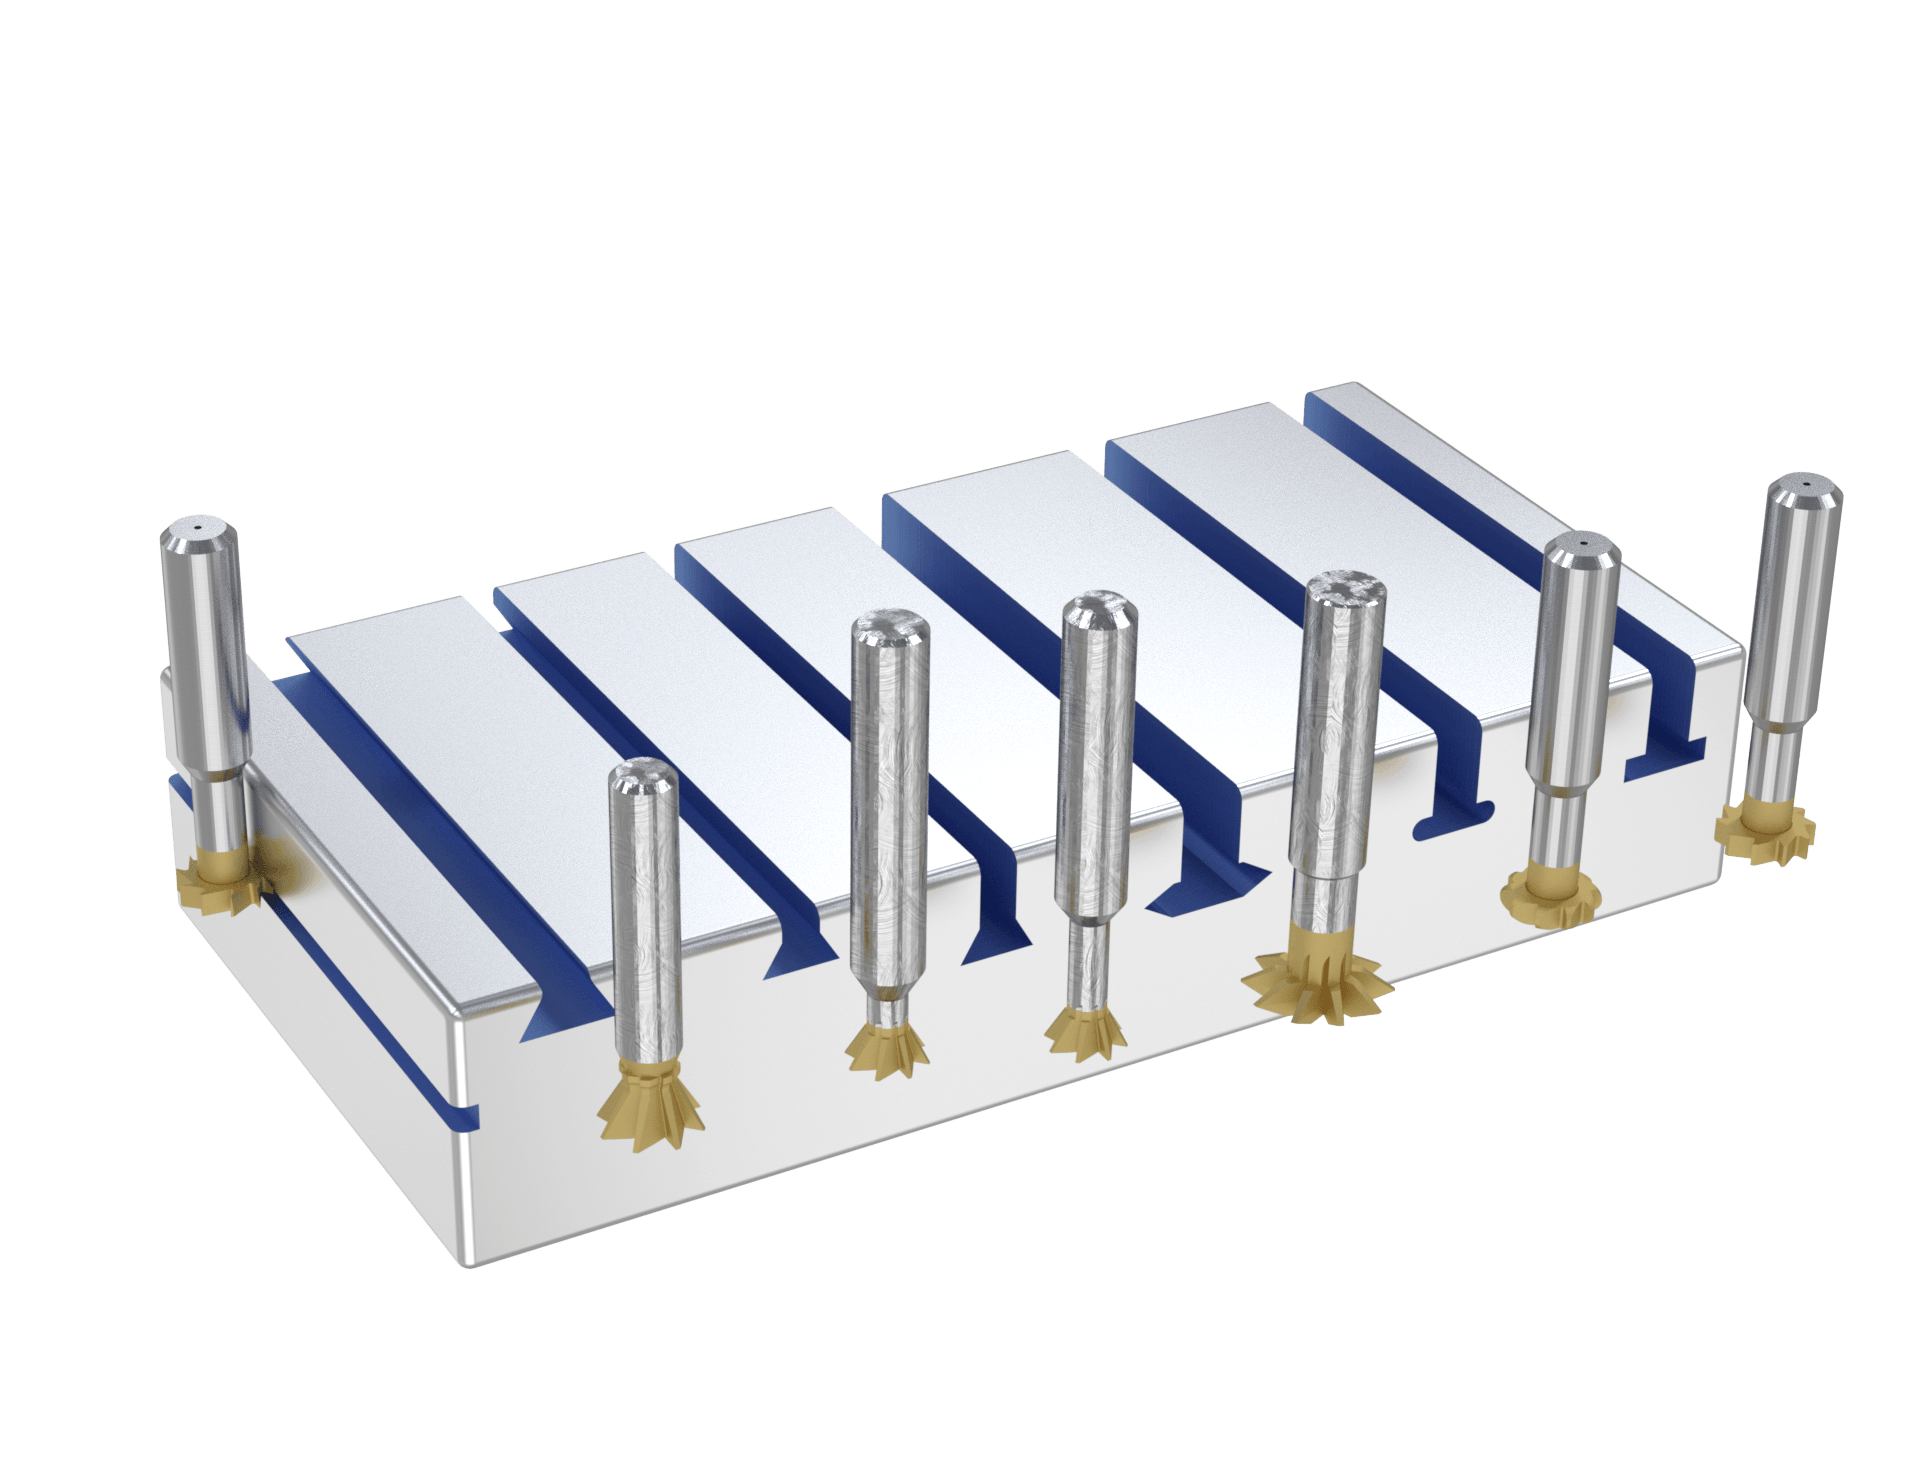
Svalehale-, vinkel- og kilfræsere til noter og spor.
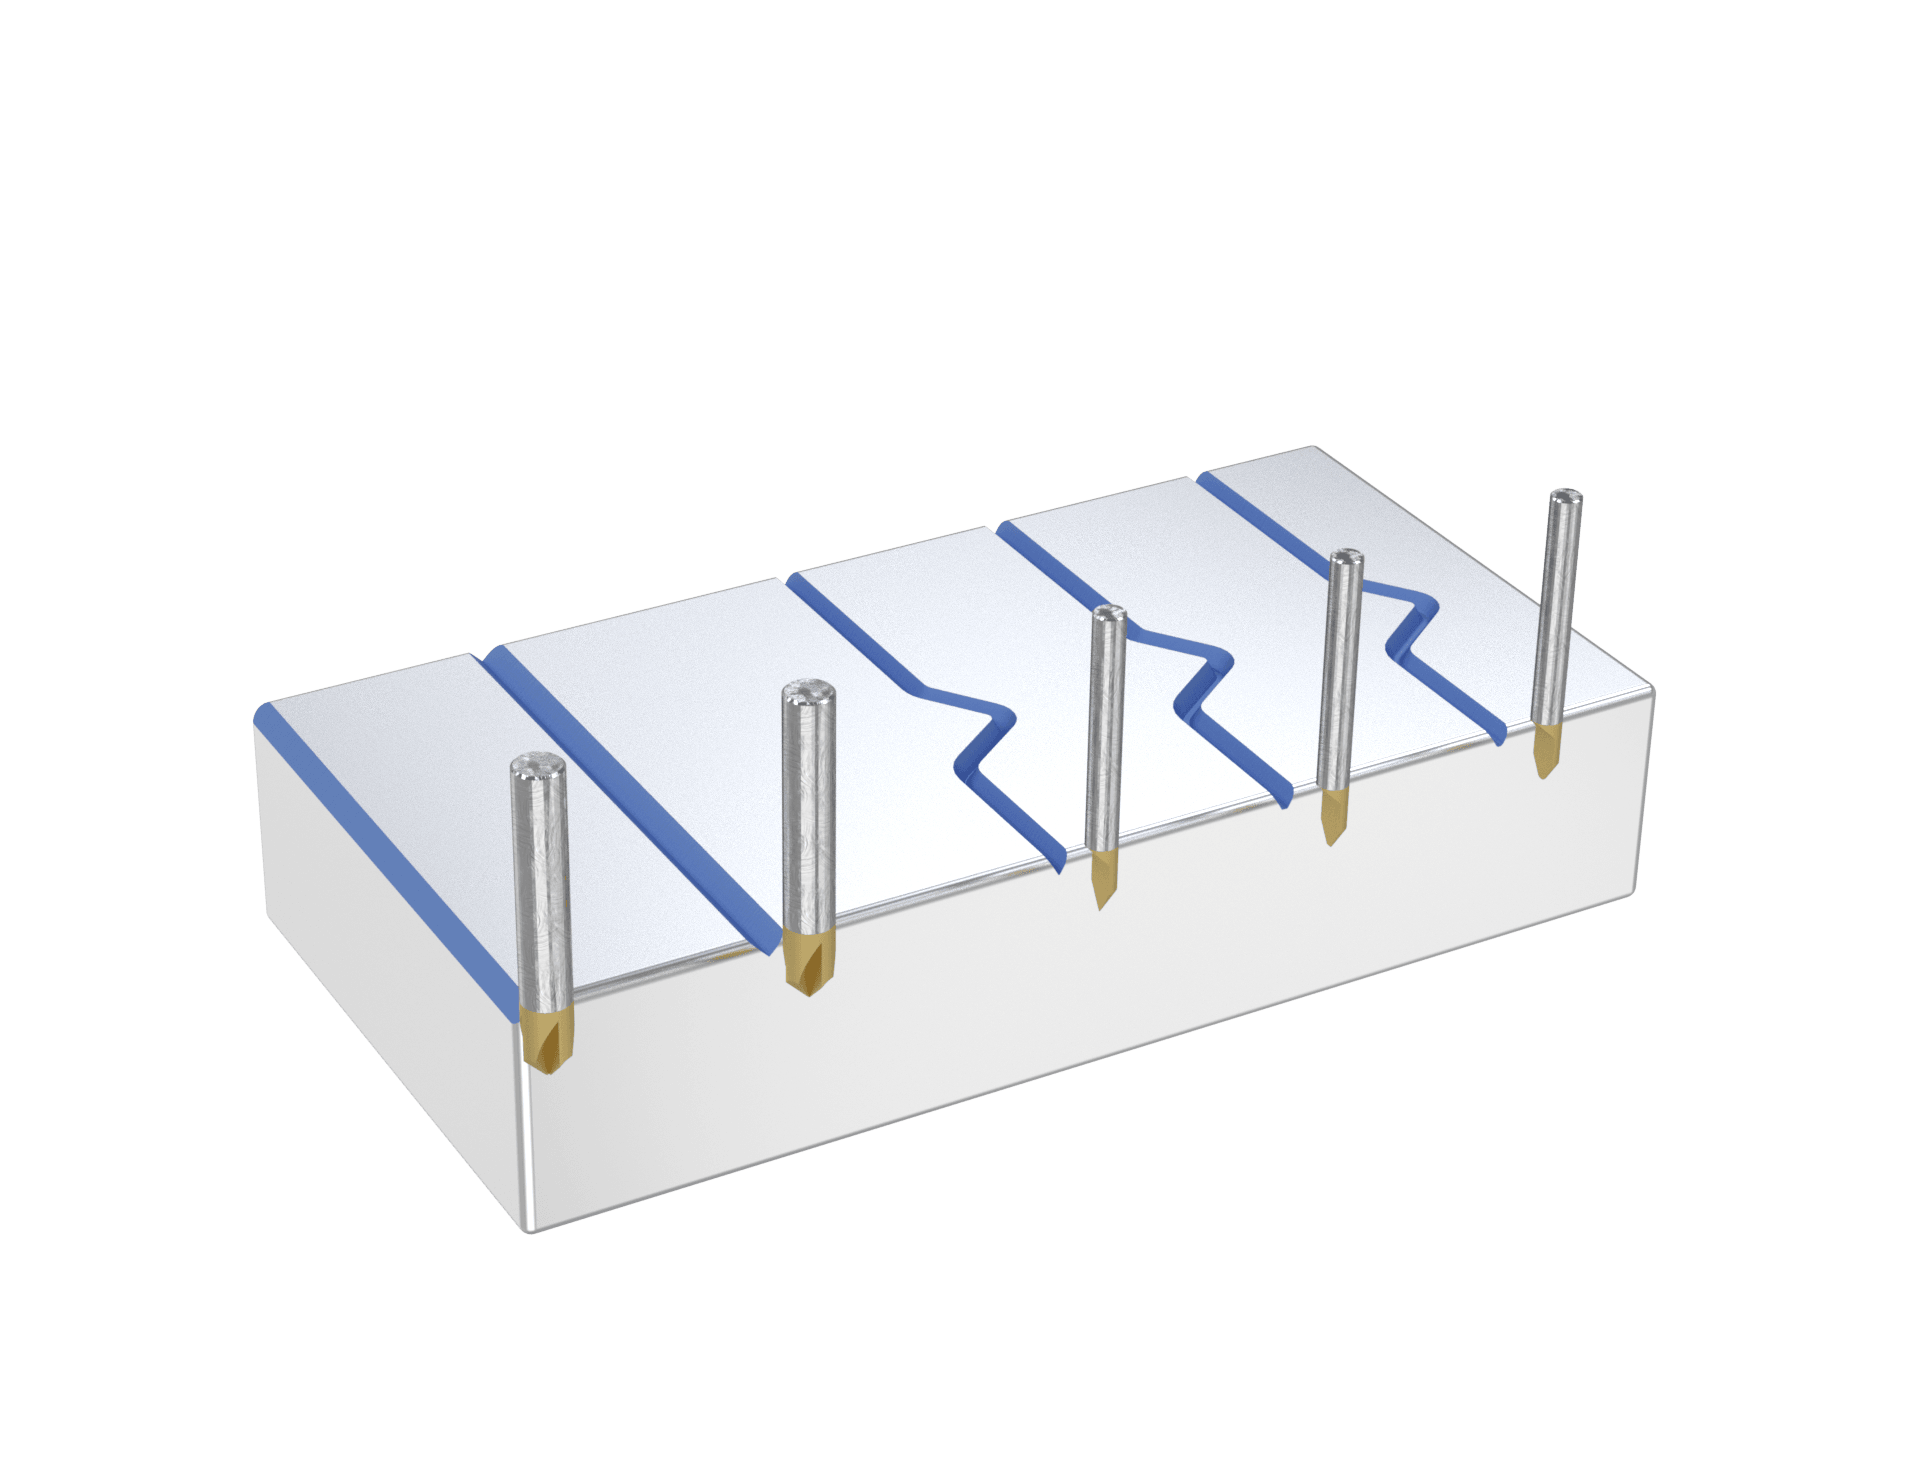
Spidse og radiusformede spidser til fasning, gravering og fine detaljer.
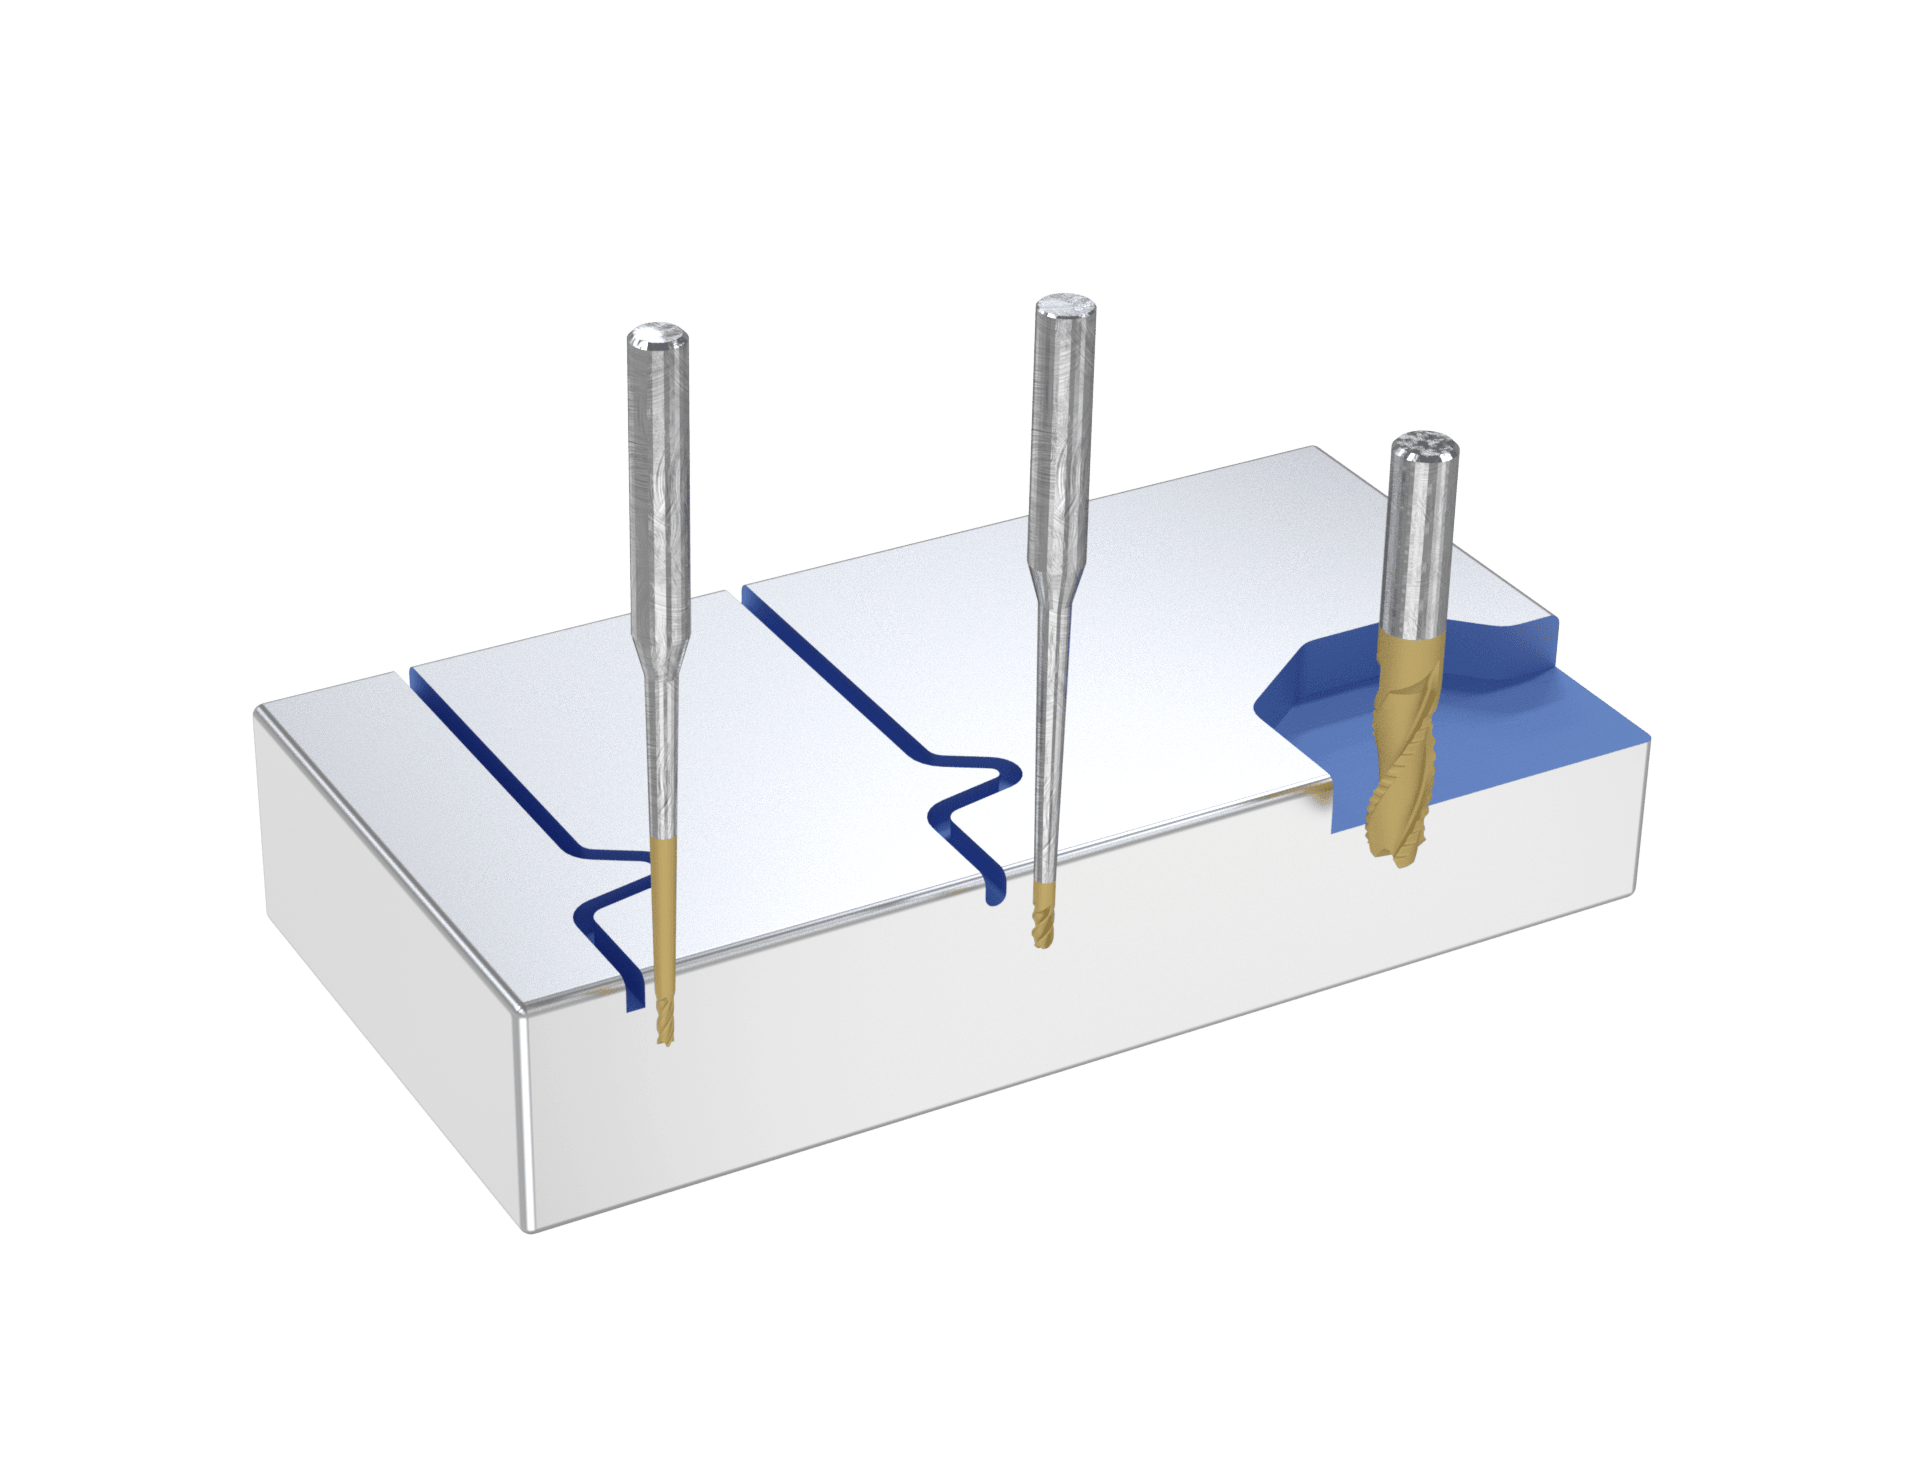
Geometrier med ekstra frigang og spånkontrol til finbearbejdningspas.
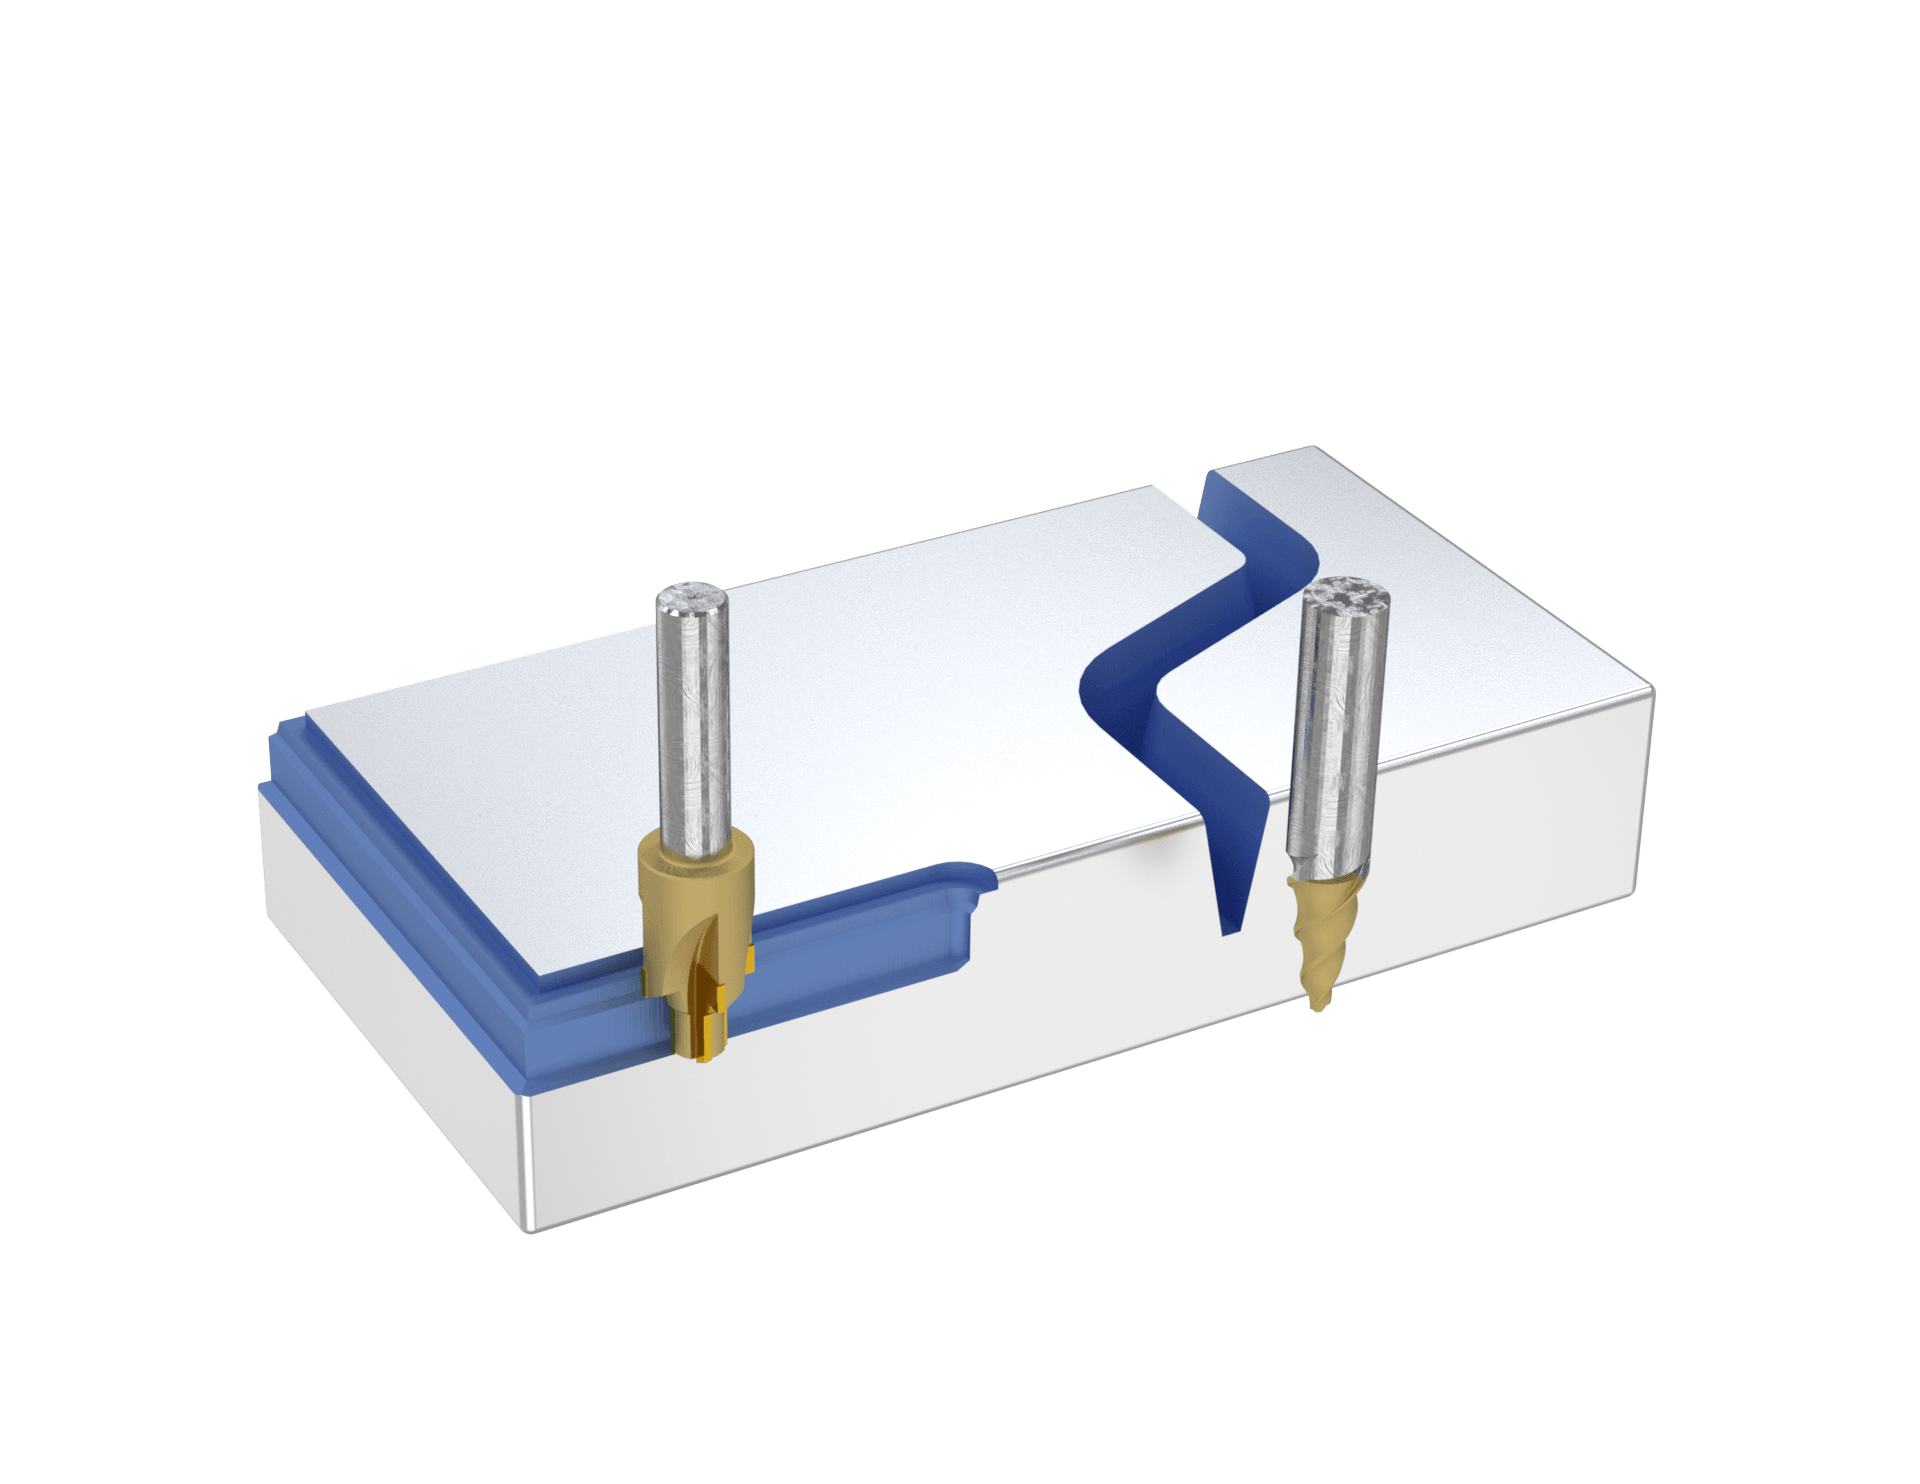
Præcisionsværktøjer til hulrum, matricer, forme og indvendige kanaler.
Alle Bauron-pinnefræsere kan fremstilles med den skaftudførelse, der passer bedst til din maskine og holder. Hver skafttype nedenfor vises med, hvordan den monteres, og hvor den yder bedst.
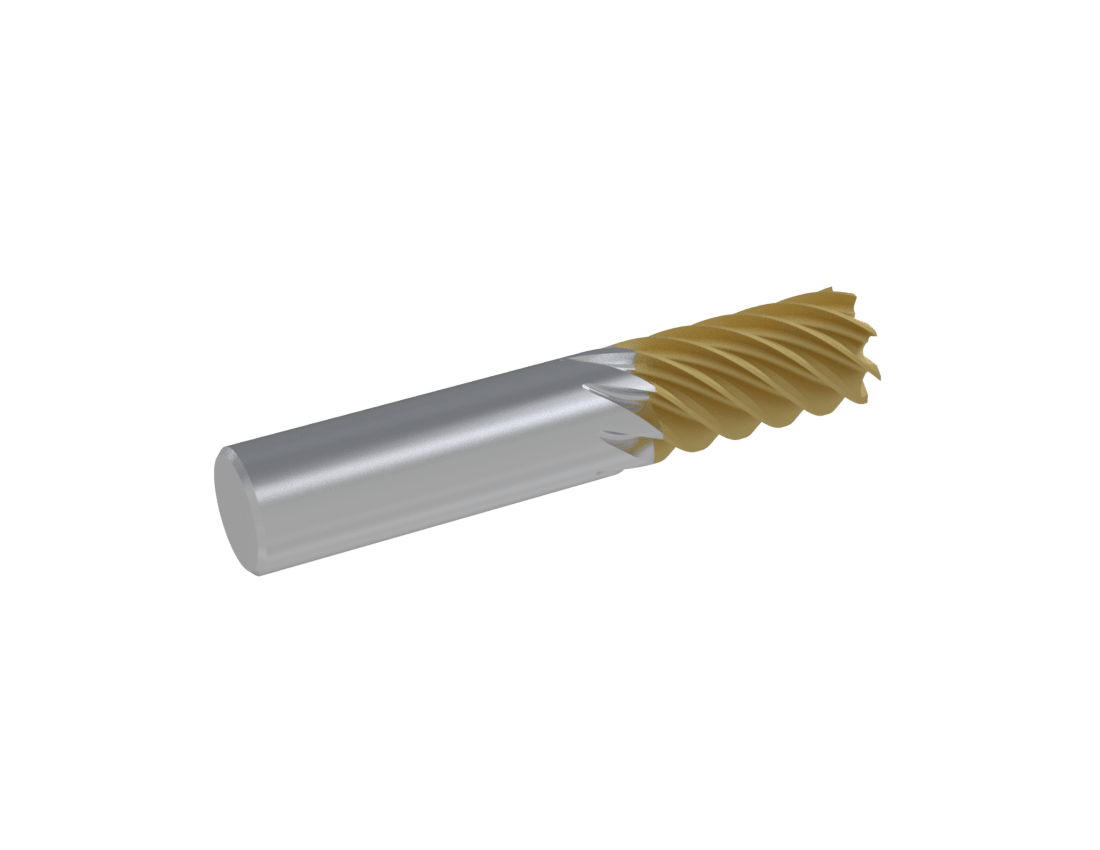
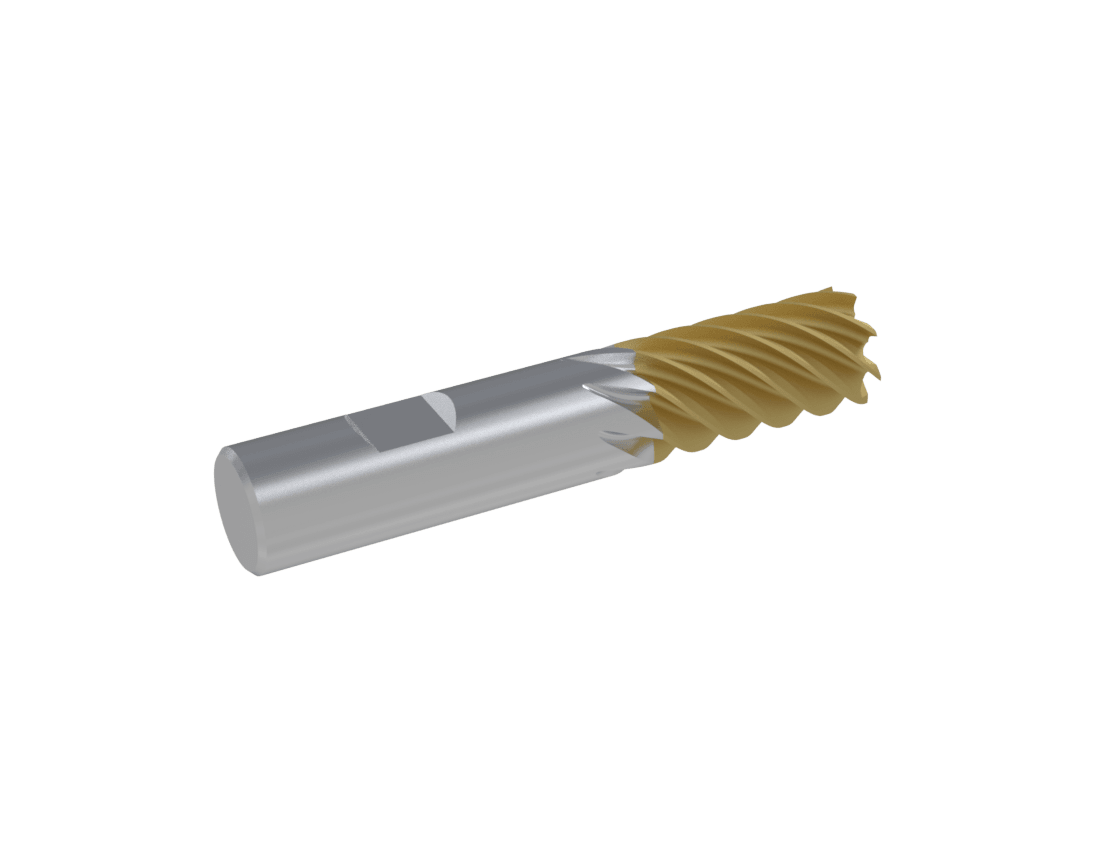
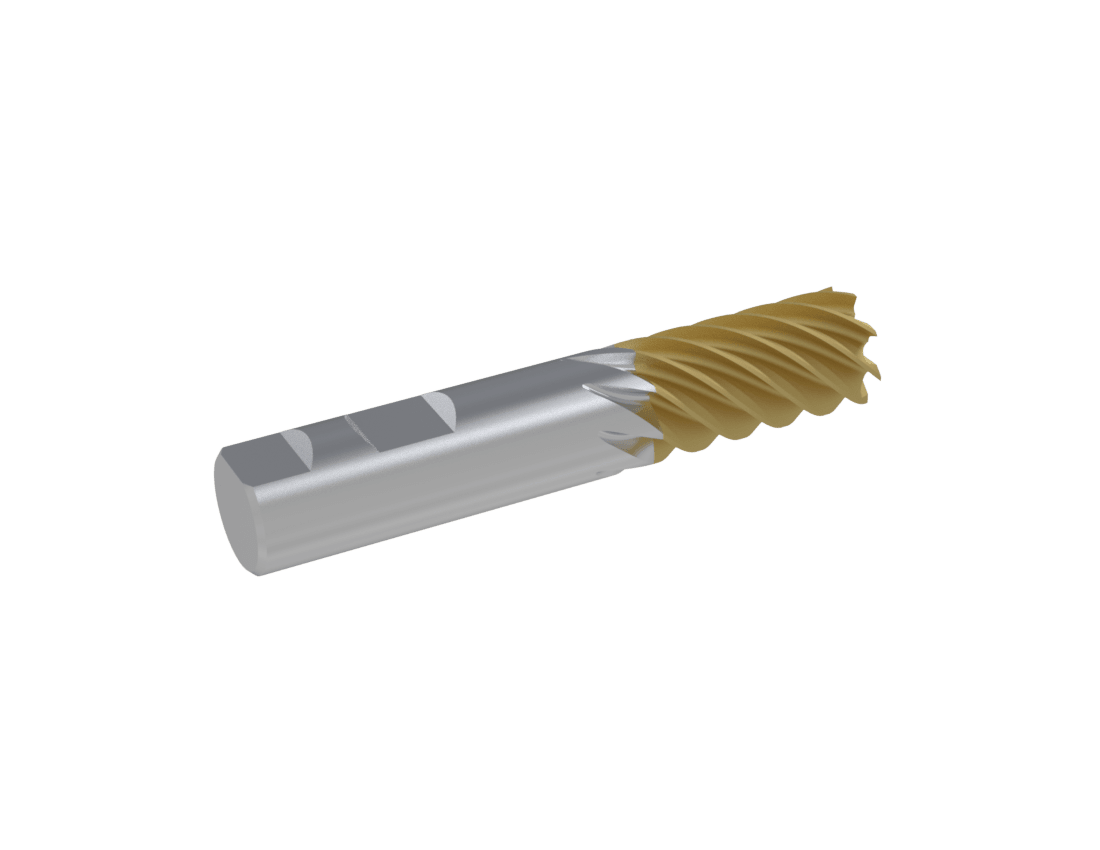
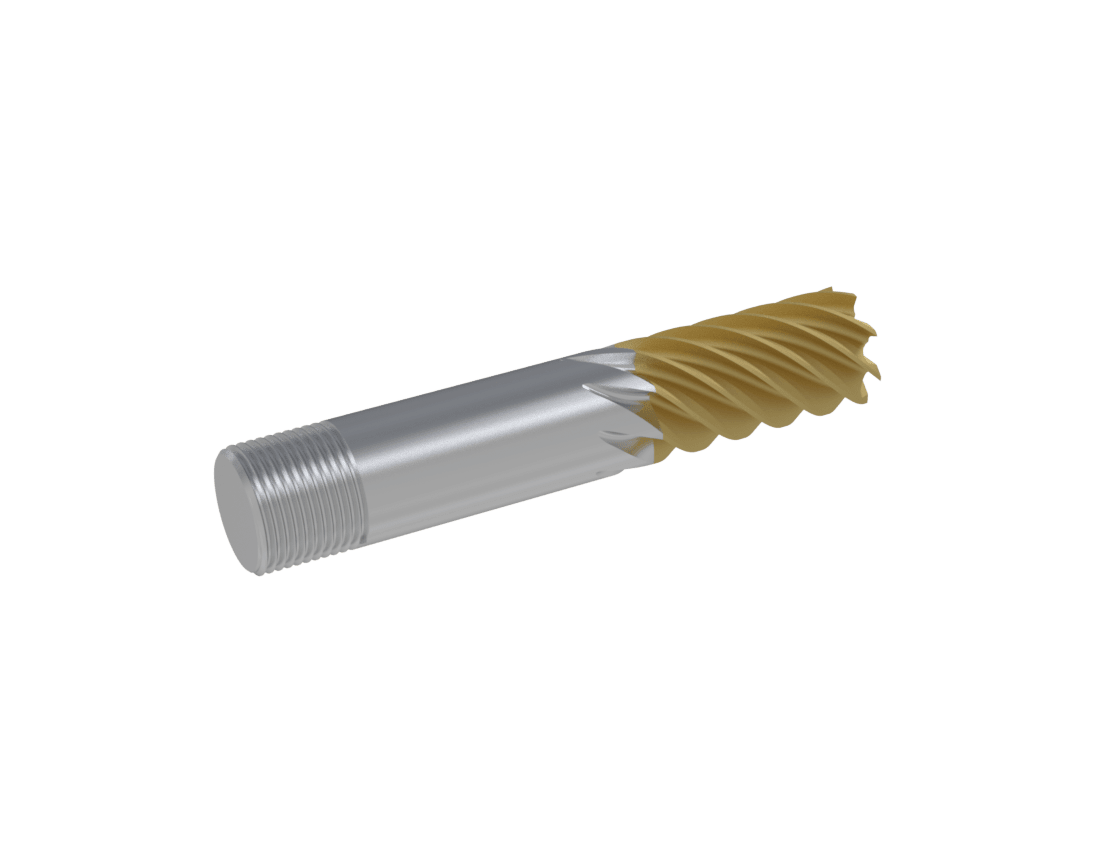
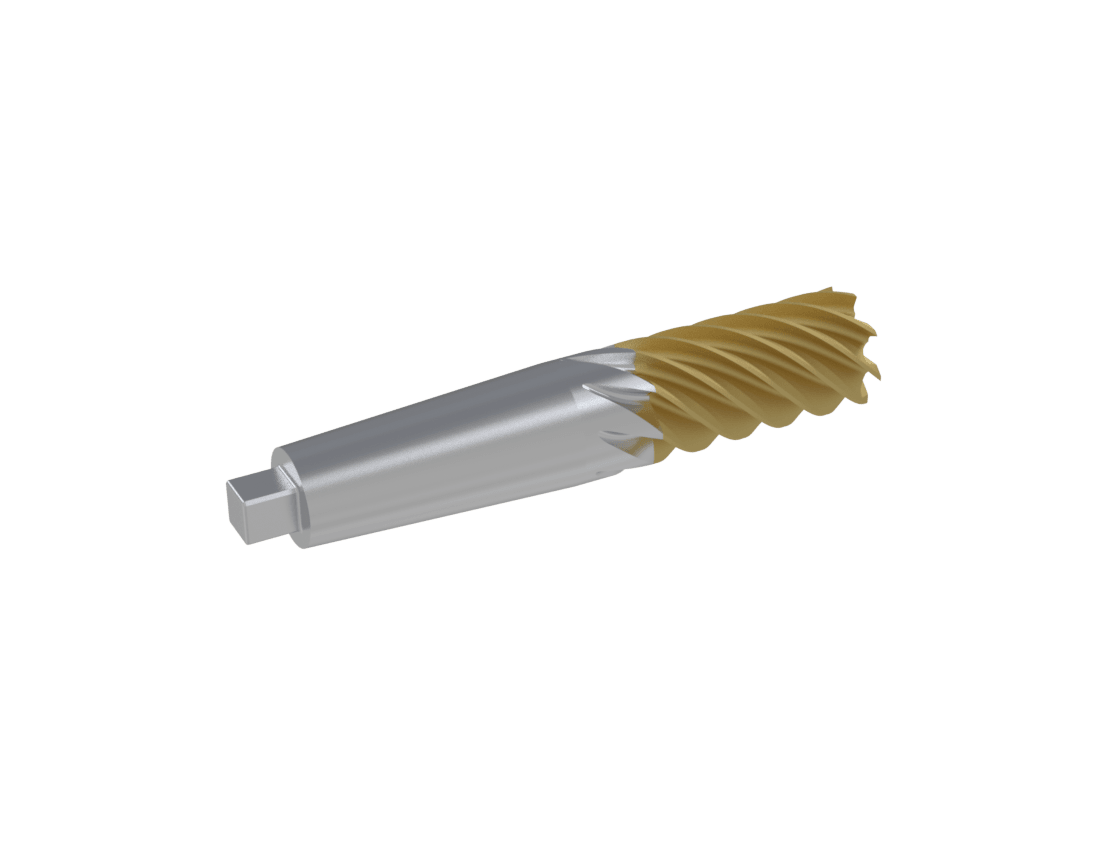
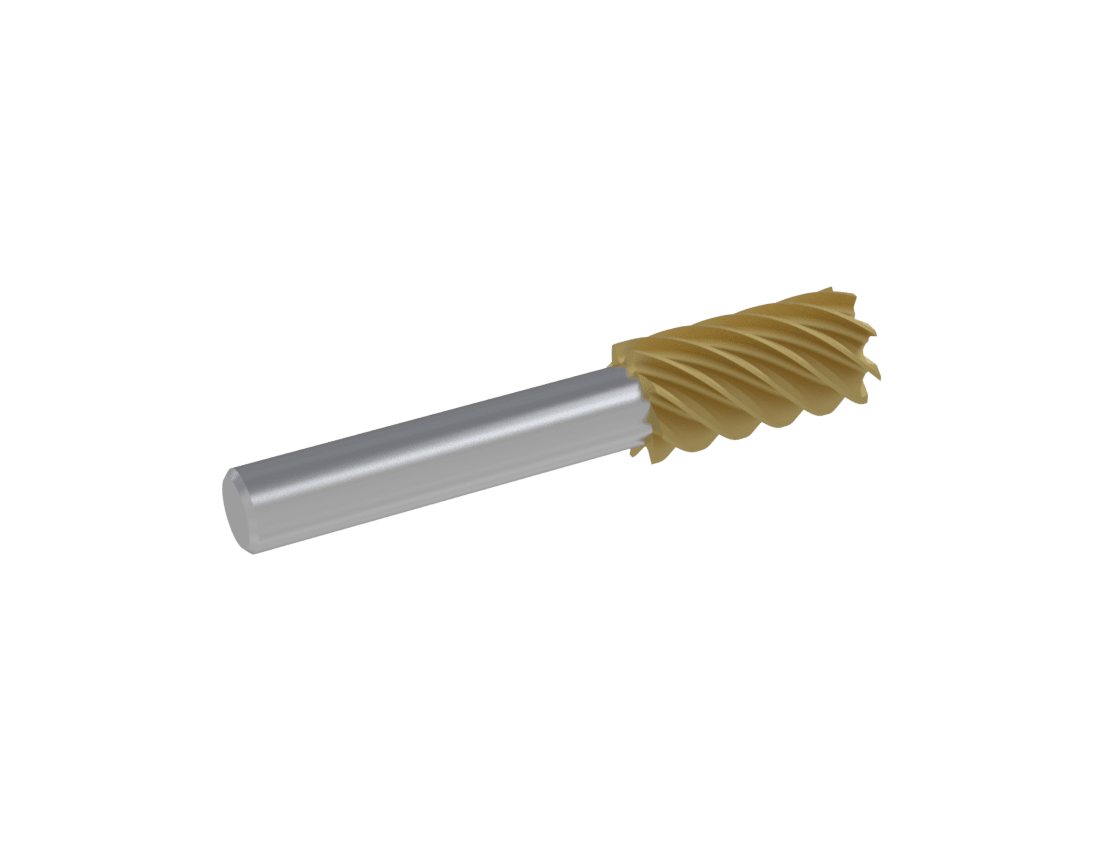
En større spiralvinkel giver et jævnere, skærende snit og trækker spånerne opad og ud af dybe hulrum, hvilket gør den velegnet til ikke-jernholdige materialer. Mindre spiralvinkler giver større tandstyrke og modstår aksiale løftekræfter, hvilket er en fordel ved profilering af seje stål.
Kernediameteren bestemmer den strukturelle stivhed. En større kerne øger bøjningsstyrken og hjælper med at forhindre udbøjning og vibrationer ved kraftige snit, men reducerer spånrummet i rillerne til spånafgang.
Ja. Bauron udvikler specialskæreværktøjer med skræddersyede rillegeometrier, riller med variabel deling, specielle hjørneradier og specialiserede halsfrigange direkte ud fra CAD-tegninger.
Avancerede PVD-belægninger som AlTiN, DLC eller nACo fungerer som barriere mod varme og friktion. De gør det muligt at køre værktøjerne med højere skærehastighed og samtidig bevare den skarpe, slebne geometri under belægningen. Da en belægning kun yder sit bedste på et egnet substrat, vælges den sammen med de underliggende materialer til CNC-værktøjer.
De standarder og referencedokumenter, som oplysningerne på denne side bygger på. Linkene åbner udgiverens websted i en ny fane.
Definerer begreber for skærekanten, referenceplaner samt værktøjs- og arbejdsvinkler som spånvinkel og frivinkel.
Angiver de generelle mål for pinnefræsere og langhulsfræsere med plan ende eller kugleende og med glat cylindrisk skaft, skaft med spændeflade eller gevindskaft.
Fagfællebedømt undersøgelse, hvor optimerede pinnefræsere med variabel spiralvinkel og variabel deling øgede stabiliteten mod vibrationer cirka fem gange i forhold til et konventionelt værktøj.
CIRP-oversigtsartikel, der gennemgår metoder til undertrykkelse af vibrationer, herunder løsninger baseret på værktøjsdesign, med vejledning i at vælge den rette metode til et givet problem.
Angiver målene for cylindriske skafter med én eller to spændeflader (Weldon-typen) til fræsere.
Har du brug for optimerede pinnefræsergeometrier, specialprofiler eller specialiserede højtilspændingsfræsere til din produktionslinje? Rådfør dig med en applikationsingeniør fra Bauron.
Bauron samarbejder med producenter om at gennemgå værktøjsgeometri, substrat, belægning, rækkevidde, maskinforhold og produktionskrav til standard- og special-CNC-værktøjer.
Indsend dine krav