Fjernelse af additive støttestrukturer
Spånbryder-pinnefræsere kan skære støttestilladser og gitterankre af printede emner og samtidig evakuere de resulterende spåner.
Skæreværktøjer til prototypebranchen: fjernelse af støtter, kalibrering af huller, bearbejdning af samlingsflader og finbearbejdning af additivt fremstillede dele i metal og polymer.
I 3D-printindustrien kombinerer CNC-efterbehandling den additive designfrihed med subtraktiv kontrol af samlingsflader, boringer, gevind og udglattede konturer. Printede dele til luft- og rumfart samt medicinske applikationer behandles også i vores brancheløsninger.
Spånbryder-pinnefræsere kan skære støttestilladser og gitterankre af printede emner og samtidig evakuere de resulterende spåner.
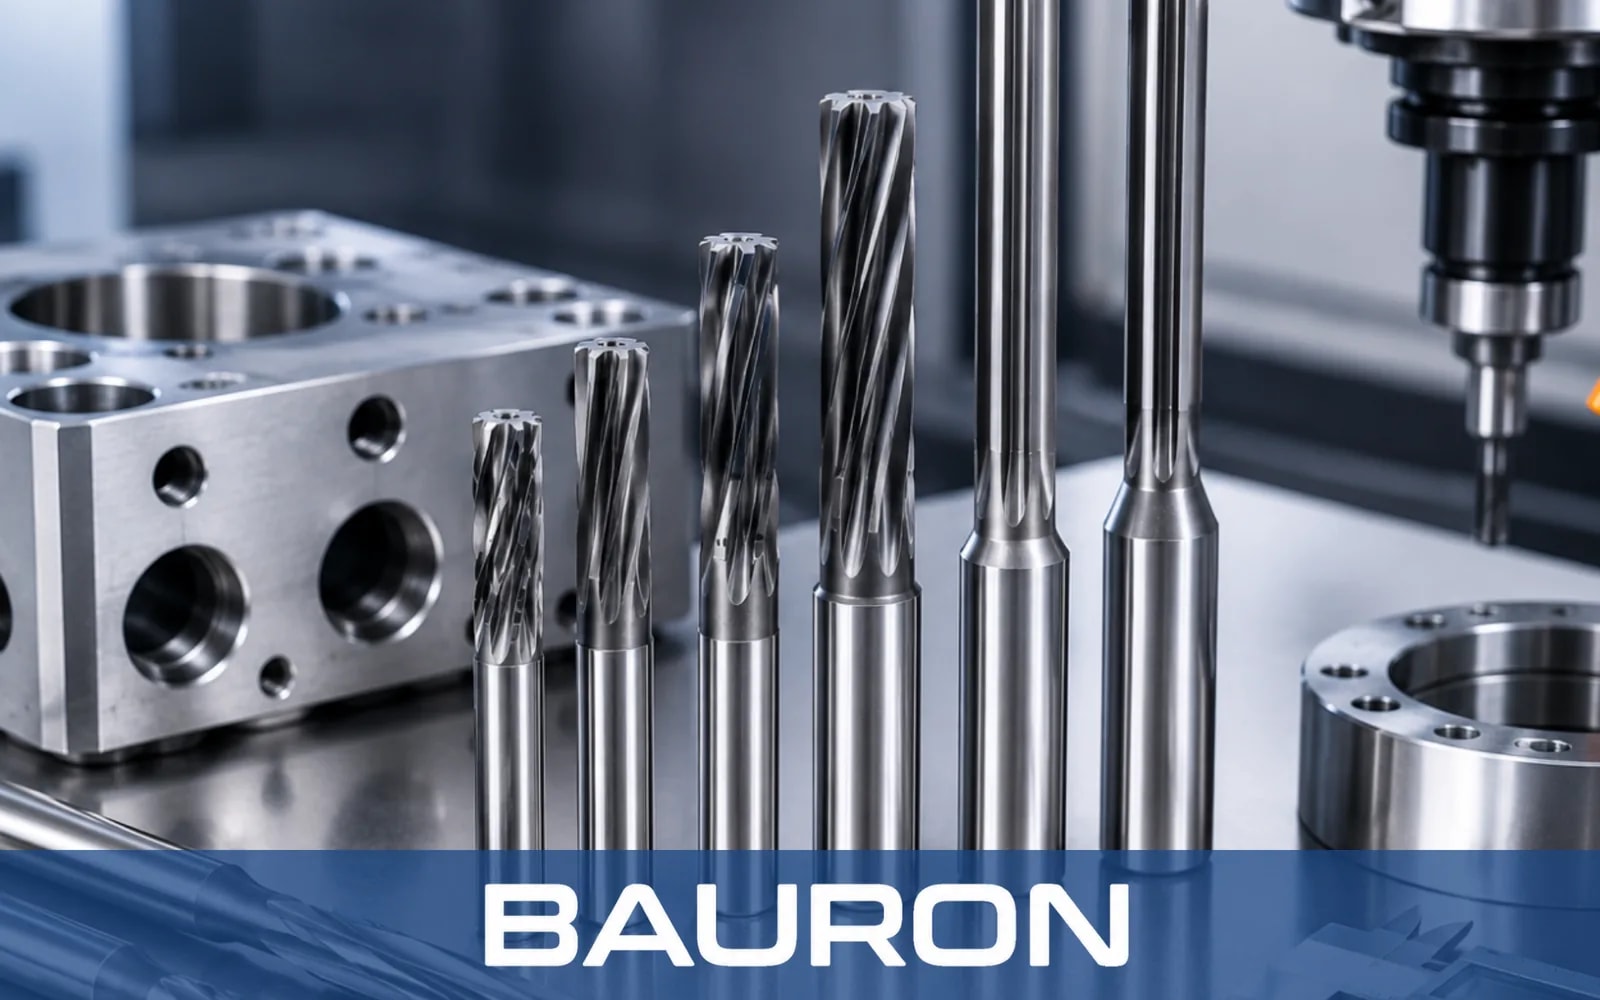
Flerskærs pinnefræsere planer skæve topflader og bearbejder O-ringskanaler, monteringsflanger og andre funktionelle grænseflader.
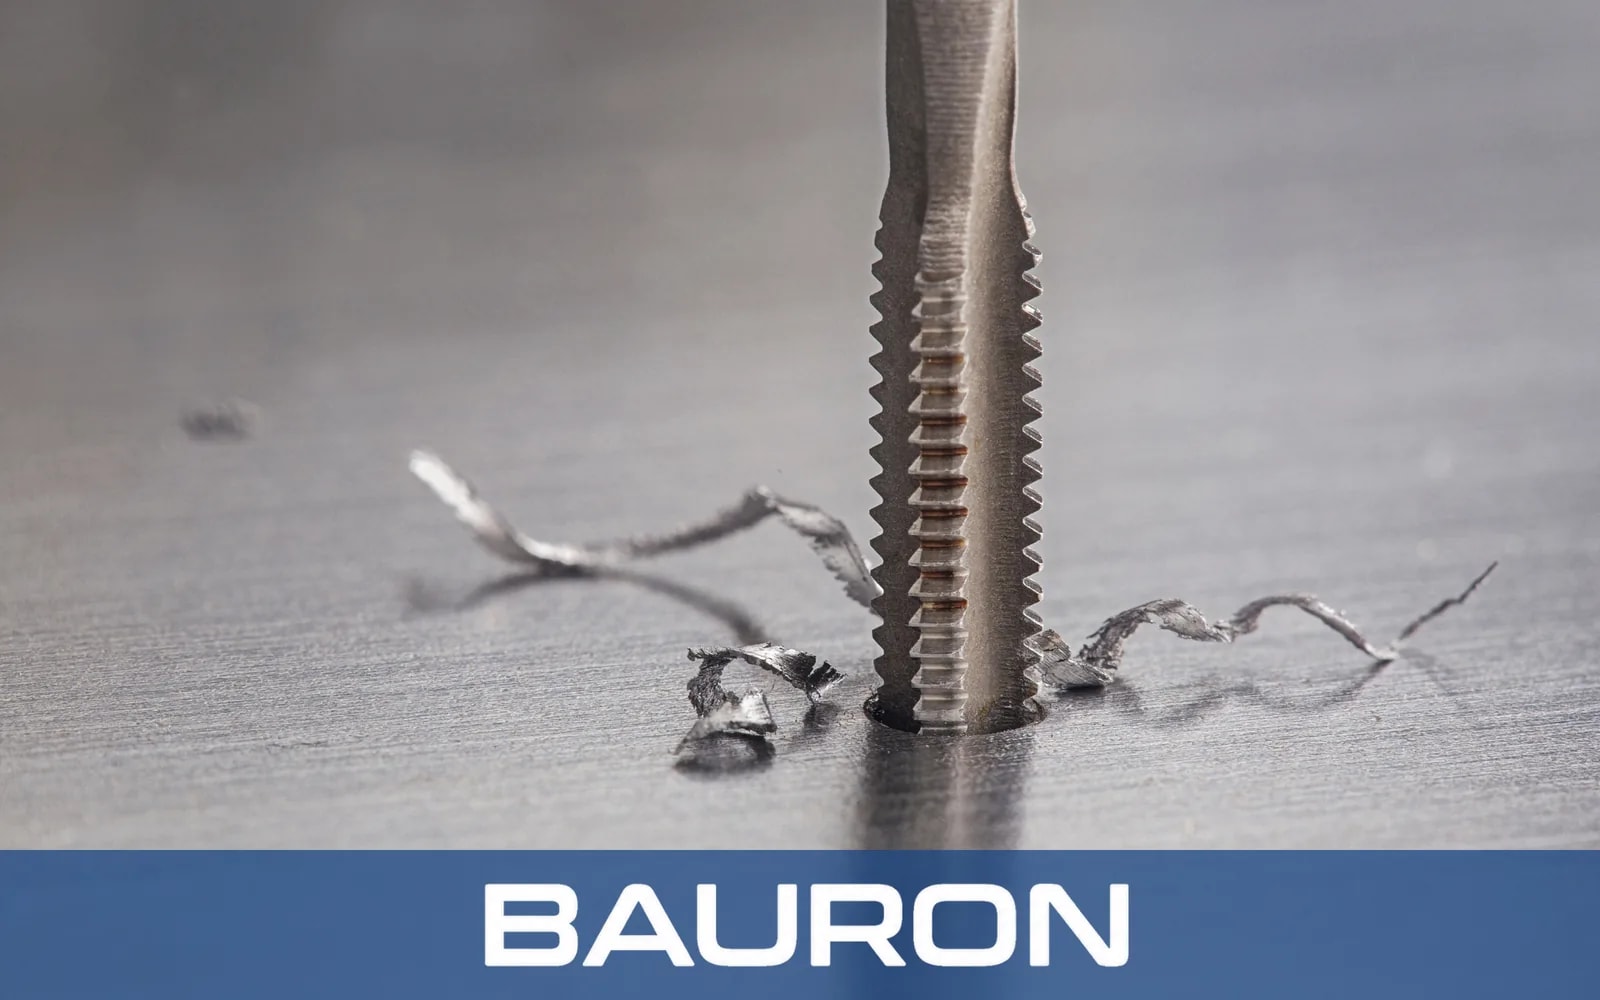
Spiralrille-rivaler finbearbejder trappetrinsformede printede huller til styrestifter, fastgørelseselementer og tætpassede samlinger. Til ikke-standardiserede boringsstørrelser kan specialrivaler slibes til den krævede diameter.
Gevindfræsere og gevindbor i massiv karbid danner indvendige gevind i printet titan, nikkellegeringer, rustfrie stål og polymerknaster.
Koniske kuglefræsere og lollipop-fræsere udglatter laglinjer på buede overflader og organiske geometrier i væskemanifolde.
Additive dele kan have porøse, deformationshærdede, slibende eller varmefølsomme overflader, så værktøjsgeometri, substrat, belægning og skæreforhold skal passe til det printede materiale.
Skarpe, vibrationsdæmpende geometrier og varmebestandige belægninger hjælper med at håndtere friktion og den afbrudte kontakt med laglinjerne.
Varmebestandige PVD-belægninger og kontrollerede skæreforhold hjælper med at begrænse deformationshærdning ved fjernelse af printede overfladelag.
Stive værktøjer i mikrokornet karbid understøtter skæring i hårde, varmebestandige printede legeringer ved fjernelse af støtter og finbearbejdning.
SLA-, SLS- og FDM-materialer drager fordel af polerede enkeltskærsværktøjer med stor spånvinkel, der fjerner bløde spåner og reducerer friktionsopvarmning.
Evakuerer tæt støttemateriale ved fjernelse af stilladser og ankre.
Se værktøjFinbearbejder grove, trappetrinsformede printede huller til det krævede mål og den krævede overfladetilstand.
Se værktøjUdglatter laglinjer og skaber jævne overgange på buede, organiske printede overflader.
Se værktøjTilføjer varenumre, revisionskoder og vektordetaljer på prototypekomponenter.
Se værktøj
Egnede finbearbejdningsværktøjer kan omdanne ru additive overflader til glattere, mere funktionelle samlings- og tætningsflader.
Rillegeometrier til høj tilspænding kan reducere efterbehandlingstiden på komplekse printede dele, når opspændingen og materialet tillader det.
Fuldradiusværktøjer kan udglatte indvendige overgange og reducere overfladeuregelmæssigheder, der koncentrerer spændinger.
Målrettet valgte geometrier kan bearbejde både slibende printede metaller og blødere polymerer og samtidig begrænse grat og belastning af skærekanten.
Den opnåelige tolerance afhænger af maskinen, emnefastholdelsen, emnets stabilitet, materialet og operationen. CNC-finbearbejdning bruges ofte til at bringe printede boringer, flanger og samlingsflader til snævrere mål, end den additive proces alene kan opnå.
Almindelige materialer omfatter titan Ti-6Al-4V, rustfrit stål 17-4PH og 316L, Inconel 718, aluminium AlSi10Mg, SLA- og SLS-polymerer samt kulfiberforstærkede filamenter.
Skarpe skærekanter, stive substrater i mikrokornet karbid og friktionsreducerende PVD-belægninger kan skære ru additive overfladelag renere og reducere tendensen til at gribe fat, når de kombineres med passende skæreparametre.
Gennem vores specialværktøjsfremstilling kan pinnefræsere til fjernelse af støtter, rivaler med forlænget rækkevidde og radiusfræsere til udglatning af overgange udvikles ud fra den printede geometri, adgangsbegrænsningerne, materialet og kravet til finbearbejdning.
Drøft fræsere til fjernelse af støtter, værktøjer til finbearbejdning af additive overflader eller specialværktøjer til efterbehandling af dine printede komponenter. For at matche en bestemt printet geometri kan du anmode om et tilbud på specialværktøj.
Specialgeometrier, krav til rækkevidde og belægningsmuligheder til komplekse udfordringer inden for additiv efterbehandling kan gennemgås af design- og ingeniørteamet hos Bauron Tools.
Kontakt engineering