Segmenteret spåndannelse
Afbrudte skærekanter deler brede metalspåner op i små spåner.
Drej modellen med musen eller én finger. Brug musehjulet eller en to-finger-bevægelse til kontrolleret zoom.
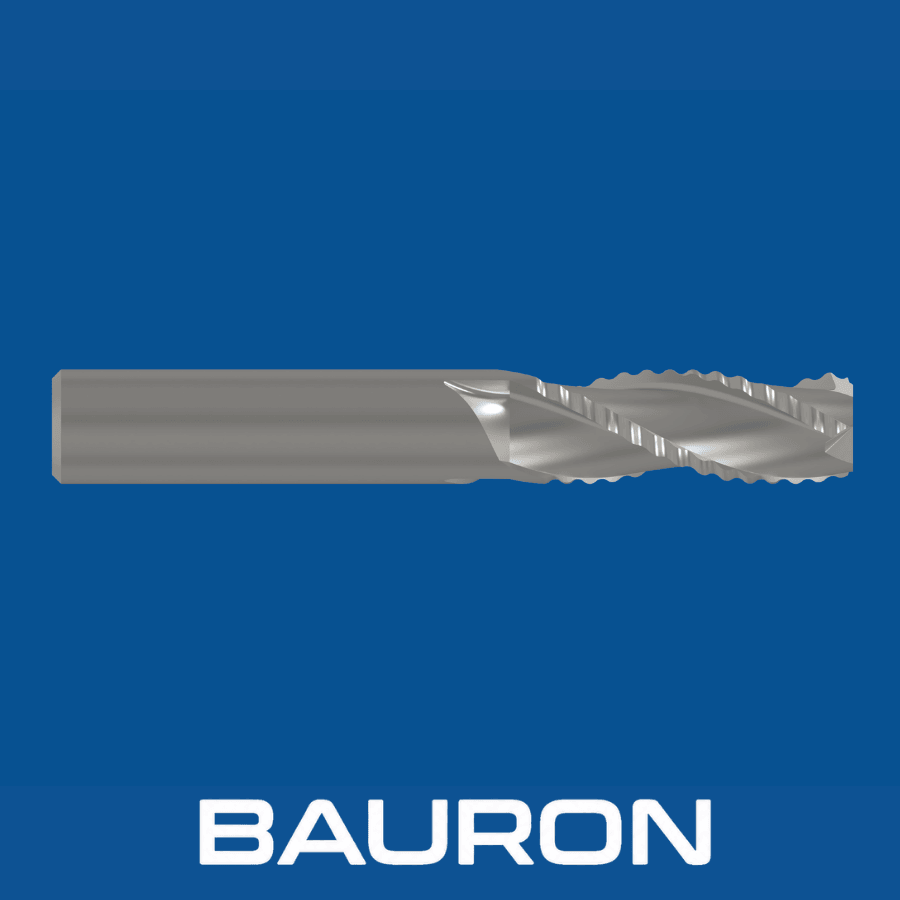
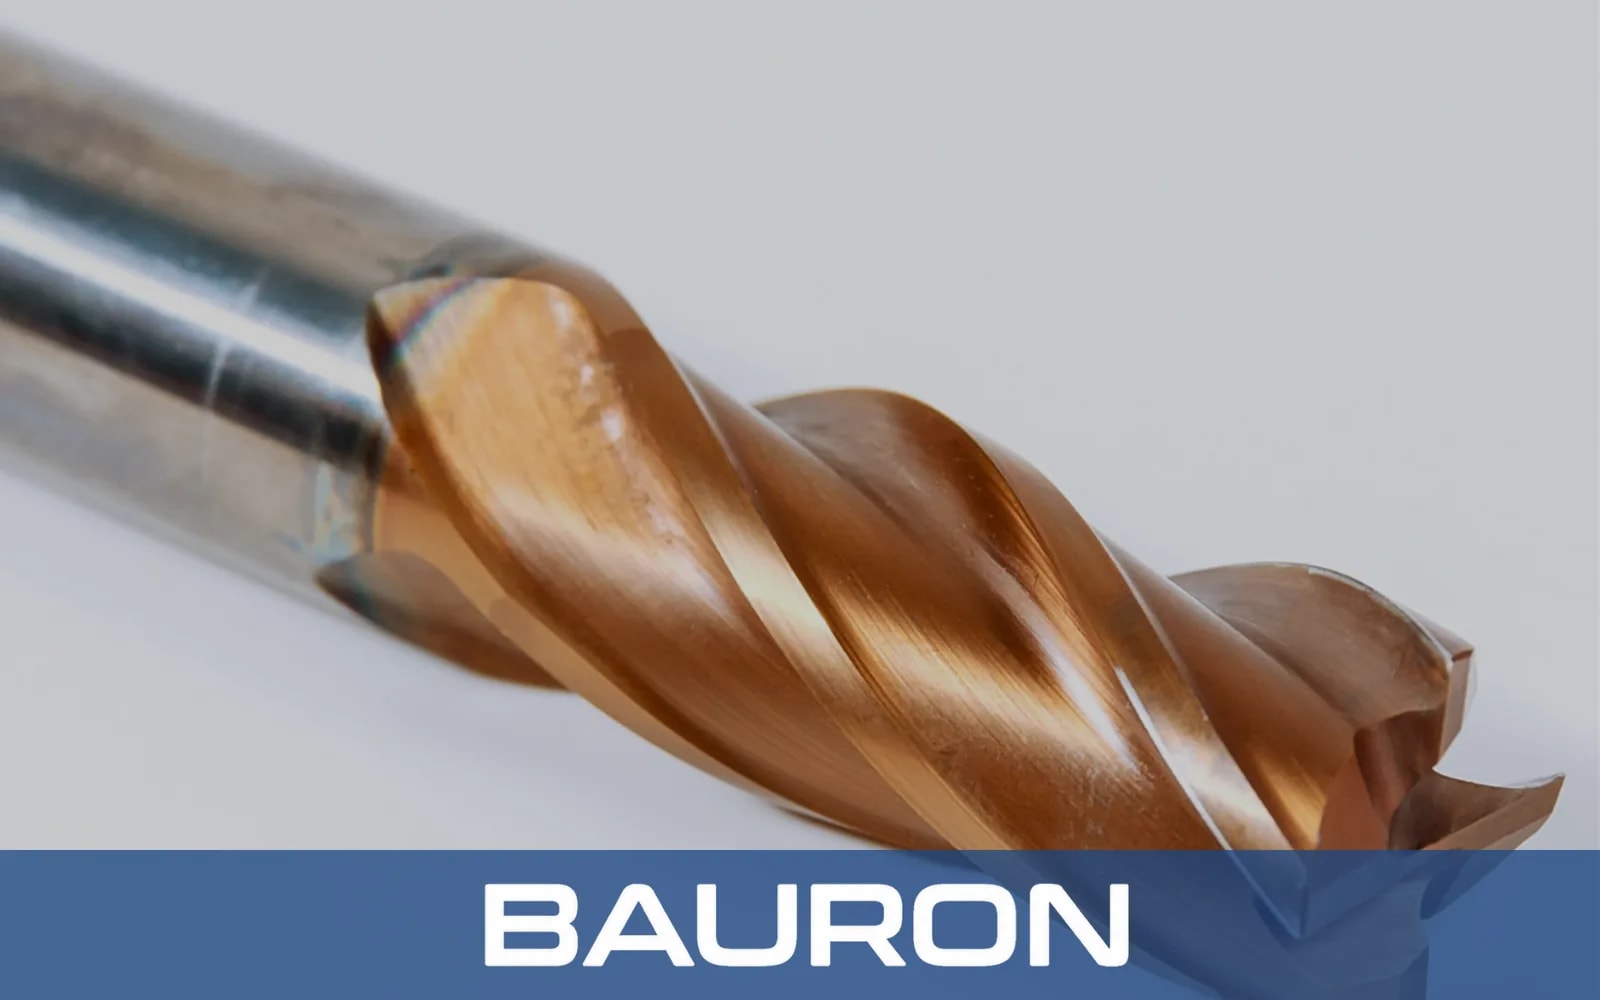
En spånbryder-fræser håndterer afgangen af store spånmængder i seje, duktile materialer. Slebne spånbryderhak eller forskudte savtakker langs periferiens skærekanter deler sammenhængende metalbånd op i håndterbare spåner, før de vikler sig om værktøjet eller pakker sig i dybe lommer.
Afbrudte skærekanter deler brede metalspåner op i små spåner.
Et mindre kontaktareal mellem spån og værktøj sænker skæremodstanden og varmeudviklingen.
Små spåner føres ud af dybe riller og smalle noter med kølevæske eller trykluft.
Spånkontrollen giver mulighed for større aksiale skæredybder og hurtigere bordtilspænding og reducerer samtidig risikoen for fastklemning.
Understøtter aggressive tilspændinger og aksiale skæredybder, der reducerer cyklustiden ved skrubning.
De opdelte spåner forlader rillerne lettere og reducerer risikoen for brud i dybe lommer.
Designet med afbrudte tænder reducerer skærekræfterne på spindlen.
Forskudte savtakker bryder skærefrekvenserne og reducerer vibrationer ved dybe snit.
Mindre friktion og varmeopbygning hjælper med at beskytte skærerillerne mod termisk slid. Til ekstra beskyttelse af hjørnerne ved kraftig skrubning reducerer et hjørneradiusværktøj kantudbrud.
| Specifikation | Område / Detaljer |
|---|---|
| Diameterområde | 1/4" til 1-1/2"+; fås også metrisk fra 6 mm til 32 mm+ |
| Profiltype | Fin deling til seje legeringer og stål; grov deling til aluminium og bløde metaller |
| Antal riller | 3, 4, 5 eller 6 riller |
| Endeprofiler | Firkantende, faset eller hjørneradius (torus) |
| Skafttype | Lige cylindrisk skaft eller Weldon-skaft med spændeflade |
| Bearbejdningstype | Højeffektiv skrubning, dyb notfræsning og trochoidal fræsning |
| Materiale / Belægning | Bedst egnet til | Vigtigste fordel |
|---|---|---|
| Fuldkarbid | Rustfrit stål, titan, hærdede værktøjsstål og støbejern. | Den strukturelle stivhed modvirker udbøjning under kraftige skrubpas. |
| AlTiN-/TiAlN-belægning | Seje legerede stål, rustfrit stål og tør fræsning ved høj varme. | Varmhårdheden beskytter de savtakkede kanter mod varmerelateret nedbrydning. |
| nACo-/DLC-belægning | Aluminiumslegeringer, messing og bløde ikke-jernholdige metaller. | Hjælper med at forhindre, at blødt materiale æder eller svejser sig fast i spånbryderhakkene. |
Fuldkarbid giver stivhed ved skrubning, AlTiN eller TiAlN beskytter kanterne ved bearbejdning af jernholdige materialer ved høj varme, og nACo eller DLC hjælper med at styre ædning i ikke-jernholdige materialer.
Kører dynamisk skrubning og dyb notfræsning.
Kører tunge aksiale snit i store smedeemner af konstruktionsstål til bygge- og anlægsmaskinindustrien.
Anvender revolvere med drevne værktøjer til tværfræsning og skrubning af dybe kilenoter.
Fjerner store materialemængder fra dybe indvendige hulrum og kanaler. Vægge, der er dybere end rillelængden, kan finbearbejdes med pinnefræsere med reduceret skaft.
Kører dynamiske fræsebaner med fuldt aksialt indgreb i seje legeringer.
Forhindrer sammenfiltrede spånbundter ved skrubbearbejdning af duktilt rustfrit stål, aluminium og lavkulstofstål.
Fjerner materiale fra smedede flystrukturkomponenter i titan og aluminium.
Traditionelle skrubfræsere har grove, bølgeformede tænder, der efterlader en bølget væg. En spånbryder-fræser har forskudte hak i ellers glatte riller, så spånerne brydes, mens overfladen bliver glattere og måske kun kræver et let finbearbejdningspas.
Duktile materialer danner sammenhængende spånbånd, der kan vikle sig om spindlen eller stoppe rillerne til. Spånbrydergeometrien deler disse bånd op i mindre spåner. Spånkontrol er et af de vigtigste udvælgelseskriterier for CNC-fræseværktøjer i disse materialer.
De giver en glattere finish end traditionelle skrubfræsere, men mikrohakkene kan efterlade linjemærker. Brug dedikerede pinnefræsere i karbid til finbearbejdning ved krav om høj præcision eller polerede overflader.
Værktøjer med grov deling har større hak til bløde materialer som aluminium. Værktøjer med fin deling har mindre, tætsiddende hak til rustfrit stål, titan og hærdede legerede stål.
Bauron Precision Tools kan konstruere hakgeometrier, variable spiralvinkler, hjørneradier og TiAlN- eller nACo-belægninger til specifikke produktionskrav.
Bauron tilbyder design- og engineering-support til værktøjskrav. Engineering-teamet samarbejder med kunderne om specialgeometrier, specialiserede belægninger og komplekse bearbejdningsudfordringer.
Kontakt engineering