Skæring af vægge med slipvinkel
Kroppens konusvinkel bearbejder emnets slipvægge direkte og reducerer antallet af trinvise fræsepas.
Drej modellen med musen eller én finger. Brug musehjulet eller en to-finger-bevægelse til kontrolleret zoom.
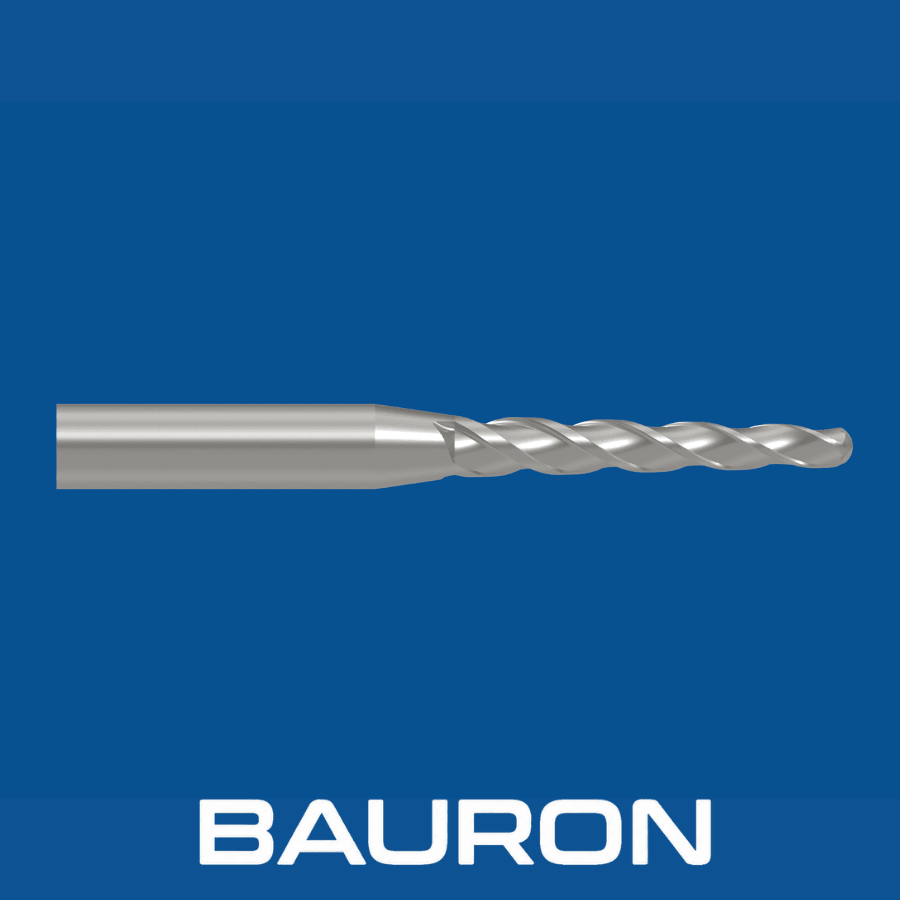
En konisk kuglefræser, også kaldet konisk kugle-pinnefræser, kombinerer kuglefræserens fleksibilitet ved overfladeformning med stivheden fra en konisk kerne. Rillerne udvider sig fra en lille sfærisk spids mod skaftet, så stejle vægge og dybe formlommer kan bearbejdes med mindre udbøjning.
Kroppens konusvinkel bearbejder emnets slipvægge direkte og reducerer antallet af trinvise fræsepas.
Den sfæriske spids bevarer tangentiel kontakt med aerodynamiske flader og overflader i matricehulrum.
Den tiltagende kernetykkelse modvirker vibrationer og udbøjning ved dybe aksiale dyk.
Spiralriller fører metalspånerne ud af dybe, trange formhulrum.
Skærer slipvinkler direkte i hulrummets vægge og reducerer CAM-trin og cyklustid.
Den koniske geometri øger stivheden sammenlignet med værktøjer med lige hals og hjælper med at dæmpe vibrationer ved dybe pas.
Giver glatte 3D-overgange i hulrummet, hvilket kan reducere manuel polering efter bearbejdningen.
Fordeler skærekræfterne langs den koniske profil og understøtter skærekantens holdbarhed i seje legeringer.
Præcisionsslebne sfæriske spidsradier understøtter gentagelig profilnøjagtighed fra emne til emne.
| Specifikation | Område / Detaljer |
|---|---|
| Spidsradier | 1/64" til 1/2"+; fås også metrisk fra 0,5 mm til 12 mm+ |
| Konusvinkler pr. side | Standardkonusser på 0,5°, 1°, 1,5°, 2°, 3°, 5°, 7° og 10° |
| Antal riller | 2 riller til ikke-jernholdige materialer og aluminium; 3 eller 4 riller til stål og titan |
| Skafttyper | Lige cylindrisk eller forstærket konisk skaft |
| Centerskæring | Ægte centerskærende kuglegeometri |
| Bearbejdningstype | Dyb 3D-profilering af hulrum, fræsning med slipvinkel og sænkning |
| Materiale / Belægning | Bedst egnet til | Vigtigste fordel |
|---|---|---|
| Mikrokornet karbid | Hærdede værktøjsstål, rustfrit stål og titan. | Kernestivheden hjælper med at forhindre vibrationer og udbøjning af værktøjet ved dybe 3D-pas. |
| nACo-/AlTiN-belægning | Hærdede formstål op til 65 HRC og tørfræsning. | Varmhårdheden beskytter kuglespidsen mod varme. |
| DLC-/ZrN-belægning | Aluminiumslegeringer, kobber og polymerer. | Lav friktion hjælper med at forhindre påsvejsning af materiale inde i dybe lommer. |
Mikrokornet karbid giver kernestivhed, nACo eller AlTiN understøtter hærdede stål og tørfræsning, og DLC eller ZrN reducerer påsvejsning af materiale ved bearbejdning af ikke-jernholdige materialer.
Holder værktøjsvektorens indgreb inde i komplekse 3D-formhulrum.
Kører skrubbearbejdning af hulrum i Z-niveauer og 3D-finbearbejdning af overflader i formblokke.
Anvender spindler til drevne værktøjer til dyb radial konturfræsning på små drejede komponenter.
Bearbejder dybe hulrum, kernestifter, delelinjer og lommevægge med slipvinkel. Inden for matricearbejde omtales disse værktøjer ofte som CNC-sænkefræsere.
Navigerer gennem skrå passager mellem bladene for at finbearbejde fodradier.
Profilerer buede indsugnings- og udstødningskanaler i motorens topstykker. Dedikerede porting-værktøjer til topstykker i aluminium tilføjer en rillegeometri, der ikke stopper til i bløde legeringer.
Former fritformede implantatgeometrier og dentale kapper med slipvinkel til fremstilling af medicinsk udstyr.
Den koniske kerne bliver tykkere mod skaftet, hvilket øger stivheden i dybe lommer og samtidig gør det muligt at skære lommevægge med slipvinkel i ét pas. Hvor lodrette vægge ikke giver plads til en konus, giver en kuglefræser i karbid med reduceret hals i stedet den nødvendige rækkevidde.
Vælg en vinkel, der svarer til eller er lidt mindre end den krævede slipvinkel på emnet eller formen, typisk 1° til 5° for sprøjtestøbeforme. Ikke-standardiserede vinkler kan fremstilles som specialfræsere.
Rotationsradius i selve centrum er nul, så skærehastigheden er også nul dér. På 5-aksede maskiner flytter en hældning af værktøjet på 15° til 30° kontaktpunktet ud mod den hurtigere ydre radius.
Værktøjer i mikrokornet karbid med nACo- eller AlTiN-belægning er konstrueret til hærdede stål som H13, D2 og S7 op til 65 HRC.
Bauron Precision Tools kan konstruere ikke-standardiserede konusvinkler, spidsradier, frigangshalse med forlænget rækkevidde og slidbelægninger ud fra 3D-CAD/CAM-modeller.
Bauron tilbyder design- og engineering-support til krav om specialværktøjer i karbid. Engineering-teamet samarbejder med kunderne om specialgeometrier, specialiserede belægninger og komplekse bearbejdningsudfordringer.
Kontakt engineering