Profilering af skovle til gas- og dampturbiner
Koniske kuglefræsere former aerodynamiske skovleprofiler og fodlåsedetaljer i nikkellegeringer til høje temperaturer.
Skæreværktøjer med høj stivhed til bearbejdning af højtemperaturlegeringer og tunge strukturkomponenter i hele energisektoren.
Bearbejdede dele til elproduktion kræver ofte kraftig materialefjernelse, kontrolleret finish på vinklede vægge og stabil skæring i store strukturstøbegods og varmebestandige superlegeringer. Lange boringer i rotoraksler og tykke rørplader kræver desuden dybhulsboreværktøjer.
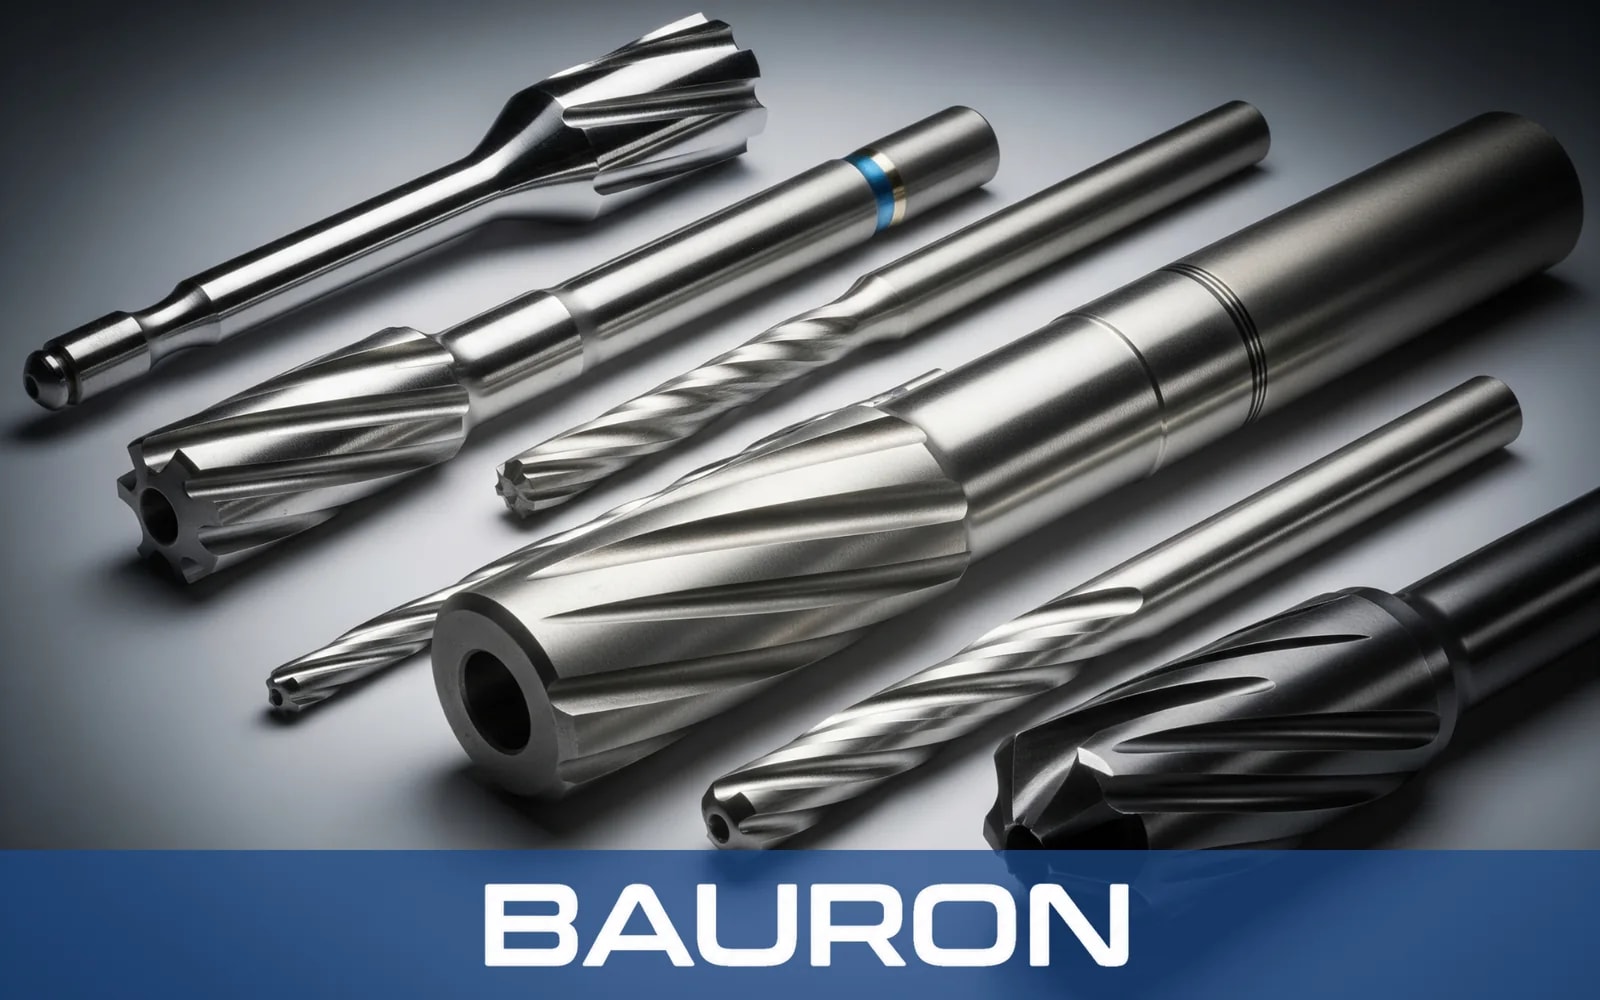
Koniske kuglefræsere former aerodynamiske skovleprofiler og fodlåsedetaljer i nikkellegeringer til høje temperaturer.
Dornmonterede skalrivaler og stive udboringsværktøjer skaber kontrolleret boringsgeometri og vægdimensioner i komponenter til trykbeholdere.
Kilfræsere med forskudte tænder bearbejder kilenoter på vindmølleaksler med højt drejningsmoment og hjælper samtidig med at begrænse vibrationer.
Flerskærsbor og gevindbor laver tætte hulmønstre i store rørplader af rustfrit stål, og specialgevindbor fås til ikke-standardiserede gevindprofiler.
Fuldradius-kilfræsere laver afrundede kilenoter på tunge rotoraksler til udmattelsesfølsom drift.
Bearbejdning i energisektoren omfatter superlegeringer og tunge smedestykker beregnet til krævende termiske forhold, høje tryk og drift i atomanlæg. Tilsvarende legeringer forekommer i arbejde inden for olie og gas samt luft- og rumfart, som også er dækket i vores brancheløsninger.
Varmebestandige AlTiN- eller nACo-belægninger kan reducere hurtigt værktøjsslid ved kontinuerlig fræsning af turbineskovle.
Karbidværktøjer med høj stivhed hjælper med at kontrollere udbøjning ved krævende bearbejdning af kraftværkskomponenter.
Geometrier med spånbrydere og forskudte tænder understøtter spånevakueringen ved kraftig fræsning. Bolt- og flangehuller gennem disse tykke sektioner kan bores med bor med stor diameter.
Skarpe, vibrationsdæmpende skærekanter hjælper med at opretholde dimensionskontrollen uden overdreven friktionsvarme.
Profilerer komplekse aerodynamiske kurver på turbineskovle og løbehjul.
Se værktøjFræser kilenoter på vind- og vandkraftaksler med højt drejningsmoment.
Se værktøjFjerner store materialemængder fra turbinehuse i smedet stål.
Se værktøjSkærer afrundede tætningsnoter i højtryksventilhuse til damp.
Se værktøj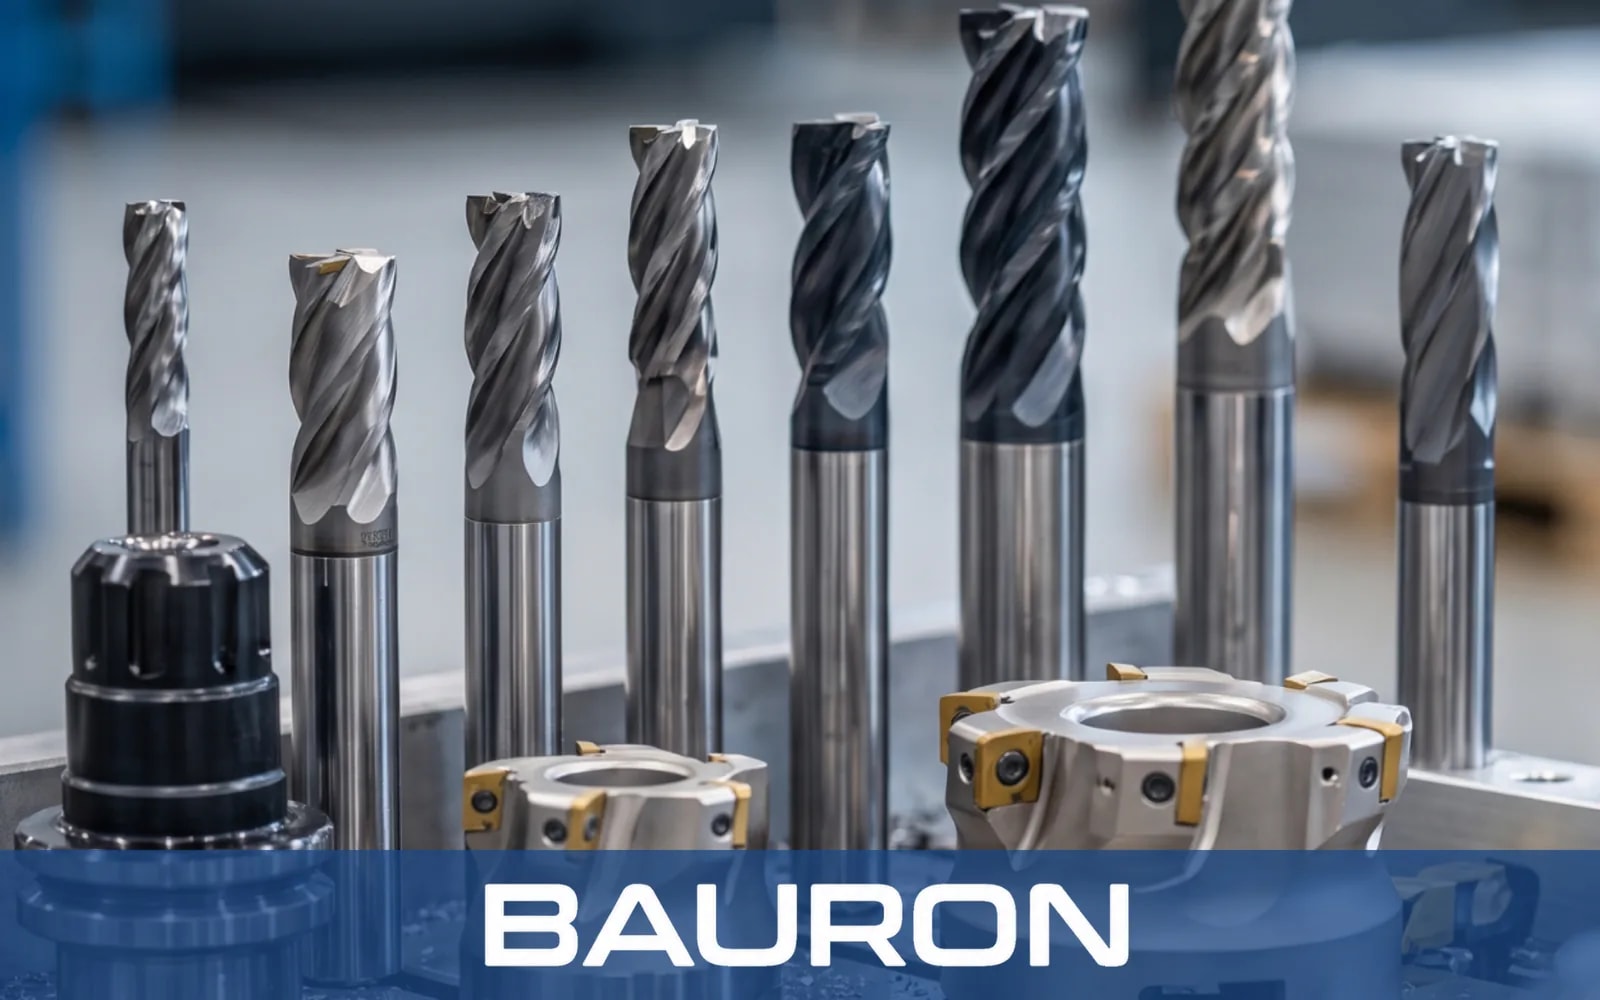
Præcisionsslebne værktøjer kan understøtte snævre pasningskrav i turbine-, atom-, vind- og vandkraftsamlinger, når de kombineres med en kapabel proces.
Varmebestandige PVD-belægninger hjælper skærekanterne med at modstå forhøjede temperaturer ved profilering af superlegeringer.
Design med forstærket kerne kan dæmpe vibrationer ved bearbejdning af detaljer med langt udhæng på store kraftværkskomponenter.
Slebne formfræsere kan give glatte radier, der reducerer spændingskoncentrationen i udmattelsesfølsomme detaljer.
De opnåelige tolerancer afhænger af komponentens størrelse, materialet, maskinen, værktøjets rækkevidde, emnefastholdelsen og kontrolplanen. Komponenter til turbiner, atomkraft og vindkraft bør forsynes med værktøjer og valideres i forhold til deres applikationskrav.
Almindelige materialer omfatter nikkelsuperlegeringer som Inconel og Hastelloy, rustfrit duplex-stål, smedede legerede stål med høj trækstyrke, zirkoniumlegeringer og tungt støbejern.
Mikrokornede karbidsubstrater, kontrolleret skærekantforberedelse og varmebestandige AlTiN- eller nACo-belægninger kan hjælpe med at reducere ægudbrud og termisk chok i seje legeringer.
Specialmulighederne til energiapplikationer omfatter fræsere til profilering af turbineskovle, notfræseværktøjer med forlænget rækkevidde og formfræsere med specialradius, der udvikles ud fra komponenttegninger.
Drøft pinnefræsere til turbineprofilering, rivaler til komponenter til atomsektoren eller specialværktøjer til superlegeringer til din elproduktionsapplikation. Ved en ikke-standardiseret geometri kan du anmode om et tilbud på specialværktøj med din komponenttegning.
Der tilbydes design- og engineering-support til specialgeometrier og specialbelægninger, og ingeniørerne hos Bauron Precision Tools arbejder direkte sammen med kunderne om komplekse bearbejdningsudfordringer.
Kontakt engineering