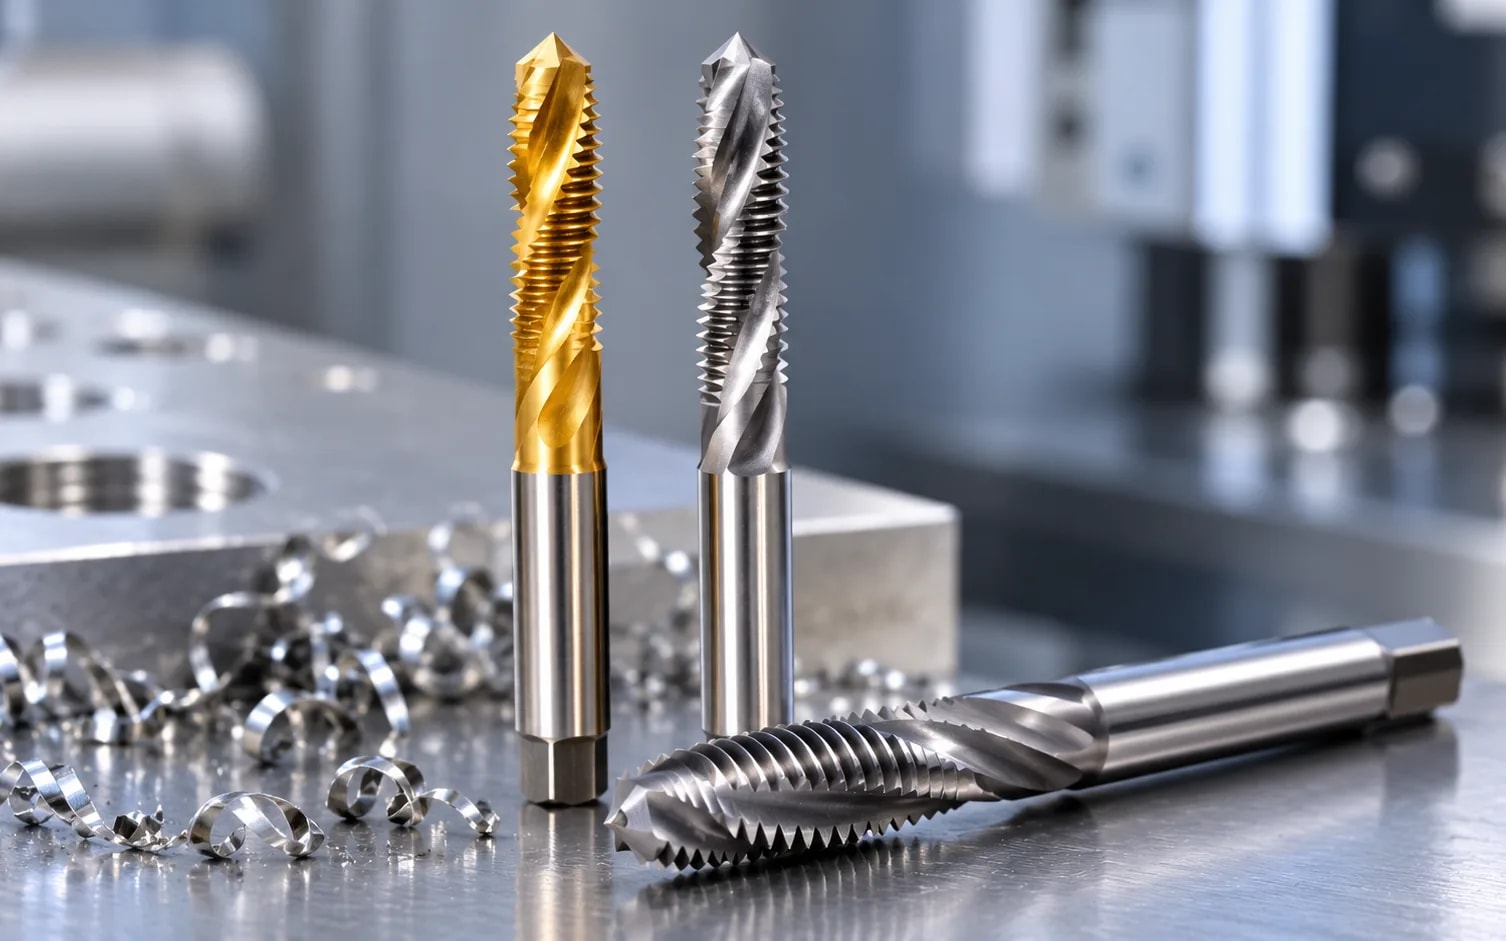
Spiralspids-gevindbor skubber spånerne fremad foran værktøjet, og derfor er de standardvalget til gennemgående huller. Spiralrille-gevindbor trækker spånerne tilbage op og ud af hullet, og derfor er de standardvalget til blindhuller. Den ene forskel i spånretning afgør de fleste valg af gevindbor på værkstedsgulvet.
Et forkert valg er en hyppig årsag til knækkede gevindbor, ru gevind og kasserede emner. Denne guide forklarer, hvordan hvert gevindbor fungerer, hvor hver type yder bedst, og hvordan valget af materiale og belægning påvirker værktøjslevetiden.
Hvad er spiralspids-gevindbor, og hvordan fungerer de?
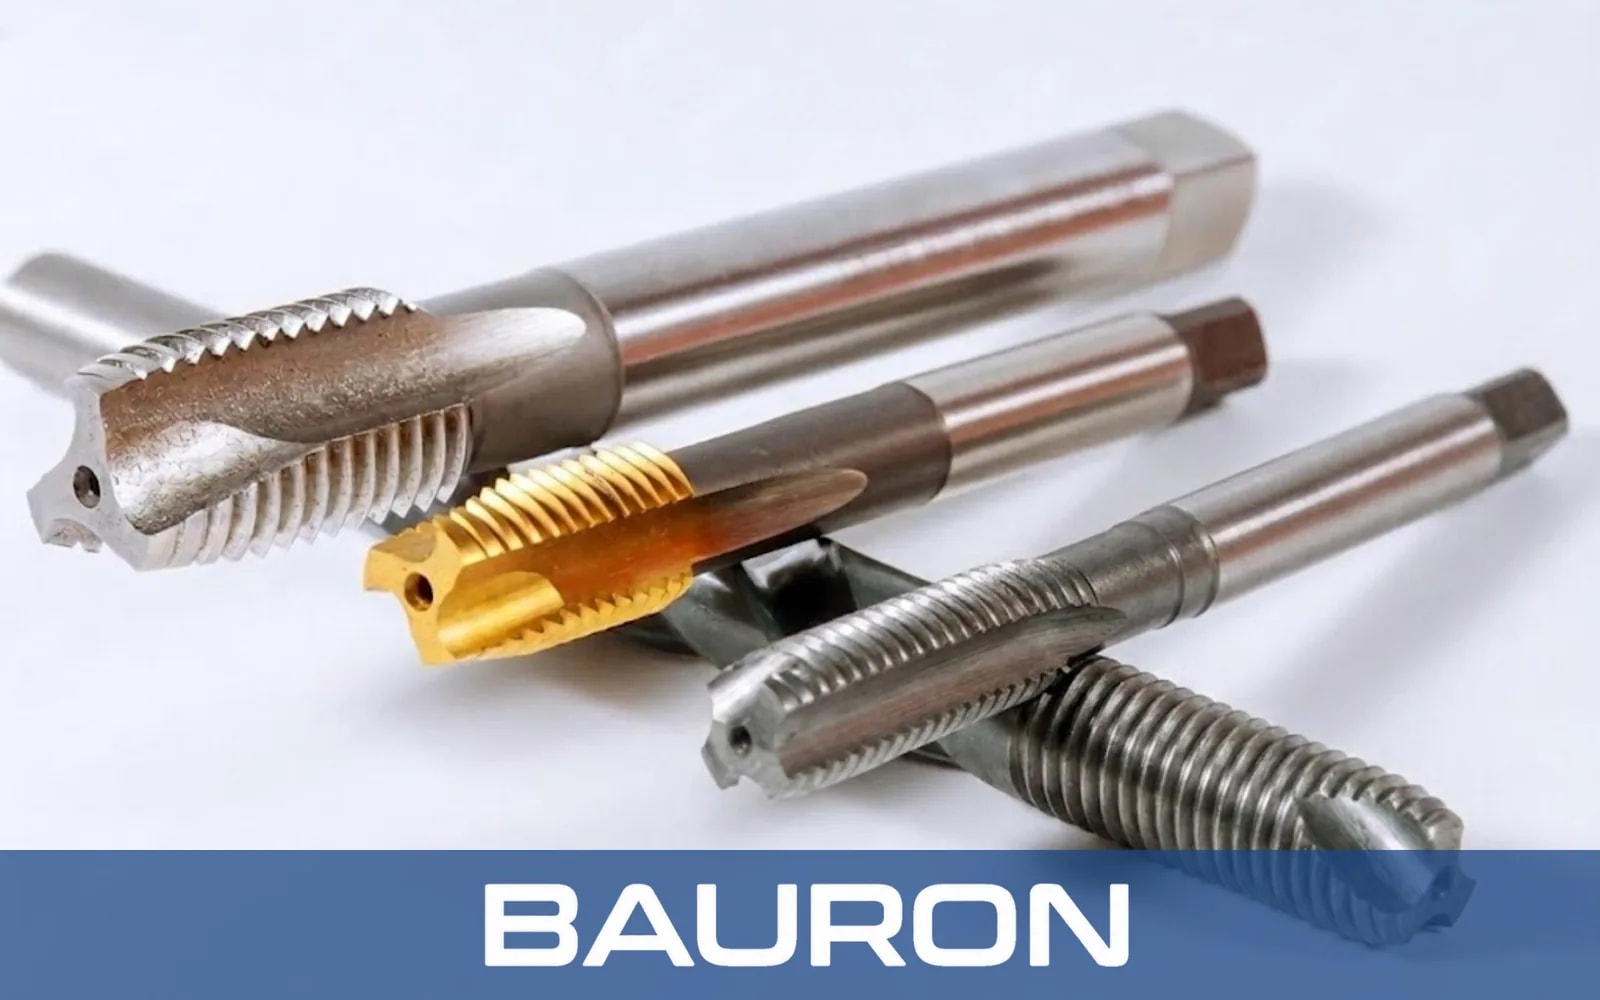
Spiralspids-gevindbor, som på værkstedet også kaldes gevindbor form B, har lige riller med en vinklet slibning på spånfladen forrest på gevindboret. Denne vinklede »spids« skærer spånen af og driver den fremad og ud gennem bunden af hullet.
Fordi spånerne aldrig bevæger sig tilbage gennem de skårne gevind, giver spiralspids-gevindbor rene gevind og sætter sig sjældent fast på grund af spånophobning. Deres riller er også fladere end rillerne på ligerille- og håndgevindbor eller spiralrille-gevindbor, så der bliver en tykkere kerne tilbage. Det ekstra tværsnit giver større vridningsstyrke, så de normalt tåler højere skærehastigheder.
Hvad er spiralrille-gevindbor, og hvordan fungerer de?
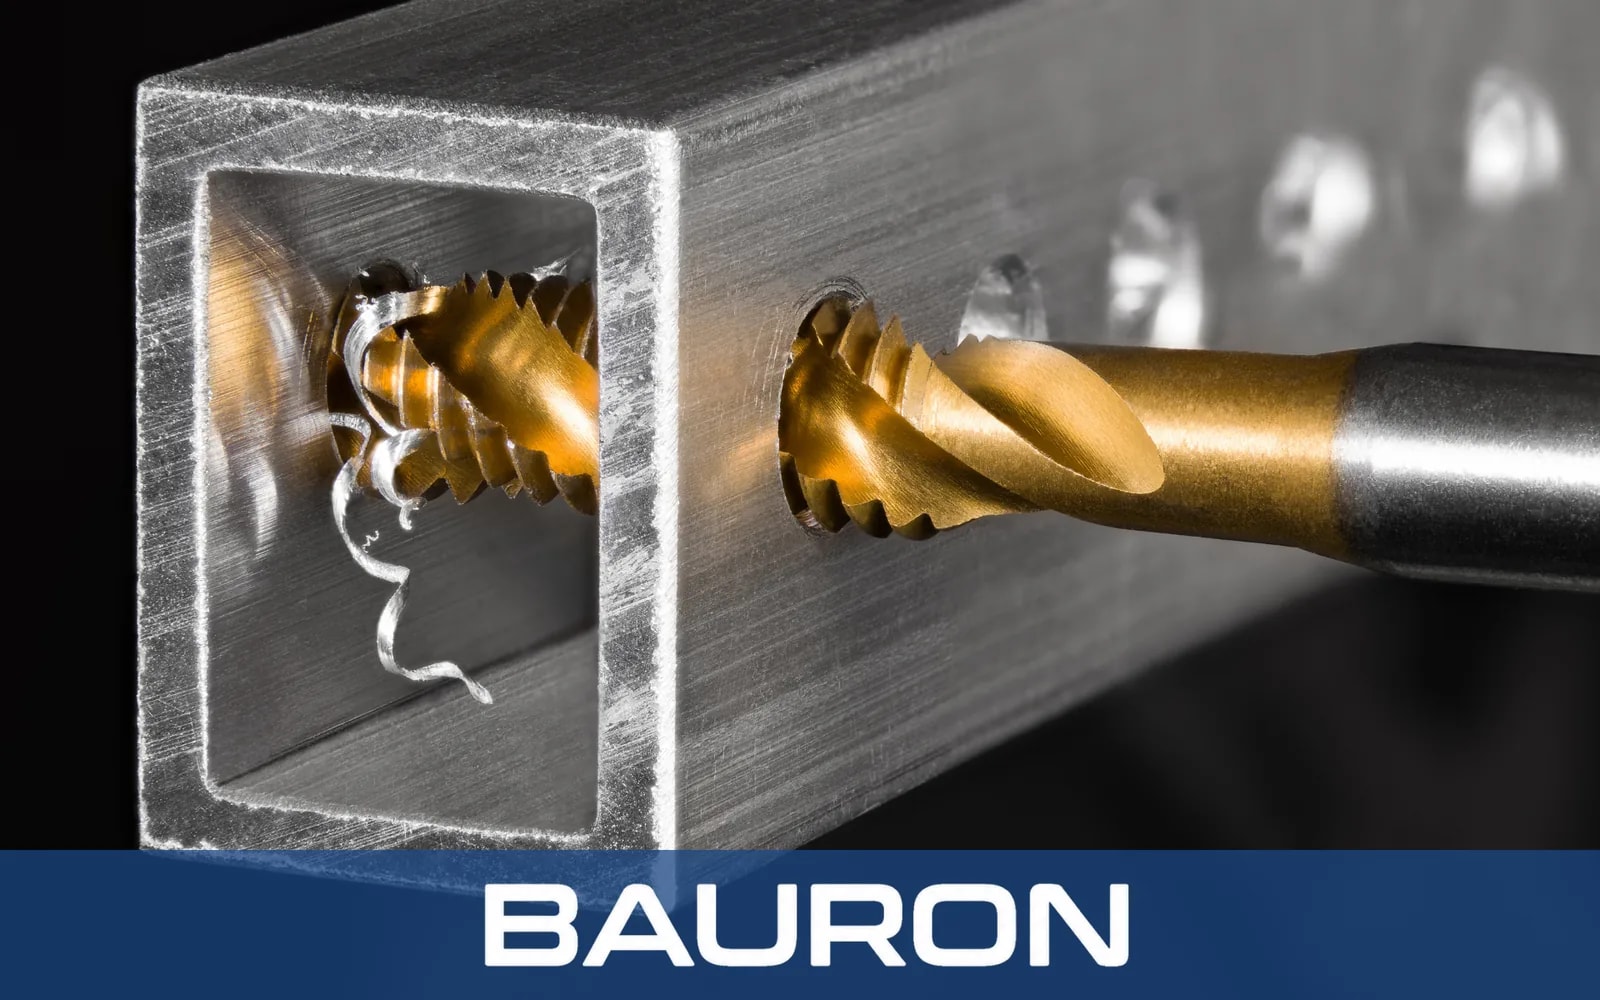
Spiralrille-gevindbor har spiralformede riller ligesom et spiralbor. Ved højregevind løfter en højrespiral spånerne opad og ud af hullet, mens gevindboret føres frem.
Spiralvinklen har betydning:
- Lav spiralvinkel (ca. 15°): Stærkere skærekanter til hårdere eller sejere materialer som legeret og rustfrit stål.
- Høj spiralvinkel (ca. 40–45°): Hurtigere spånafgang i bløde, langspånede materialer som aluminium, kobber og visse plastmaterialer.
Spiralrille-gevindbor har som regel en kort anskæring som en bundskærer eller en lidt længere, halvkort anskæring (ca. 1,5–3 gevindgange), så de kan skære gevind tæt på bunden af et blindhul.
Hvorfor ikke bruge spiralrille-gevindbor overalt?
Deres dybere riller efterlader en tyndere kerne, hvilket sænker det drejningsmoment, de kan klare. I gennemgående huller kan de opadgående spåner desuden vikle sig om gevindboret og ridse de færdige gevind, når det køres tilbage.
Hvad er de vigtigste forskelle mellem spiralspids- og spiralrille-gevindbor?
| Egenskab | Spiralspids-gevindbor | Spiralrille-gevindbor |
|---|---|---|
| Rilleform | Lige, med vinklet slebet spids | Spiralformet (typisk 15°–45°) |
| Spånretning | Fremad, foran gevindboret | Bagud, ud af hullet |
| Ideel hultype | Gennemgående huller | Blindhuller |
| Typisk anskæring | Mellemskærer (ca. 3–5 gevindgange) | Bundskærer eller halvkort (ca. 1,5–3 gevindgange) |
| Kernestyrke | Højere | Lavere |
| Hastighed | Generelt højere | Moderat |
| Største risiko | Spåner, der pakker sig i bunden af blindhuller | Spåner, der vikler sig om værktøjet i gennemgående huller; brud ved højt drejningsmoment |
Hvis hullet går hele vejen igennem, så start med et spiralspids-gevindbor. Hvis det stopper inde i emnet, så start med et spiralrille-gevindbor. Baurons designguide til gevindbor forklarer anskæringslængder og rilleformer mere detaljeret.
Hvilke materialer og belægninger giver gevindbor den bedste slidstyrke?
Gevindborets grundmateriale afgør sejhed og varmebestandighed. Belægningen afgør friktionen, spånafgangen og hvor længe skærekanten forbliver skarp.
| Gevindbormateriale | Styrker | Typisk anvendelse |
|---|---|---|
| HSS (M2) | Sejt, billigt, tilgivende | Almindeligt stål, aluminium, vedligeholdelse |
| HSS-E / kobolt (M35, M42) | Bedre varmhårdhed og modstand mod abrasivt slid | Rustfrit stål, legeret stål, større serier |
| Pulvermetallurgisk HSS | Fin, ensartet struktur; modstår skærudbrud og slid | CNC-produktion, sejere legeringer |
| Fuldkarbid | Meget høj hårdhed og slidstyrke; skørt | Støbejern, hærdet stål, stive CNC-opsætninger |
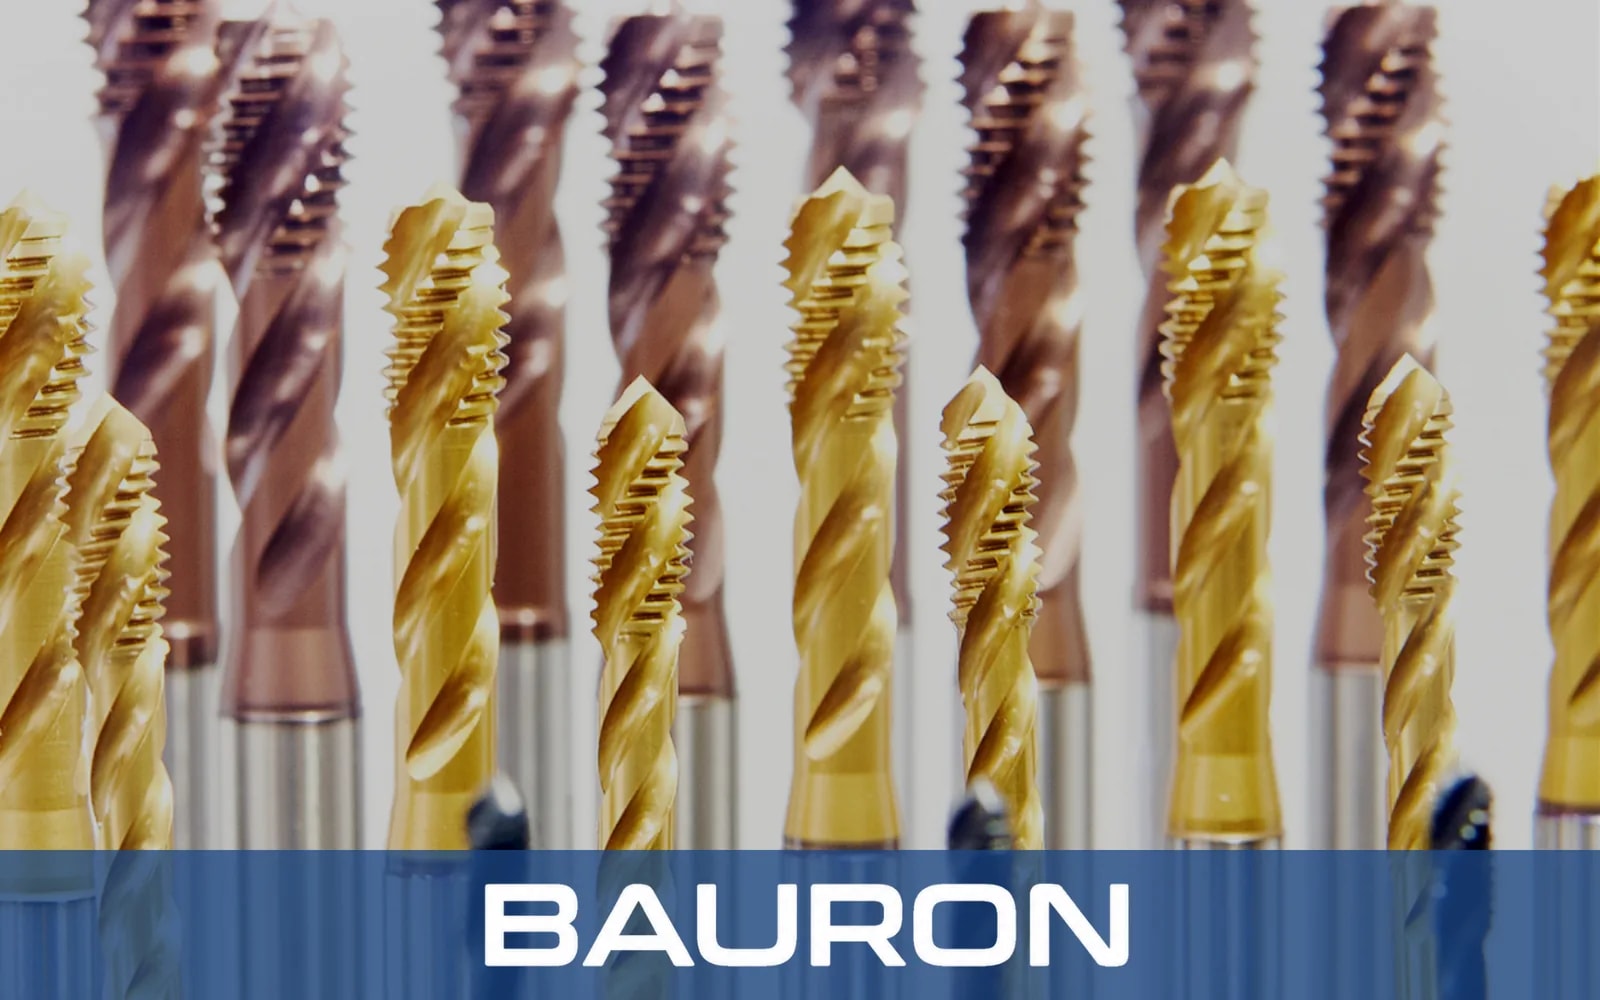
De fleste gevindbor har også en tynd overfladebelægning. En god belægning hjælper gevindboret med at skære mere jævnt og holde sig skarpt længere, og den forhindrer metal i at sætte sig fast på det. Til stål og rustfrit stål skal du vælge en hård belægning, der tåler varme godt. Til aluminium, kobber og plast skal du vælge et glat, poleret gevindbor, hvor blødt materiale ikke kan bygge sig op på skærekanterne. Vores guide om belægninger til pinnefræsere sammenligner de samme belægningstyper på fræseværktøjer.
Meget hårde gevindbor holder længst på moderne, stabile CNC-maskiner. På ældre maskiner eller ved gevindskæring i hånden holder et sejere koboltgevindbor som regel længere, fordi det er mindre tilbøjeligt til at få skærudbrud eller knække.
Hvor bruges spiralspids- og spiralrille-gevindbor i industrien?
| Anvendelse | Hultype | Anbefalet gevindbor |
|---|---|---|
| M8 × 1,25-huller gennem et beslag i rustfrit stål 304 | Gennemgående hul | Spiralspids, kobolt-HSS med TiCN |
| M6-blindhuller i en hydraulikblok af aluminium 6061 | Blindhul | Spiralrille med høj spiralvinkel, blank eller CrN |
| 1/2-13-gevind i monteringsplader af stål til stålkonstruktioner | Gennemgående hul | Spiralspids, HSS dampbehandlet |
| Blindhuller i et gearkassehus af 4140-stål | Blindhul | Spiralrille med lav spiralvinkel, TiAlN |
| Pumpehuse af gråt støbejern | Gennemgående hul eller blindhul | Lige riller eller spiralspids; støbejern giver pulveragtige spåner, der ikke kræver spiralformet spånafgang |
Hvordan påvirker boringen med spiralbor resultatet af gevindskæringen?
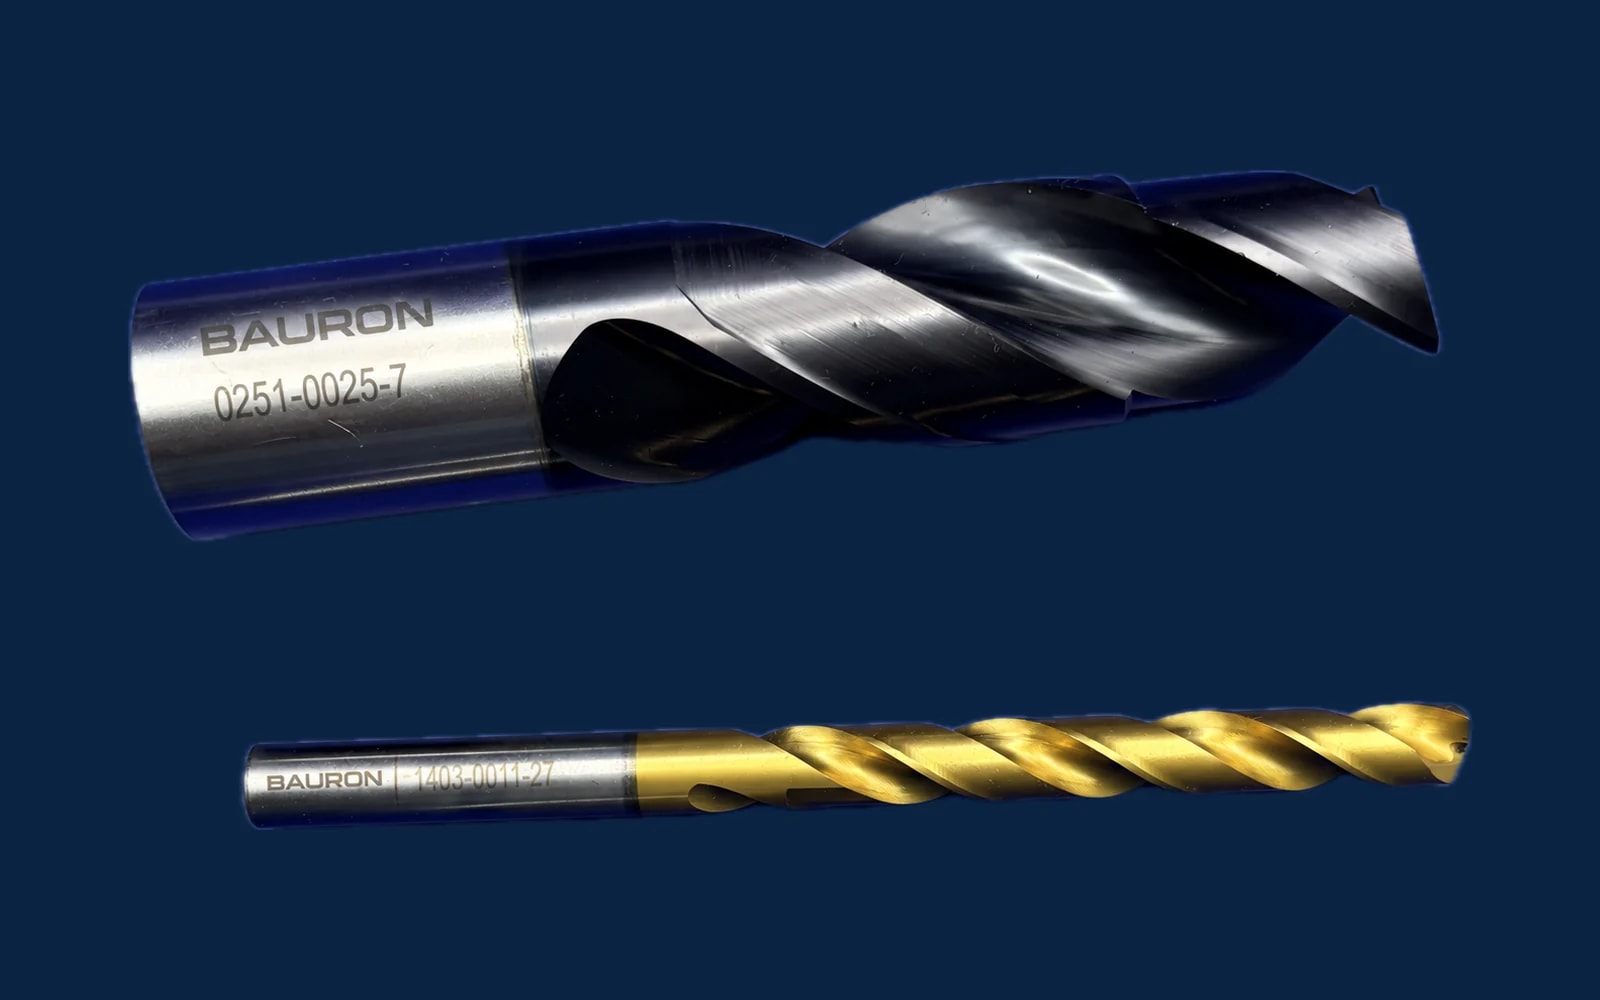
Gevindkvaliteten begynder med det borede hul. Når der bores og skæres gevind i samme forløb, er det spiralboret i standardlængde, der bestemmer kernediameteren, retlinetheden og overfladetilstanden, som gevindboret skal arbejde med. Brug det rigtige forbor (6,8 mm til M8 × 1,25, #7 til 1/4-20 UNC), og hold boret skarpt, fordi en deformationshærdet hulvæg i rustfrit stål hurtigt forkorter gevindborets levetid.
Ved blindhuller, der skal have gevind med spiralspids-gevindbor, skal du bore så dybt, at der er spånplads under den sidste hele gevindgang.
Er et sæt spiralspids-gevindbor værd at købe?
Et sæt spiralspids-gevindbor, der dækker de almindelige størrelser (for eksempel M3–M12 eller #4–1/2" UNC), passer til vedligeholdelsesværksteder og smedevirksomheder, der primært skærer gevind i gennemgående huller. Produktionslinjer køber som regel enkelte gevindbor, der er afstemt efter ét materiale og én maskine. Leverandører som Bauron kan hjælpe, når en opgave kræver en ikke-standardiseret geometri, anskæring eller belægning, som katalogsæt ikke dækker.
Hvad er de mest almindelige problemer ved gevindskæring, og hvordan løser du dem?
| Problem | Sandsynlig årsag | Løsning |
|---|---|---|
| Gevindboret knækker i bunden af et blindhul | Spiralspids-gevindbor pakker spåner; for lav boredybde | Skift til et spiralrille-gevindbor, eller bor dybere |
| Spåner vikler sig om gevindboret i gennemgående huller | Spiralrille-gevindbor trækker lange spåner opad | Brug et spiralspids-gevindbor |
| For store eller flossede gevind i aluminium | Påsvejsning på skærkanten, dårlig smøring | Brug et blankt eller CrN-belagt gevindbor med høj spiralvinkel og en egnet skærevæske |
| Hurtigt slid i rustfrit stål | Varme, deformationshærdning, forkert grundmateriale | Brug kobolt-HSS med TiCN, sænk hastigheden, og tilfør kølemiddel direkte ved skærezonen |
| Tragtformede eller koniske gevind | Manglende flugt mellem spindel og hul | Brug synkron gevindskæring eller en pendulerende gevindskærepatron |
| Udbrudte tænder på karbidgevindbor | Vibrationer eller rundløbsfejl i spindlen | Forbedr stivheden, eller skift til PM-HSS |
De fleste fejl med gevindbor kan føres tilbage til tre årsager: forkert rilletype til hullet, et forkert boret hul eller dårlig smøring.
Hvilket gevindbor skal du vælge?
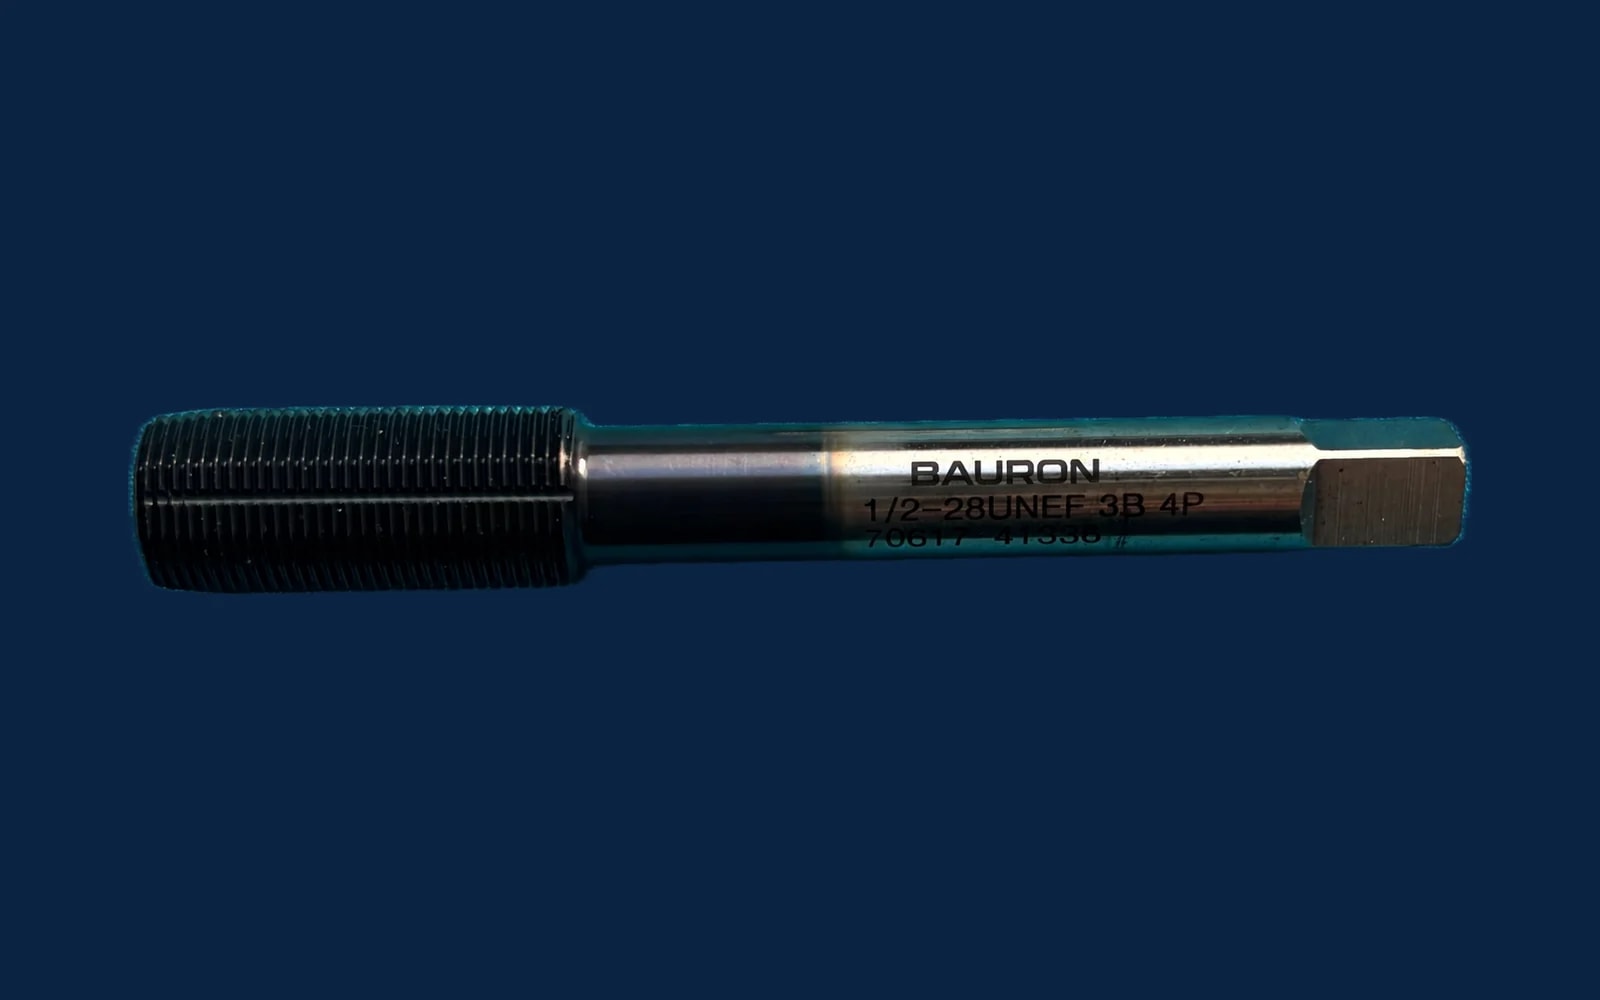
Vælg ud fra, hvor spånerne skal hen. Spiralspids-gevindbor skubber spånerne foran sig, så de passer til gennemgående huller og kan køre hurtigere takket være deres kraftigere kerne. Spiralrille-gevindbor trækker spånerne ud af hullet, så de passer til blindhuller, med en spiralvinkel, der er afstemt efter emnets materiale.
Afstem derefter gevindborets materiale og belægning efter emne og maskine, og start med et rent boret hul i den rigtige størrelse. Når de tre valg er rigtige, undgår du de fleste knækkede gevindbor og kasserede gevind. Til usædvanlige materialer, gevindprofiler eller produktionsmængder kan en værktøjsspecialist som Bauron anbefale eller fremstille et gevindbor, der er bygget til opgaven: se vores gevindbor, start et design af specialværktøj, eller få et tilbud.