Manuel opretning
Firkantmedbringeren passer i et vindejern, så operatøren kan rette værktøjet ind efter det forborede hul; den lange anskæring på forskærere gør denne første opretning lettere.
Drej modellen med musen eller én finger. Brug musehjulet eller en to-finger-bevægelse til kontrolleret zoom.
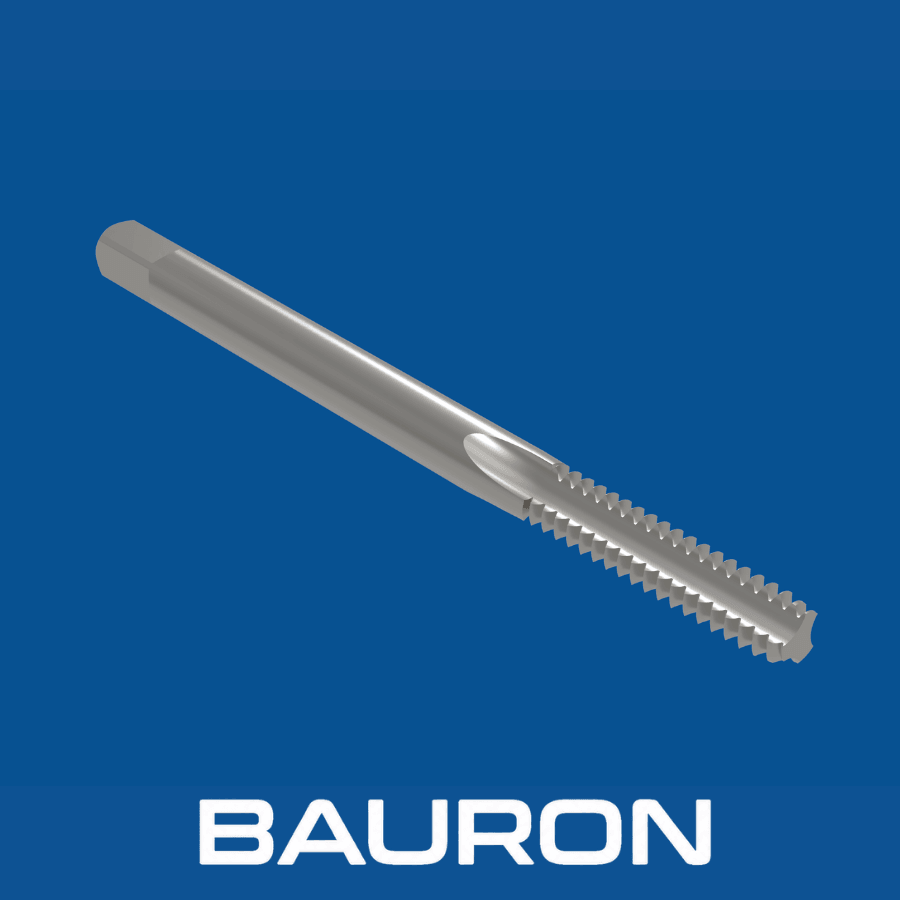
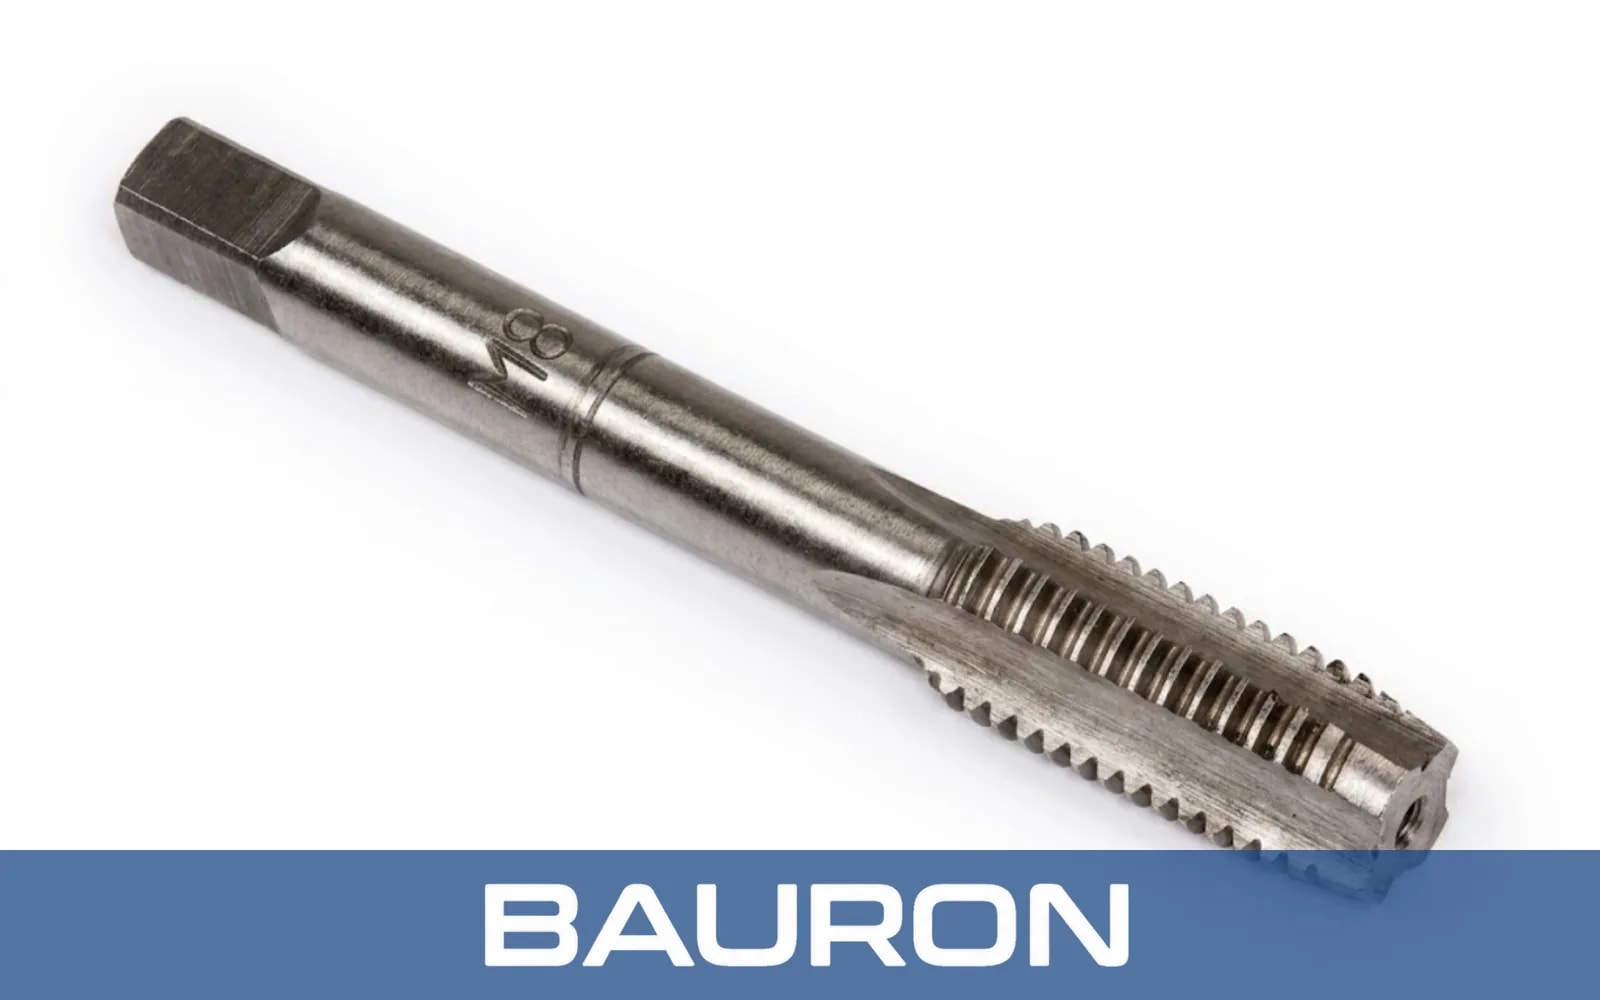
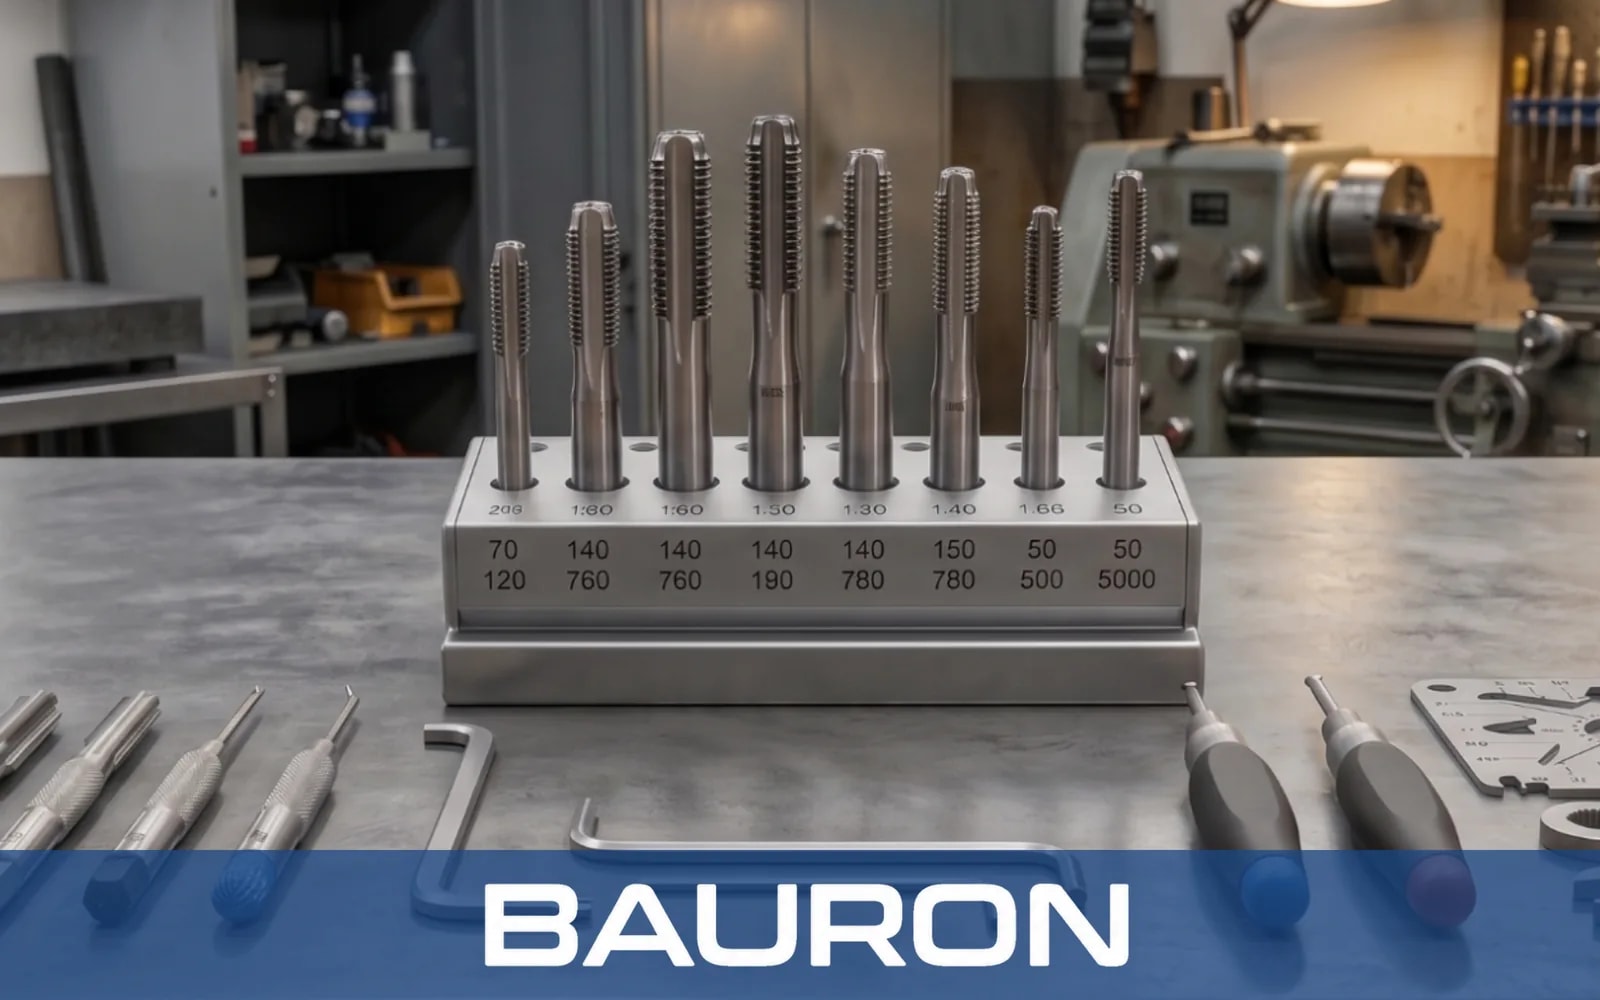
Baurons håndgevindbor med lige riller skærer indvendige gevind med et vindejern eller en kontrolleret spindel ved lav hastighed. Rillerne løber parallelt med værktøjskroppen og opsamler spånerne under skæringen, så ved manuel gevindskæring vender man typisk retningen med jævne mellemrum for at bryde og fjerne spånerne.
Firkantmedbringeren passer i et vindejern, så operatøren kan rette værktøjet ind efter det forborede hul; den lange anskæring på forskærere gør denne første opretning lettere.
De forreste tænder i anskæringen skærer gradvist gevindprofilen, mens vindejernet eller spindlen drejer.
Spånerne samles i de lige riller og kan kræve, at man med jævne mellemrum vender retningen og renser.
Tænder med fuld diameter bag anskæringen danner det færdige indvendige gevind.
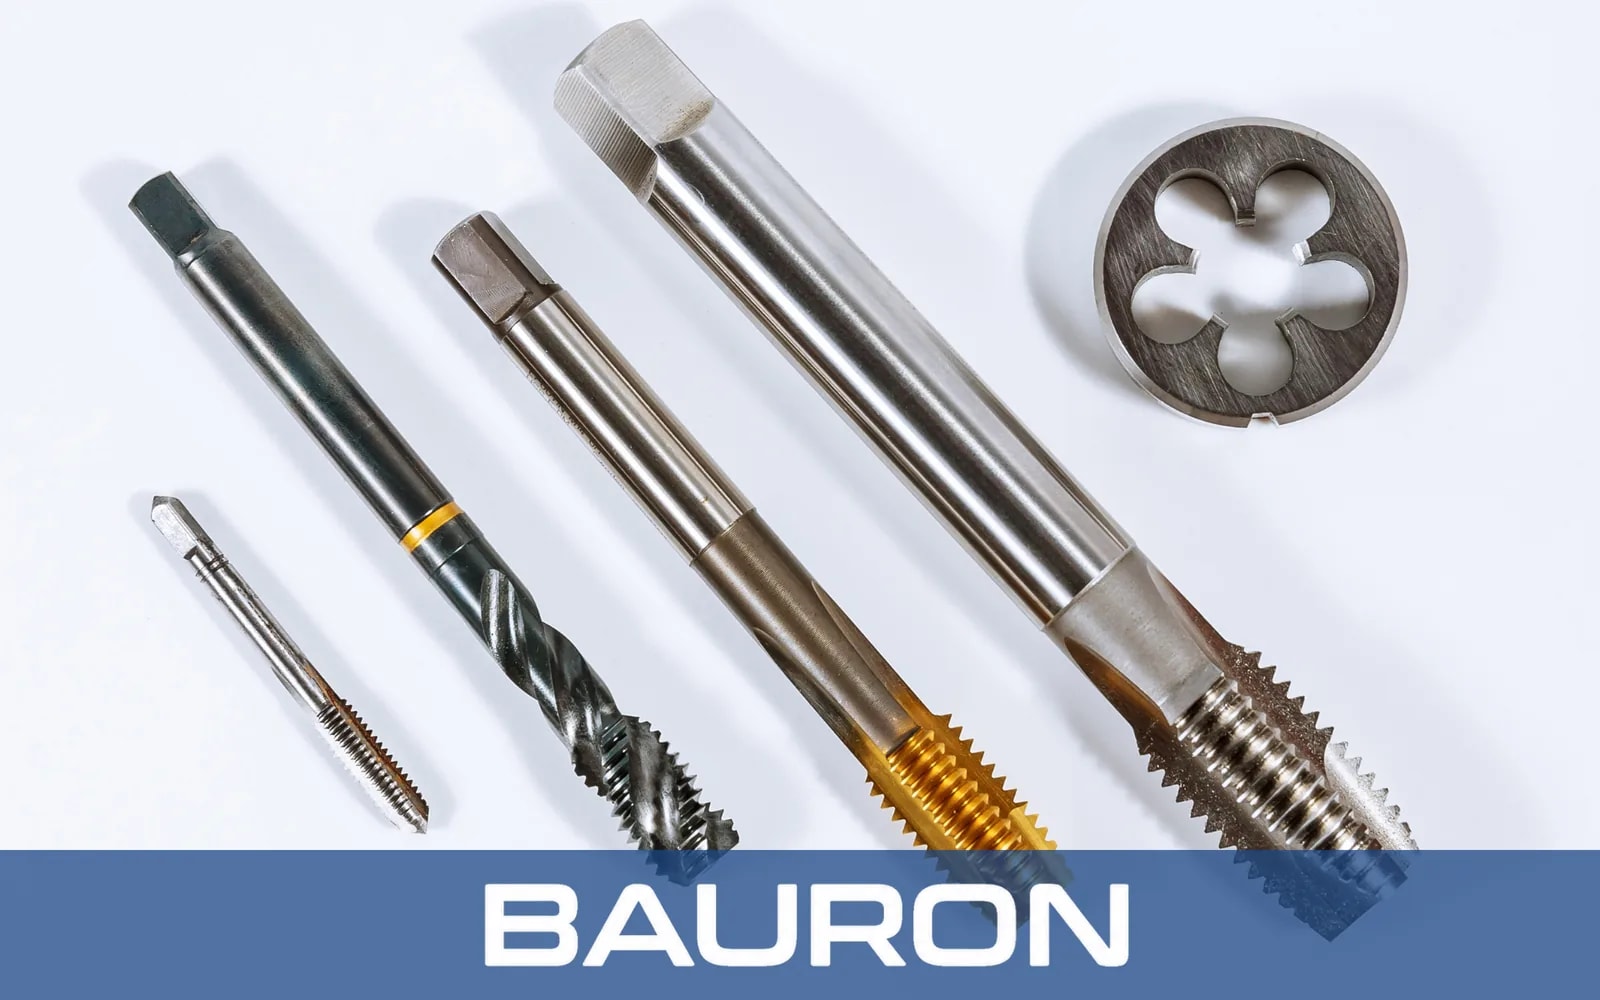
Manuel betjening giver taktil feedback, så brugeren kan reagere på stigende skæremodstand.
Forskærer-, mellemskærer- og bundskærer-anskæringer understøtter gevindstart, almindelig gevindskæring og færdigskæring i blindhuller; brugt sammen som et bundskæresæt dækker de et komplet manuelt gevindskæringsforløb.
Firkantmedbringeren passer til tilsvarende vindejern og egnede gevindskærepatroner.
Værktøjer tilpasset applikationen kan skære gevind i blødt stål, støbejern, bronze, aluminium og tætte polymerer.
Kernen i et gevindbor med lige riller giver stivhed, men korrekt kernehulsstørrelse, smøring og spånstyring er stadig vigtige.
| Specifikation | Område / Detaljer |
|---|---|
| Diameterområde | #0 til 2"+; metrisk M1,6 til M50+ kan leveres |
| Anskæringstyper | Forskærer-, mellemskærer- eller bundskærer-anskæring |
| Gevindprofiler | UNC, UNF, metrisk, NPT og fine stigninger |
| Rilletype | Lige, parallelle riller |
| Skafttype | Lige cylindrisk skaft med firkantmedbringer |
| Tolerance | Pasningsklasse 2B og 6H |
| Materiale / Belægning | Bedst egnet til | Vigtigste fordel |
|---|---|---|
| HSS (højhastighedsstål) | Blødt stål, messing, aluminium og plast. | Skarpe skærekanter, sejhed og slagfasthed passer til kontrolleret manuel gevindskæring. |
| Kulstofstål | Lettere reparationer, efterskæring af gevind og bløde metaller. | En økonomisk løsning til vedligeholdelsesarbejde i små mængder. |
| Blank / ubelagt | Almindelige ikke-jernholdige metaller og blødt stål. | En ubelagt skærekant bevarer den skarpe skærgeometri og undgår udgiften til belægning. |
HSS kombinerer skarpe skærekanter og sejhed til almindelig manuel gevindskæring, kulstofstål egner sig til lettere arbejde i små mængder, og blanke, ubelagte værktøjer bevarer en skarp skærekant til manuel brug. Til maskinel gevindskæring i stabile opsætninger giver fuldkarbid-gevindbor større stivhed og slidstyrke end kvaliteterne til håndgevindbor.
Giver operatøren direkte kontrol og feedback under gevindskæringen.
Understøtter den aksiale opretning ved gevindskæring med lav hastighed på en manuel drejebænk.
Bruger en egnet gevindskæreenhed eller en kontrolleret spindelprocedure til præcist centreret gevindskæring.
Skærer nye gevind eller genopretter brugbare gevindprofiler ved manuelle reparationer, herunder arbejde om bord og på kajen i skibsbygningsindustrien.
Skærer gevind i støbejern, messing og egnede plasttyper, hvis spåner har tendens til at brække i små stykker.
Understøtter begge hultyper, når anskæringsform og metode til spånfjernelse passer til applikationen.
Skærer indvendige gevind i små mængder uden en dedikeret automatiseret gevindskæringsopsætning, ofte med et mellemskæresæt, der dækker de almindelige størrelser.
For almindelige højreskærende gevindbor drejes cirka en halv til en hel omgang frem og derefter cirka en kvart omgang tilbage for at bryde spånen. Den præcise metode afhænger af materiale, gevindborets geometri, smøring og producentens anvisninger.
Gevindborsproducenter giver typisk håndgevindbor lige riller og firkantmedbringer til manuel betjening. Maskingevindbor har ofte spiralspids- eller spiralrillegeometri, der leder spånerne under kontinuerlige automatiserede cyklusser.
De kan køre i egnede maskincyklusser med lav hastighed eller kontrolleret styring, især i kortspånende materialer. Fordi spånerne bliver i rillerne, kan cyklusplanlægningen skulle være anderledes end for gevindbor med spiralspids eller spiralriller; vores guide til CNC-gevindbor sammenligner, hvordan hver rilletype leder spånerne.
Brug en skærevæske, der er kompatibel med emnet og gevindborets materiale, medmindre materialet eller processen specifikt kræver tør gevindskæring. Korrekt smøring kan mindske friktionen, forbedre overfladen og sænke risikoen for fastklemning.
Specialmuligheder kan omfatte tomme-, metriske og ikke-standardiserede stigninger, pasningsklasser, anskæringslængder, skaftdimensioner, materialer og belægninger.
Bauron tilbyder design- og engineering-support til specialgevindspecifikationer, anskæringsprofiler, rillegeometri, værktøjsmateriale og belægninger. Del hultype, emnemateriale og arbejdsmetode til teknisk gennemgang.
Kontakt engineering