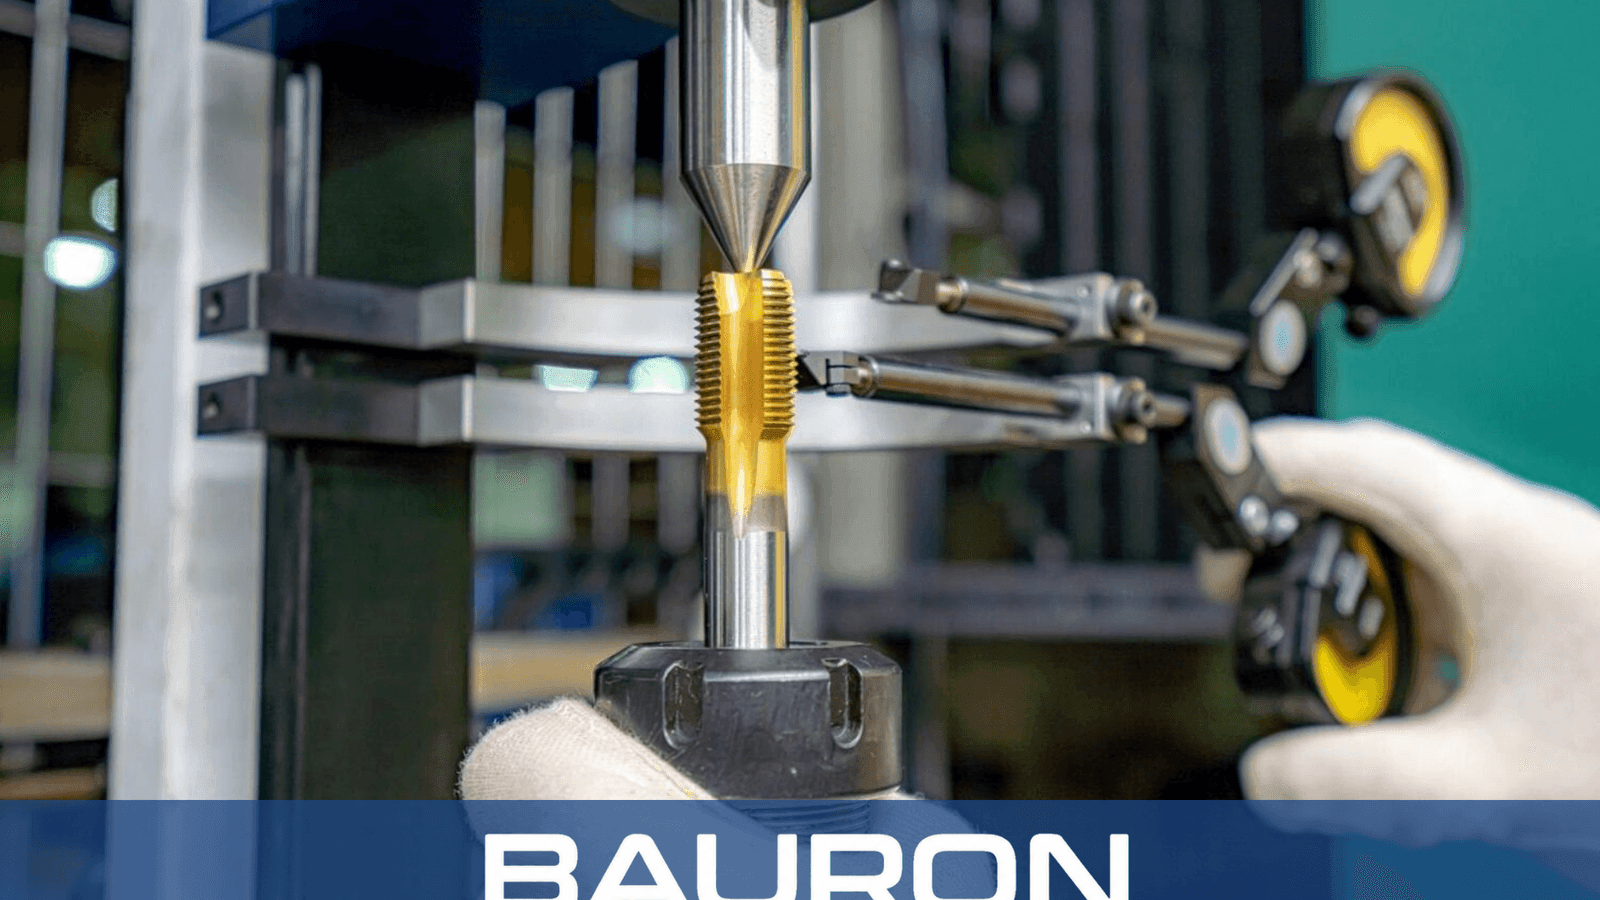
Spåner skubbes fremad
Den vinklede skærekant leder spånerne frem foran gevindboret og mod udgangen af det gennemgående hul.
Drej modellen med musen eller én finger. Brug musehjulet eller en to-finger-bevægelse til kontrolleret zoom.
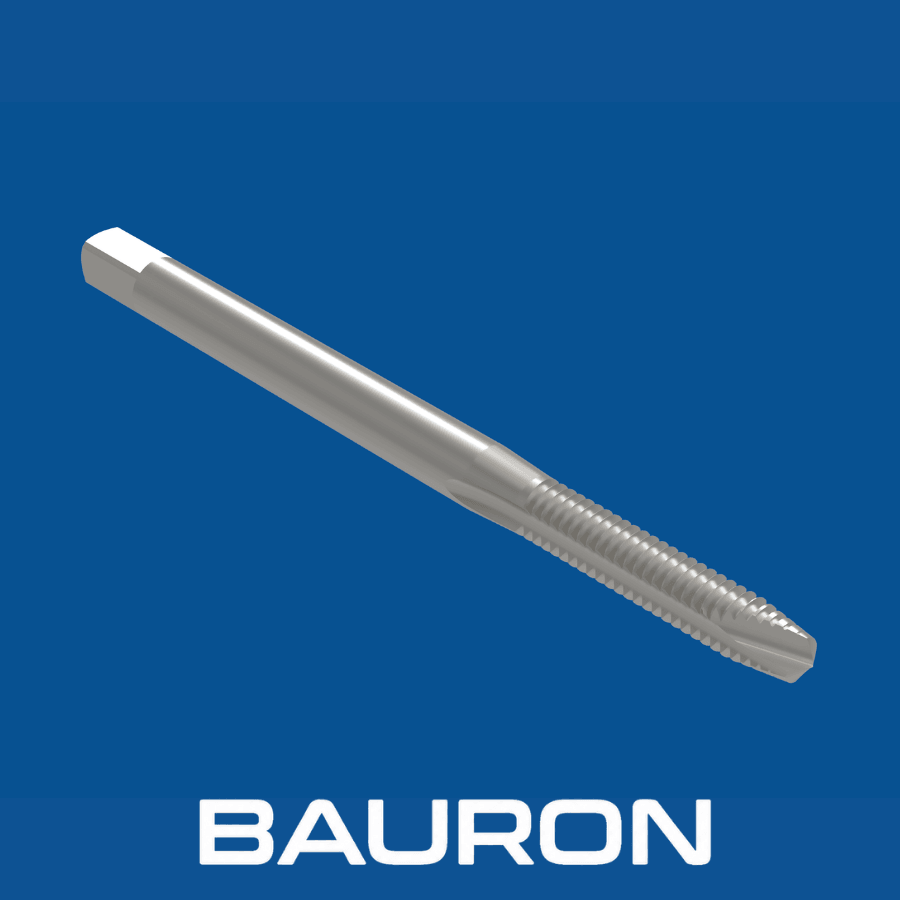
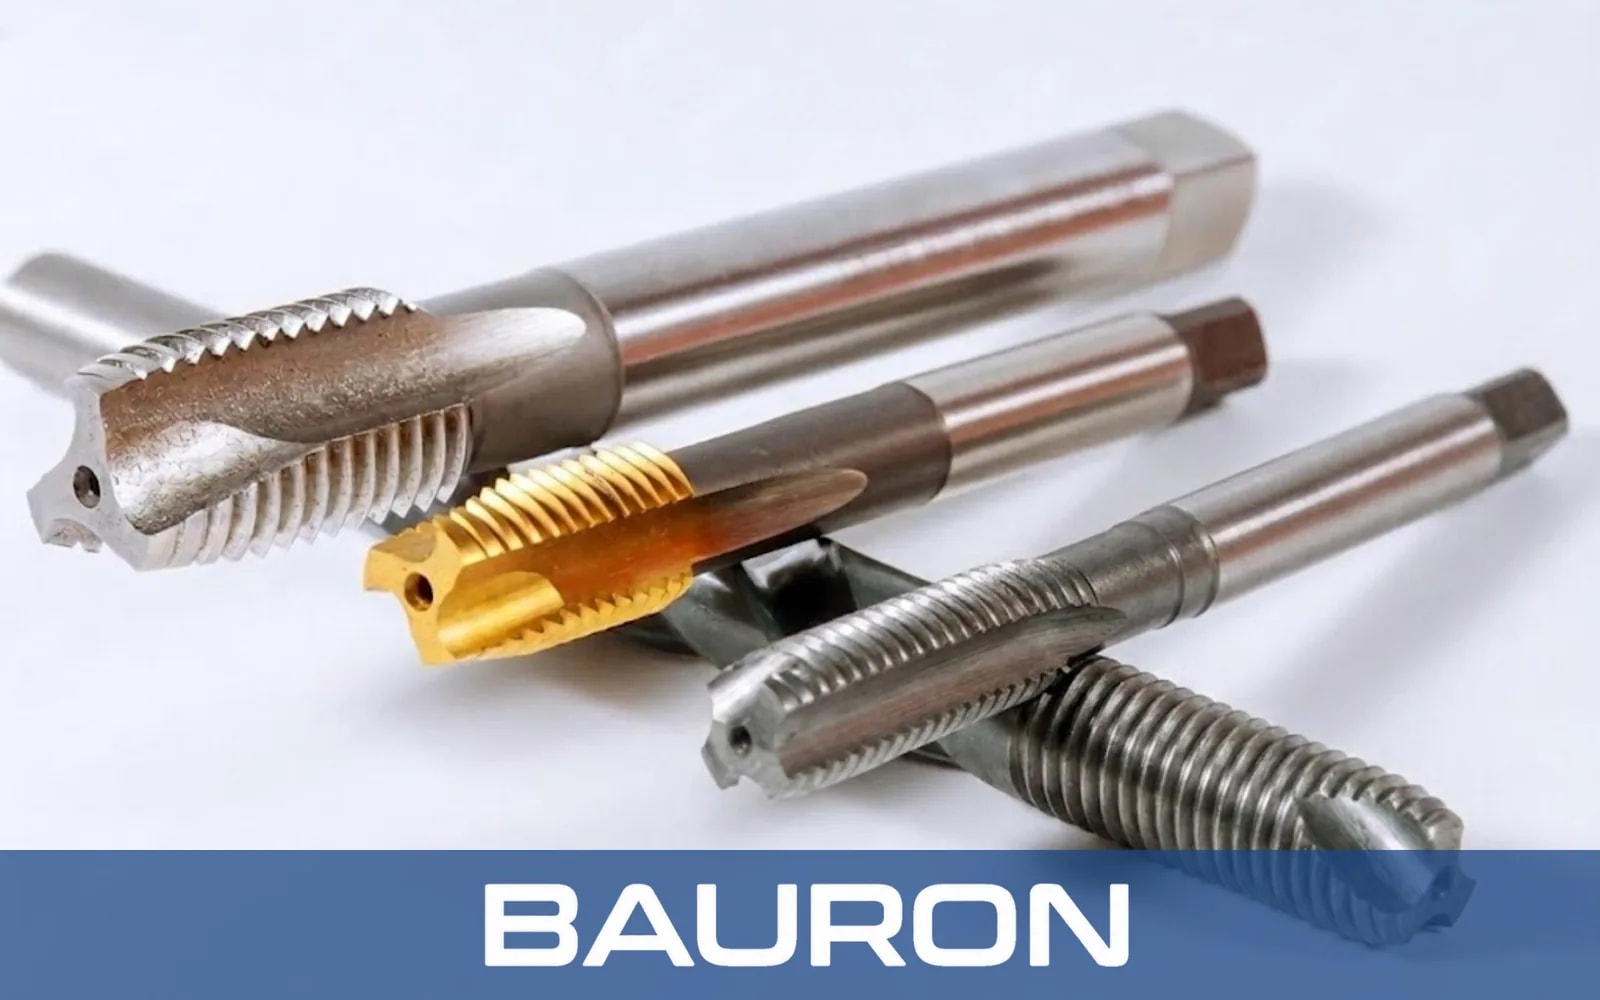
Spiralspids-gevindbor fra Bauron er gevindbor til indvendige gevind, der primært er konstrueret til gennemgående huller. Den vinklede skærgeometri i anskæringen skærer materialet og skubber spånerne fremad og ud gennem hullets udgang i stedet for at trække dem tilbage langs rillerne.
Den vinklede skærekant leder spånerne frem foran gevindboret og mod udgangen af det gennemgående hul.
Flade riller bag spidsen bevarer en forholdsvis tyk kerne og dermed vridningsstivheden.
Spidsgeometrien understøtter kontrolleret skæring af duktile materialer i synkroniserede maskincyklusser.
Når spånerne føres fremad, holdes de væk fra de færdige gevind bag skærezonen.
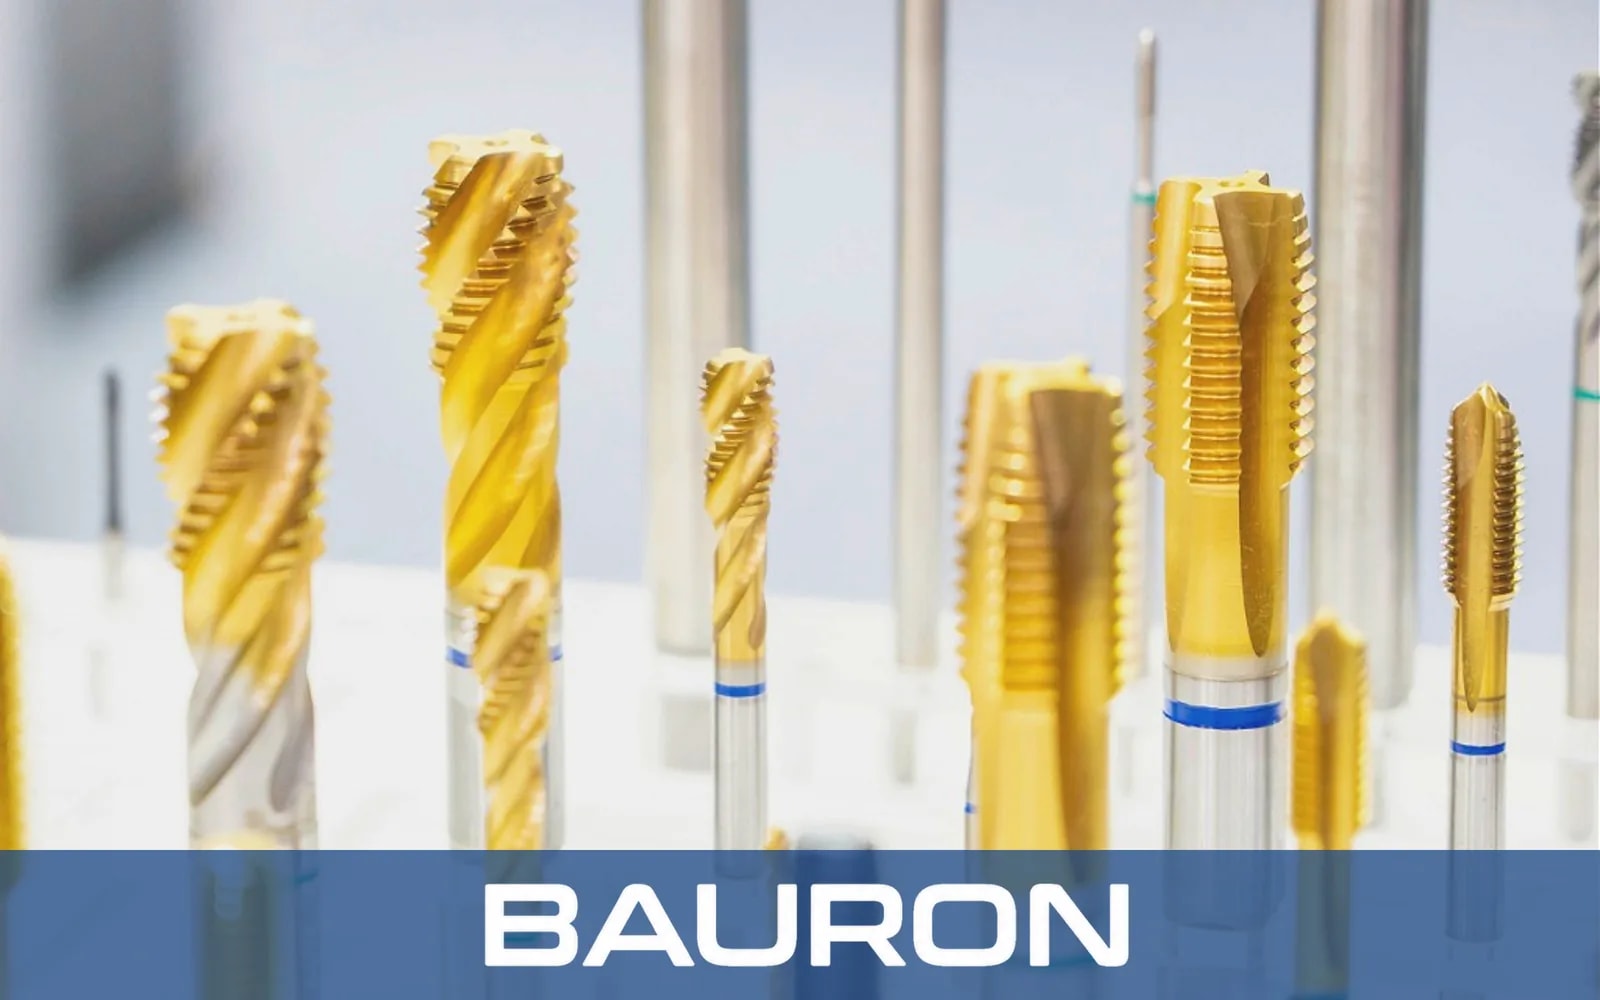
Spidsen leder spånerne ud på den modsatte side af et gennemgående hul og mindsker spånpakning i rillerne.
Flade riller bevarer mere kernemateriale end dybe spiralriller og forbedrer vridningsstivheden.
Kernens stivhed og spånstrømmen fremad understøtter effektiv maskinel gevindskæring under passende forhold.
Den vinklede spidsgeometri skærer materialet og leder samtidig spånerne frem foran værktøjet.
Flade riller giver adgang for egnet smøring eller kølemiddel nær skærezonen.
| Specifikation | Område / Detaljer |
|---|---|
| Diameterområde | #0 til 2"+; metrisk M1,6 til M50+ kan leveres |
| Anskæringsprofil | Mellemskærer-anskæring; 3 til 5 gevindgange som standard |
| Gevindprofiler | UNC, UNF, metrisk, NPT og profiler med specialstigning |
| Rillegeometri | Vinklet spiralspids med flade, lige riller |
| Skafttype | Standard-firkantmedbringer eller lige cylindrisk skaft |
| Tolerance | Præcisionsmuligheder i GH- og H-klasser |
| Materiale / Belægning | Bedst egnet til | Vigtigste fordel |
|---|---|---|
| HSS-E (kobolt) | Rustfrit stål, legeret stål og titan. | Varmhårdhed hjælper med at bevare skærekanten i seje, duktile materialer. |
| Fuldkarbid | Materialer med høj hårdhed og stabile produktionsopsætninger. | Stivhed og slidstyrke understøtter kontinuerlig maskinel gevindskæring, når opretningen er under kontrol. |
| TiN-/TiAlN-belægning | Automatiseret gevindskæring i gennemgående huller. | Øget overfladehårdhed og lavere friktion kan mindske skærevarme og påsvejsning. |
Kobolt-HSS-E kombinerer sejhed og varmhårdhed, fuldkarbid-gevindbor tilføjer stivhed og slidstyrke i stabile opsætninger, og TiN- eller TiAlN-belægninger kan sænke friktionen ved gevindskæring i produktionen.
Kører synkrone gevindskæringscyklusser til komponenter med gennemgående huller. I tynde emner med gennemgående huller samler kombinations-maskingevindbor en spiralspids-gevinddel og et pilotbor på samme værktøjskrop.
Holder spiralspids-gevindbor i aksiale revolvere eller revolvere med drevne værktøjer til gevindskæring i gennemgående huller.
Udfører gentagne gevindskæringsoperationer i produktion af metalvarer og komponenter i større volumen.
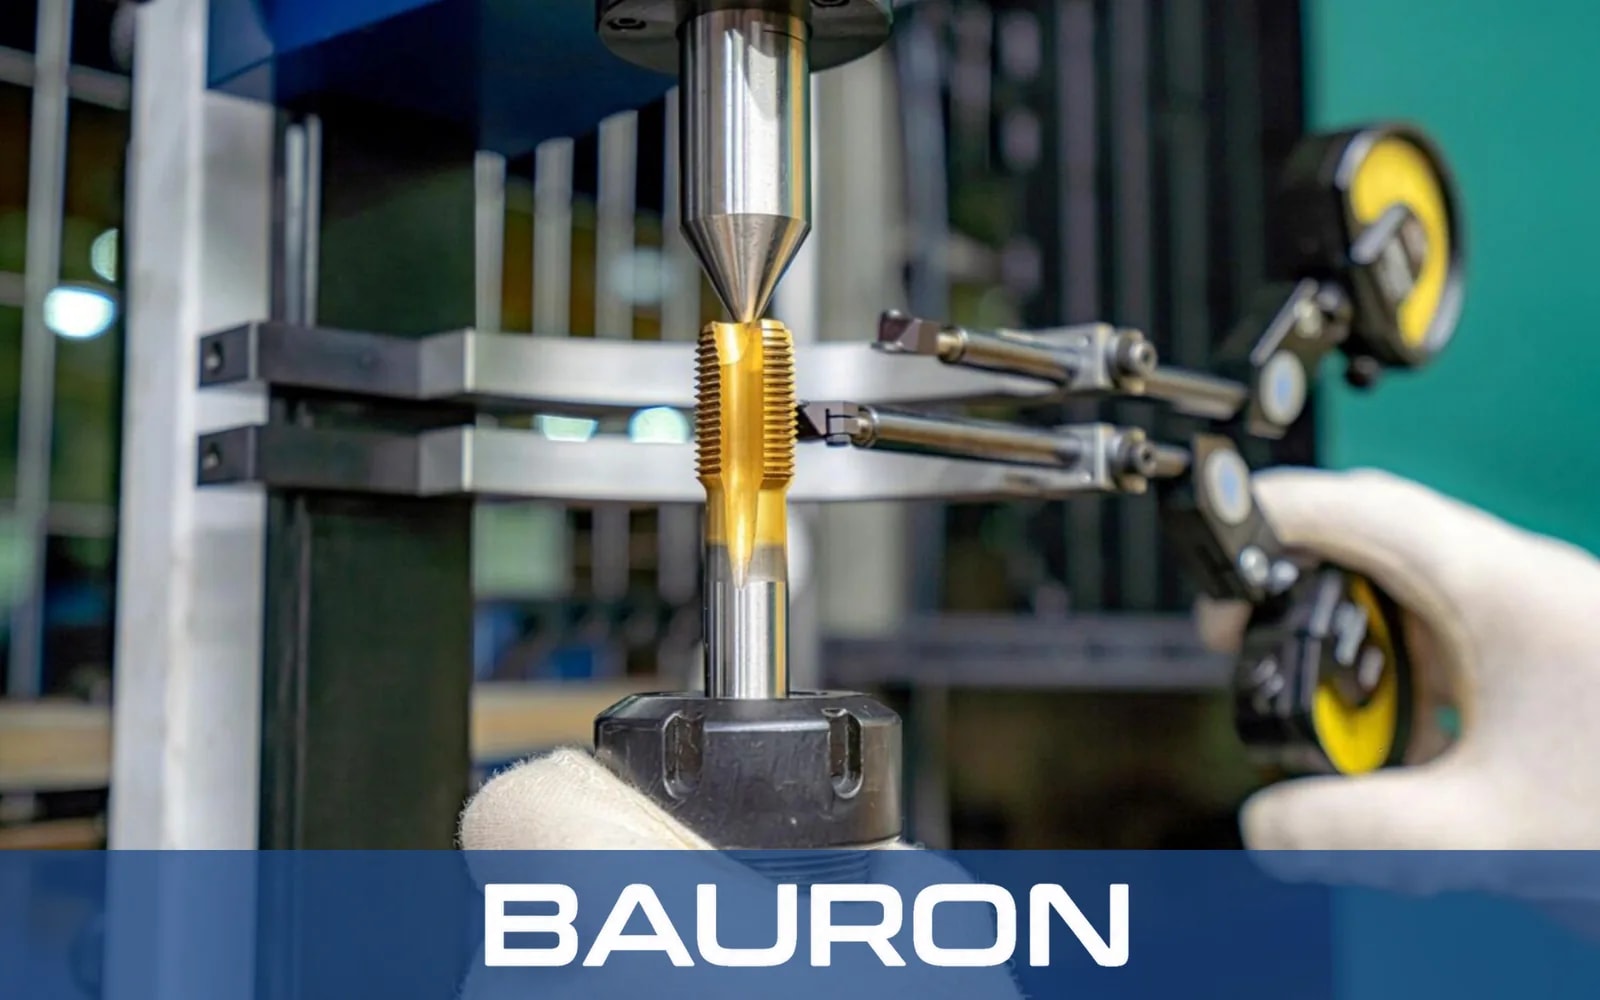
Skærer indvendige gevind i gennemgående huller og skubber spånerne gennem emnet, for eksempel i beslag og huse til bilindustrien.
Håndterer materialer som aluminium, blødt stål og rustfrit stål, der danner sammenhængende spåner. Hvor spånfri gevind foretrækkes, er formende gevindbor til aluminium og andre duktile legeringer et alternativ.
Kører i synkrone gevindskæringscyklusser på fræse- og drejecentre, typisk lige efter at kernehullet er boret med spiralbor, når tilspænding og spindelbevægelse er synkroniseret.
Sæt i tommestørrelser eller metriske størrelser dækker de almindelige gevindborstørrelser til gennemgående huller i produktionsopsætninger. Til nummerstørrelserne #0 til #12 fås små maskingevindbor også med spiralspidsgeometri.
Spiralspids-gevindbor skubber spånerne fremad og er primært beregnet til gennemgående huller. Spiralrille-gevindbor trækker spånerne mod indgangen og vælges ofte til blindhuller.
Det er generelt uegnet, fordi spåner, der føres fremad, kan samle sig i bunden af hullet. Brug et spiralrille-gevindbor eller et andet gevindbor til blindhuller, der er valgt efter materialet og den tilgængelige spånplads.
Et sæt i tommestørrelser eller metriske størrelser giver operatørerne et standardiseret udvalg af gevindbor til gennemgående huller og kan reducere værktøjsskift mellem opgaverne.
Betegnelsen (engelsk gun = gevær) henviser til den vinklede spidsgeometri, der skyder spånerne fremad gennem emnet foran skæreværktøjet.
Applikationsspecifikke muligheder kan omfatte ikke-standardiserede stigninger, spidsgeometri, forlængede skafter, kølemiddeltilførsel, substrater og belægninger som TiAlN eller TiCN.
Bauron Precision Tools tilbyder design- og engineering-support til valg af specialgevinddimensioner, spidsgeometri, skaftlængde, kølemiddeltilførsel, substrat og belægning. Del dimensionerne på de gennemgående huller, emnematerialet og cykluskravene til teknisk gennemgang.
Kontakt engineering