Spiralløft
De skrå riller leder sammenhængende spåner opad, mens gevindboret roterer og føres frem.
Drej modellen med musen eller én finger. Brug musehjulet eller en to-finger-bevægelse til kontrolleret zoom.
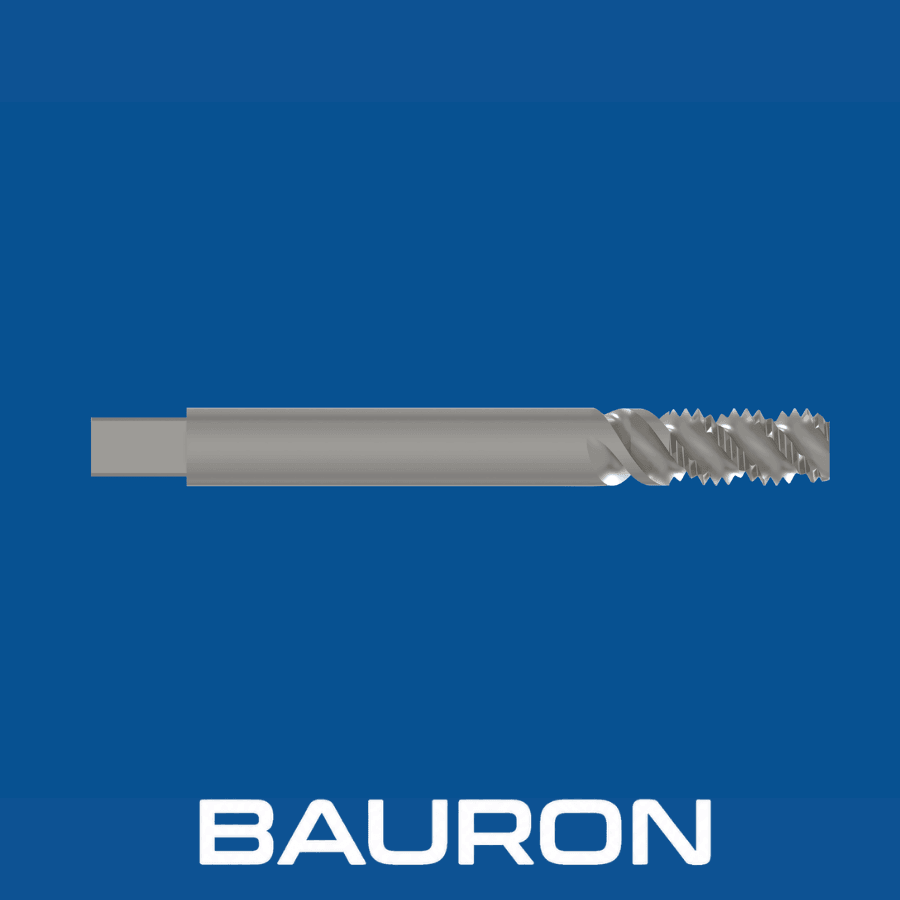
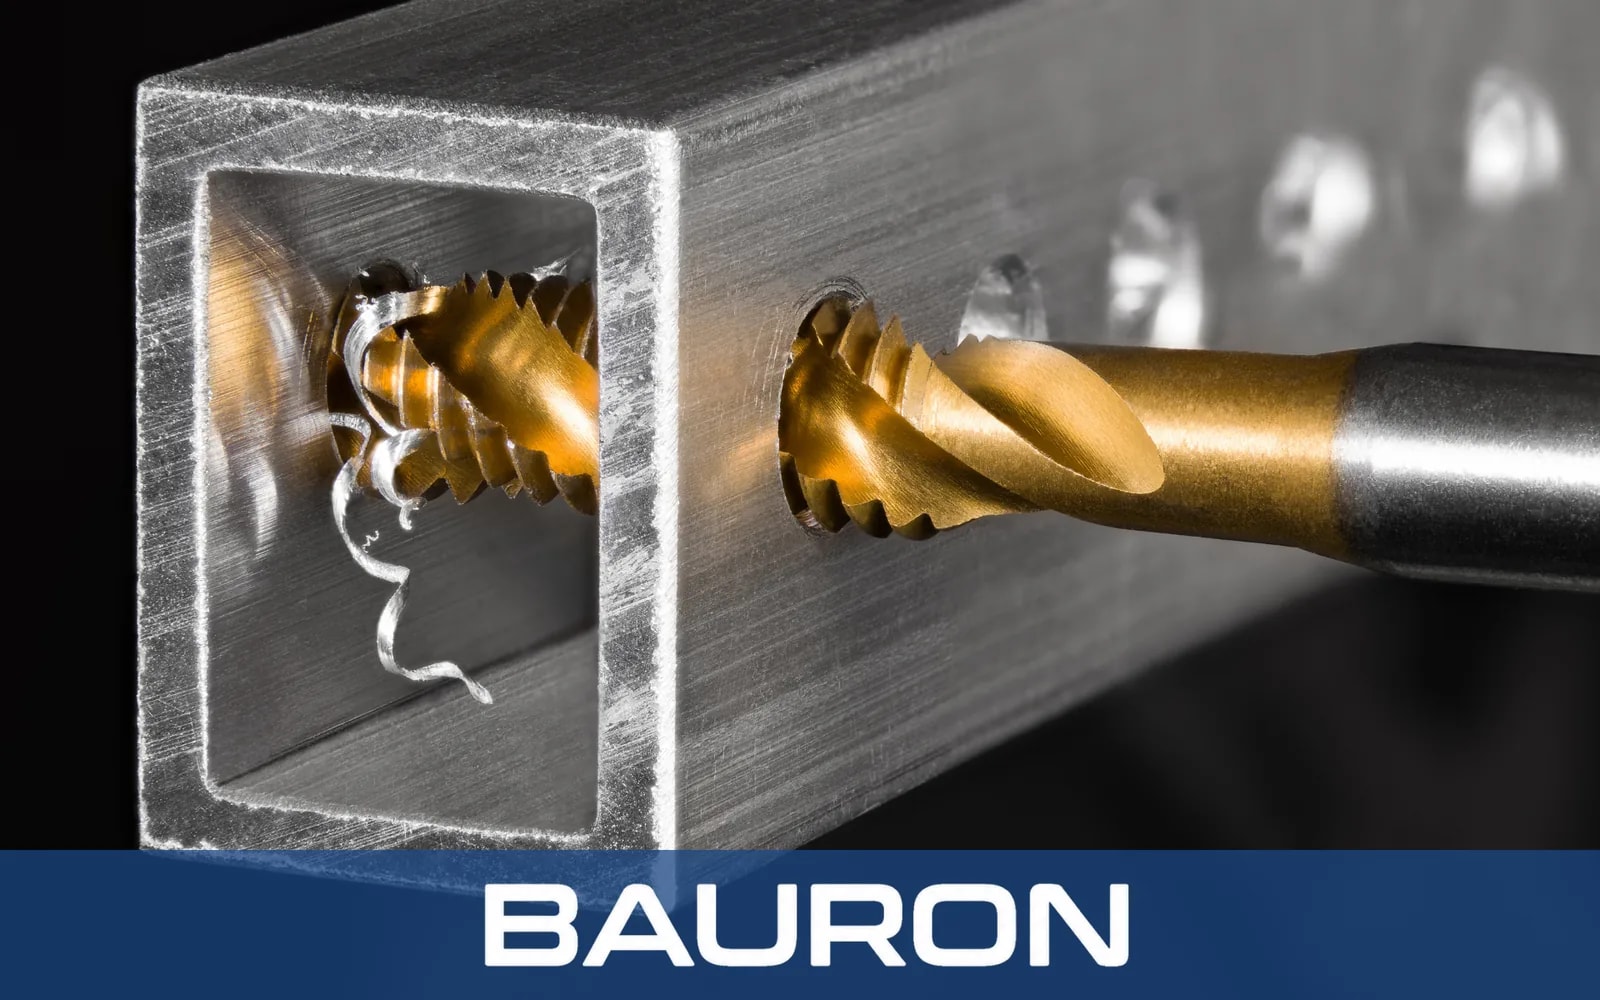
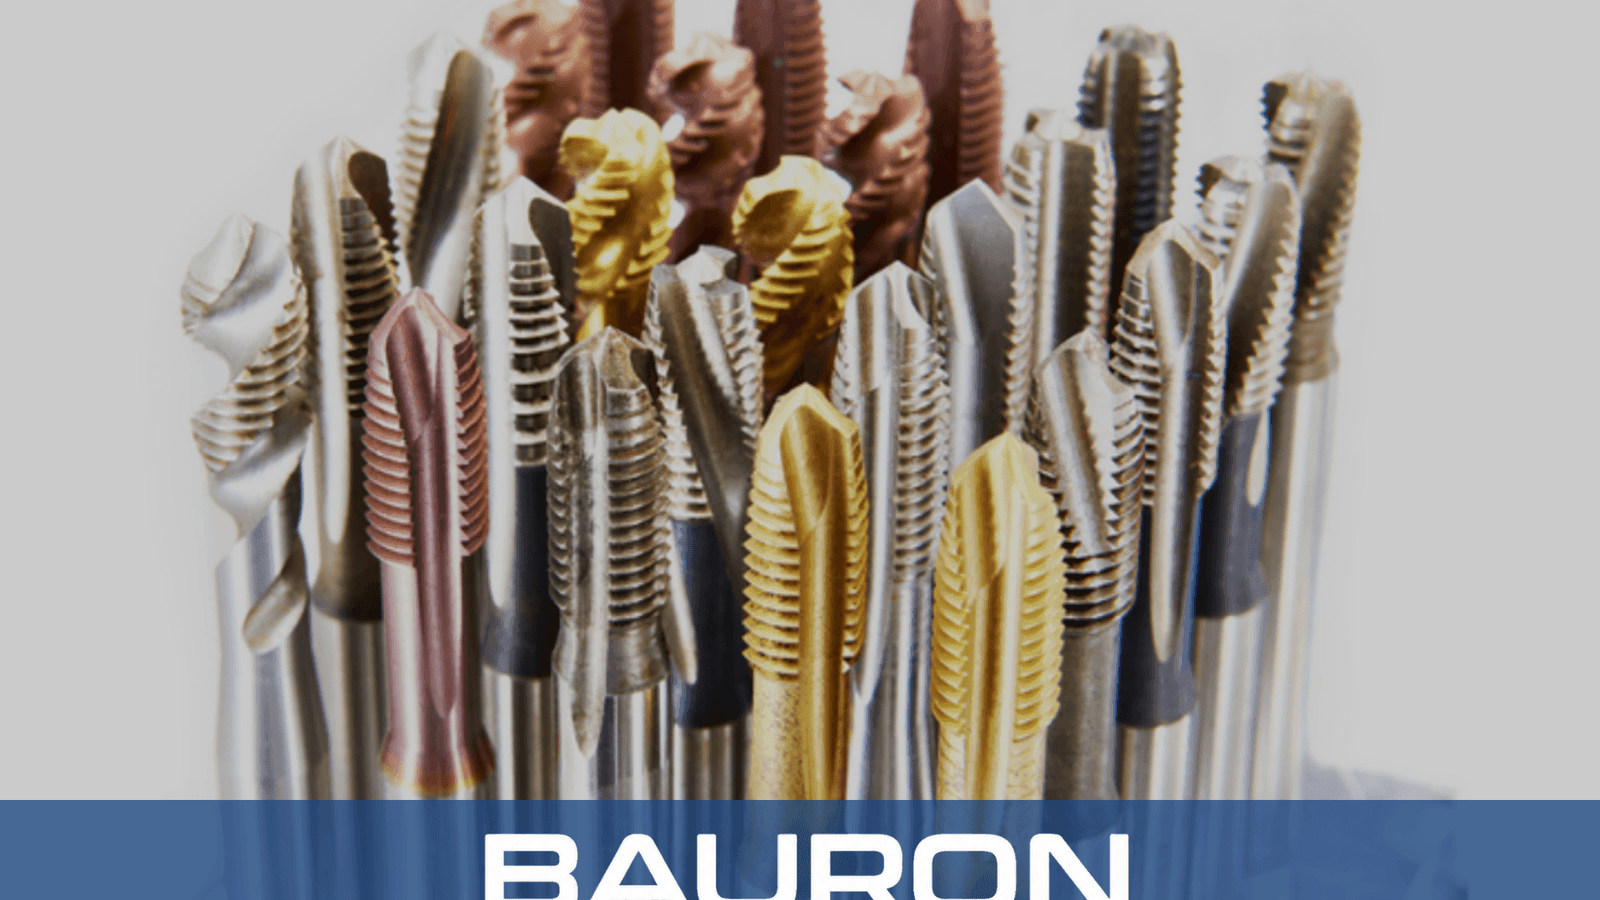
Spiralrille-gevindbor fra Bauron er gevindbor til indvendige gevind, der primært er konstrueret til blindhuller. De gennemgående spiralriller skærer materialet og transporterer spånerne tilbage mod hullets indgang i stedet for frem foran værktøjet og ned i hullet.
De skrå riller leder sammenhængende spåner opad, mens gevindboret roterer og føres frem.
Spånerne bevæger sig mod indgangen i stedet for at samle sig i bunden af blindhullet.
Spiralformede skærekanter skærer i duktile materialer, mens den indvendige gevindprofil dannes.
Når spånerne fjernes fra hullet, bevares pladsen under gevindboret, så gevinddybden kan kontrolleres.
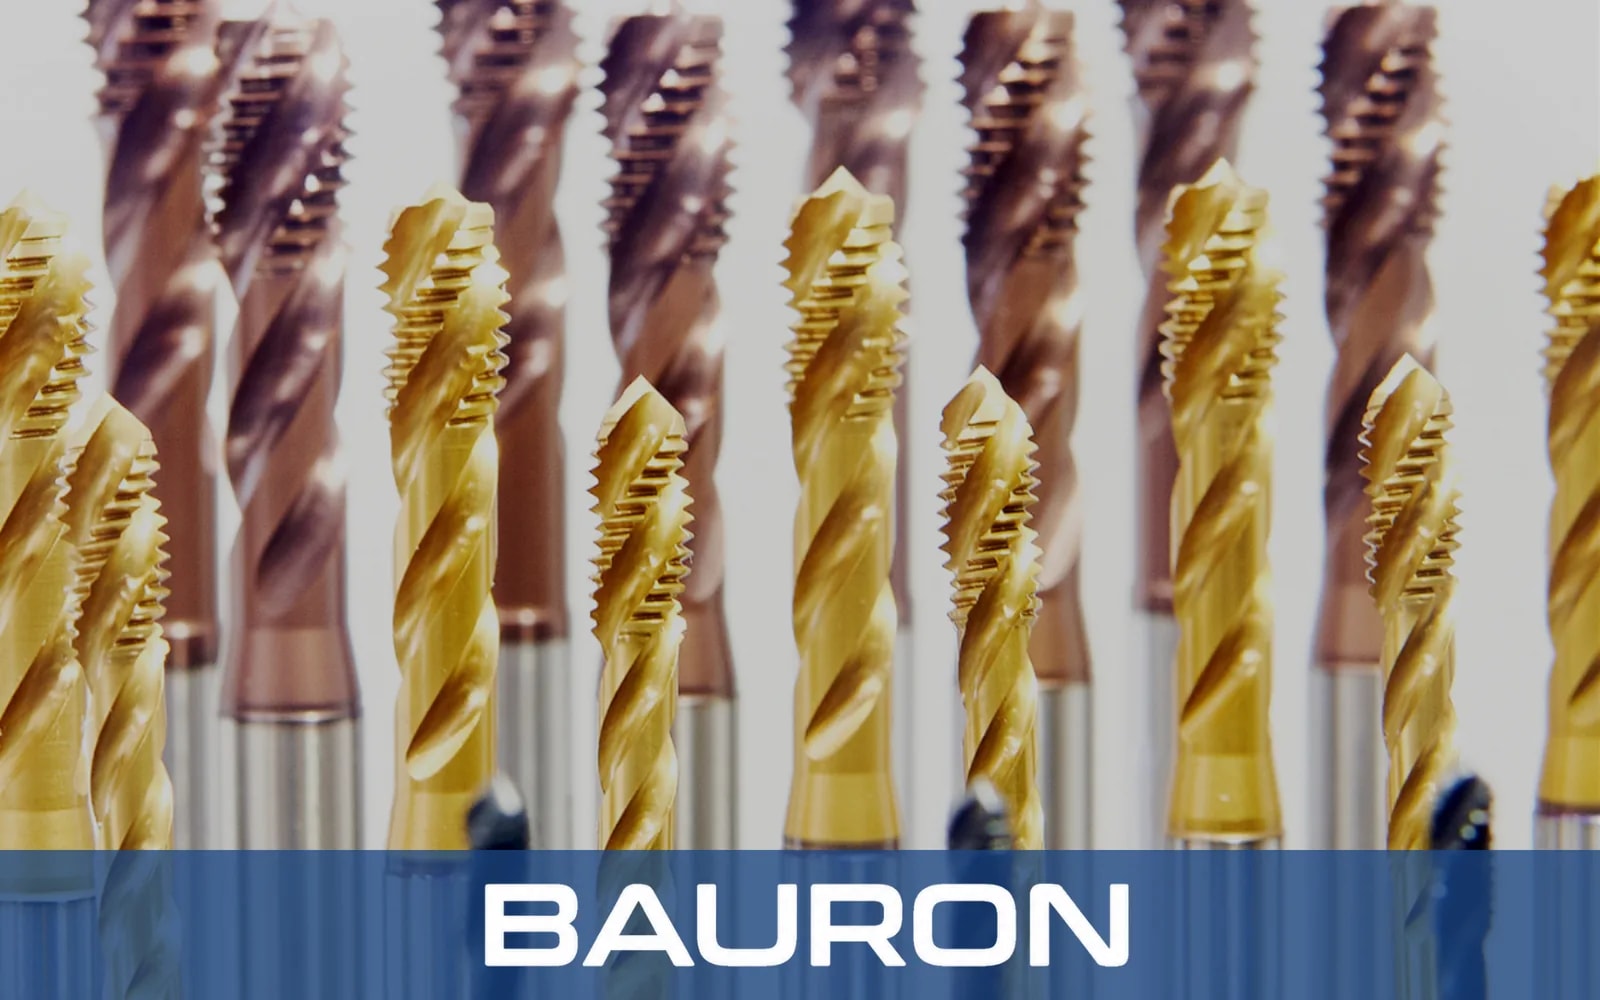
Spiralriller trækker spånerne ud af blindhuller og kan mindske sammenpresning i hullets bund.
Applikationsspecifikke spiralformer understøtter kontrollerede automatiserede gevindskæringscyklusser.
Spiralformede skærekanter kan give rene gevindoverflader, når geometri og skæreforhold passer til materialet.
Valget af spiralvinkel på tværs af et sæt spiralrille-gevindbor afbalancerer spåntransport, skærestyrke og rilleplads for hvert emnemateriale.
Modificerede bundskærer- og mellemskærer-anskæringer giver forskellig balance mellem styring ved starten og gevindrækkevidde i blindhuller.
| Specifikation | Område / Detaljer |
|---|---|
| Diameterområde | #0 til 2"+; metrisk M1,6 til M50+ kan leveres |
| Spiralvinkel | Fra 15° lav spiral til 45°+ høj spiral |
| Anskæringsprofil | Modificeret bundskærer-anskæring, 2 til 3 gevindgange; eller mellemskærer-anskæring, 3 til 5 gevindgange |
| Gevindprofiler | UNC, UNF, metrisk, NPT og profiler med specialstigning |
| Skafttype | Standard-firkantmedbringer eller lige cylindrisk skaft |
| Tolerance | Præcisionsmuligheder i GH- og H-klasser |
| Materiale / Belægning | Bedst egnet til | Vigtigste fordel |
|---|---|---|
| HSS-E (kobolt) | Rustfrit stål, legeret stål og titan. | Varmhårdhed hjælper med at bevare skærekanten i seje, duktile materialer. |
| Fuldkarbid | Materialer med høj hårdhed og stabile produktionsopsætninger. | Stivhed og slidstyrke understøtter maskinel gevindskæring ved høj hastighed, når opretningen er under kontrol. |
| TiAlN-/CrN-belægning | Rustfrit stål, udvalgte aluminiumsapplikationer og processer med tør eller begrænset smøring. | Lavere friktion kan mindske materialeopbygning, afhængigt af kompatibiliteten mellem belægning og emne. |
Kobolt-HSS-E kombinerer sejhed og varmhårdhed, fuldkarbid tilføjer stivhed og slidstyrke i stabile opsætninger, og TiAlN- eller CrN-belægninger kan sænke friktionen, når de er afstemt efter emnet. Inden for værktøjer og bearbejdning til luft- og rumfart er dette valg særlig vigtigt for blindhuller i titan og rustfrit stål.
Bruger synkrone gevindskæringscyklusser og kontrolleret spånafgang til gevind i blindhuller.
Monterer gevindbor i revolvere med drevne værktøjer eller aksiale revolvere for at skære gevind i blindhuller i drejede emner.
Giver gentagelig frem- og tilbagegående bevægelse i dedikeret produktionsudstyr.
Et spiralrille-gevindbor til blindhuller skærer indvendige gevind i huller, der ikke går igennem, og leder samtidig spånerne mod indgangen. Til nummerstørrelserne #0 til #12 overfører et maskinskrue-gevindbor med spiralriller samme spånretning til små blindhuller.
Håndterer materialer som rustfrit stål, aluminium og konstruktionsstål, der kan danne sammenhængende spåner. I tilstrækkeligt duktile kvaliteter er gevindformere et spånfrit alternativ.
Geometri tilpasset applikationen kan passere tværhuller eller kilenoter i blindhuller med mindre spånophobning.
Integreres i synkrone gevindskæringscyklusser, hvor hastighed, tilspænding, kølemiddel og retningsskift styres.
Vælg spiralrillegeometri til blindhuller, fordi den trækker spånerne mod indgangen. Spiralspids-gevindbor skubber spånerne fremad og er generelt beregnet til gennemgående huller.
Høje spiralvinkler omkring 40° til 45° kan hjælpe med at få lange spåner ud af blødere, duktile materialer. Lavere vinkler omkring 15° til 30° giver en stærkere skærekant til sejere materialer. Bekræft valget i forhold til den konkrete legering og proces.
Manuel brug er mulig i nogle tilfælde, men generelt mindre egnet end maskinstyring, fordi de dybe riller reducerer kernetværsnittet, og manuel opretning kan give sidebelastning.
Mulige årsager er utilstrækkelig rillekapacitet, en uegnet spiralvinkel, utilstrækkelig smøring eller kølemiddeltilførsel, et for lille kernehul, for stor dybde eller spånophobning.
Applikationsspecifikke muligheder for disse specialgevindbor kan omfatte spiralvinkler, stigninger, anskæringer, kanaler til indvendig køling, skaftdimensioner, substrater og belægninger.
Bauron tilbyder design- og engineering-support til specialskæreværktøjer, herunder valg af gevindgeometri, spiralvinkel, rillekapacitet, kølemiddeltilførsel, substrat og belægning. Del blindhullets dimensioner, emnematerialet og cykluskravene til teknisk gennemgang.
Kontakt engineering