Følger efter i rækkefølge
Værktøjet føres ind i et blindhul, hvor der allerede er skåret gevind med en forskærer eller mellemskærer.
Drej modellen med musen eller én finger. Brug musehjulet eller en to-finger-bevægelse til kontrolleret zoom.
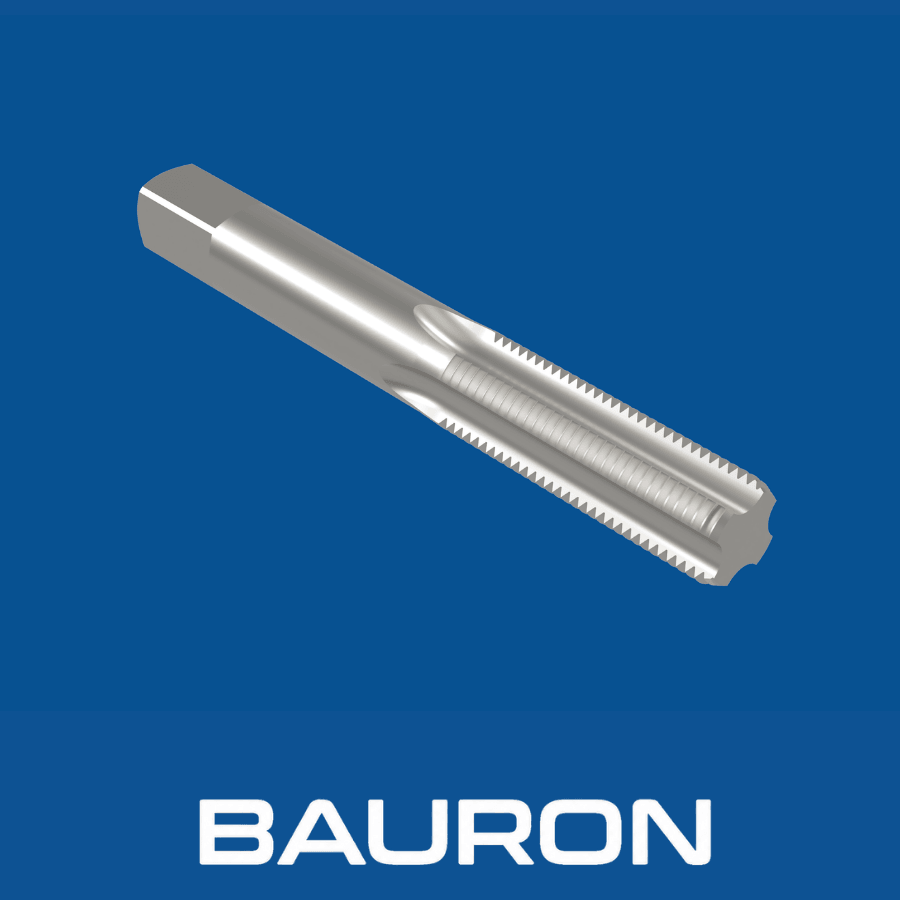
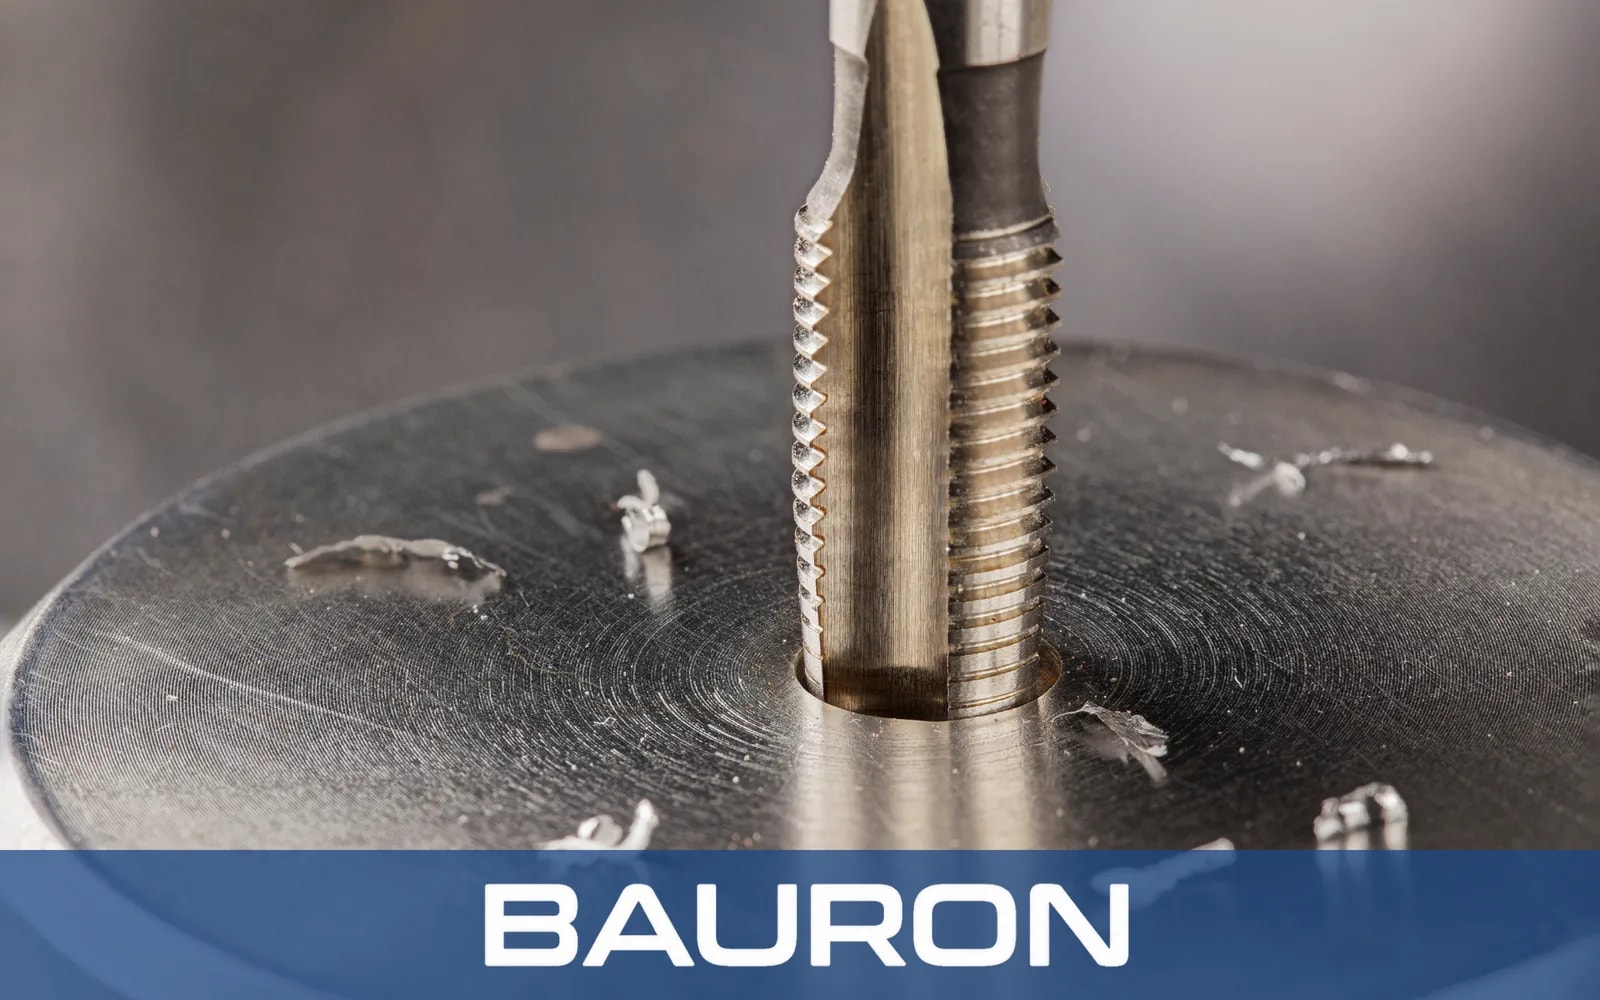
Bundskærere fra Bauron er færdigskærende gevindbor til gevindskæring i blindhuller. Den korte anskæring, typisk 1 til 2 gevindgange, følger et gevind, der er startet med en forskærer eller mellemskærer, og fører den fulde gevindprofil tættere på bunden af blindhullet.
Værktøjet føres ind i et blindhul, hvor der allerede er skåret gevind med en forskærer eller mellemskærer.
Den korte anskæring går i indgreb med det resterende materiale uden gevind nær bunden af hullet.
Tænder i fuld størrelse bag anskæringen danner gevindtoppe og -bunde tæt på den tilgængelige huldybde.
Den valgte rillegeometri giver plads til at håndtere de resterende spåner i blindhullet.
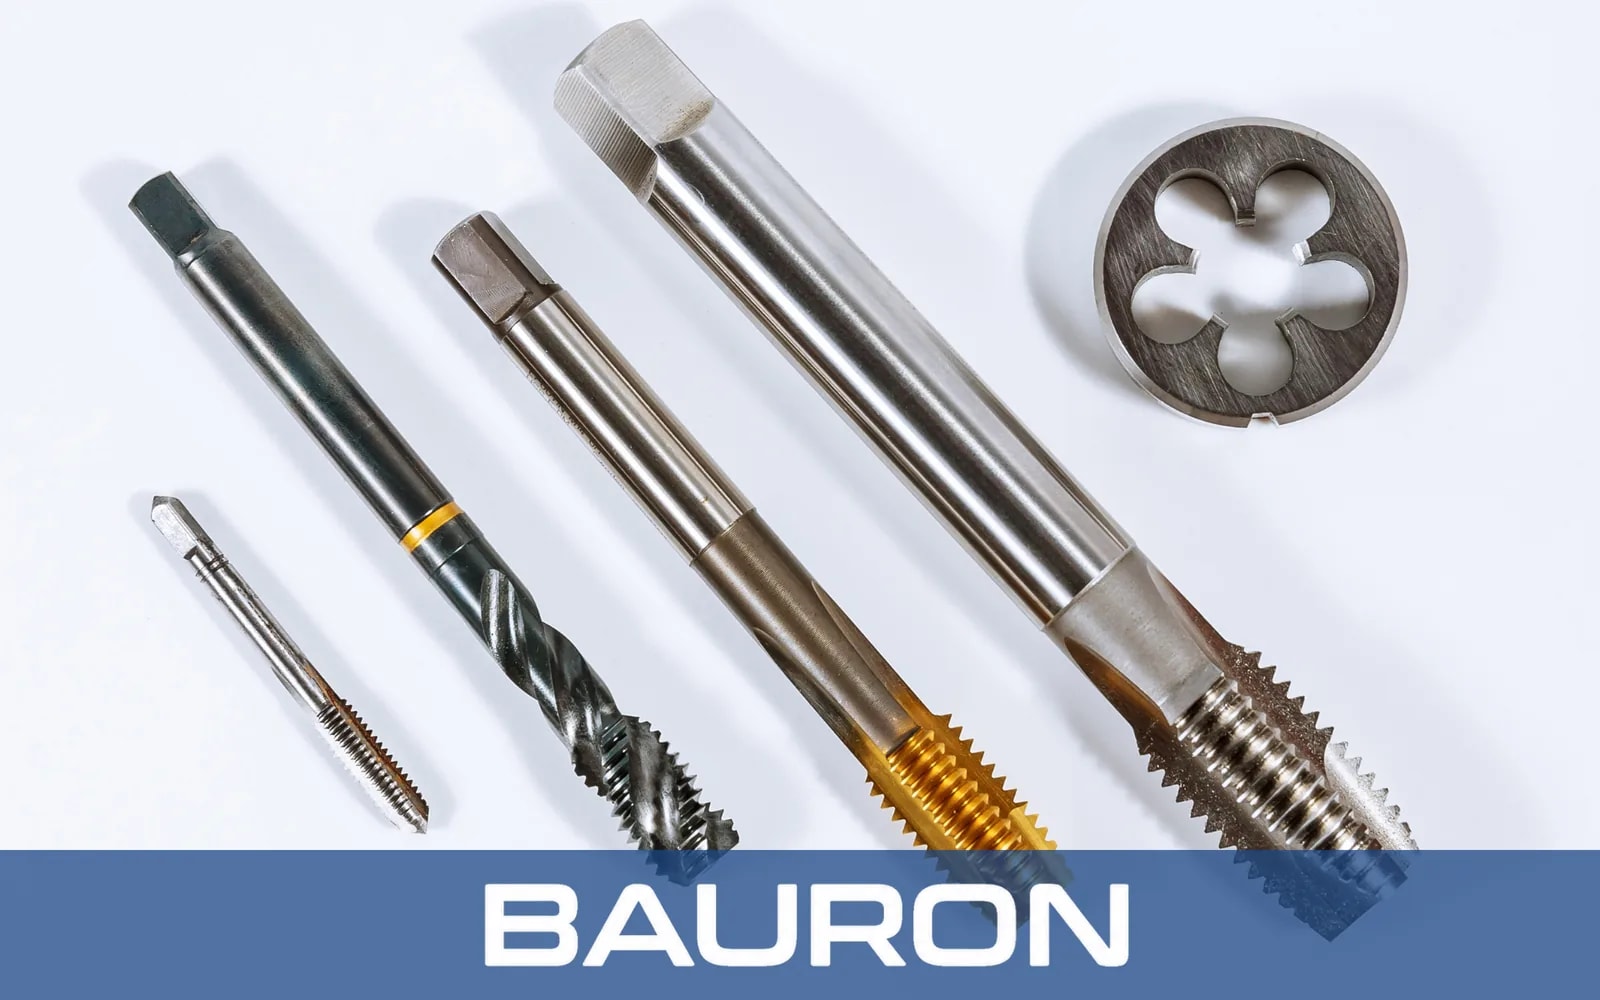
Den korte anskæring efterlader mindre ufuldstændigt gevind nær bunden af blindhullet end mellemskærere og forskærere.
En anskæring på en til to gevindgange gør det muligt at skære tæt på den tilgængelige huldybde.
Slebet skærgeometri understøtter rene indvendige gevind, når den afstemmes efter den krævede pasning og proces.
Kernen giver vridningsstivhed, men dybdekontrol er stadig nødvendig for at undgå kontakt med hullets bund.
Bundskærere kan kombineres med tilsvarende forskærere og mellemskærere i et bundskæresæt til et komplet manuelt gevindskæringsforløb.
| Specifikation | Område / Detaljer |
|---|---|
| Diameterområde | #0 til 2"+; metrisk M1,6 til M50+ kan leveres |
| Anskæringsprofil | 1 til 2 koniske anskæringsgange; bundskærer-anskæring |
| Gevindprofiler | UNC, UNF, metrisk, NPT og specialgevind |
| Rillegeometri | Lige riller, spiralriller eller modificeret bundskærergeometri |
| Skafttype | Standard-firkantmedbringer eller lige cylindrisk skaft |
| Tolerance | Præcisionsmuligheder i GH- og H-klasser |
| Materiale / Belægning | Bedst egnet til | Vigtigste fordel |
|---|---|---|
| HSS (højhastighedsstål) | Blødt stål, messing og aluminium. | Sejhed hjælper med at modstå udbrækninger under det højere drejningsmoment ved en kort anskæring. |
| Kobolt (HSS-Co) | Rustfrit stål, titan og hårde legeringer. | Forbedret varmhårdhed hjælper skærekanten med at holde under friktion og forhøjede temperaturer. |
| TiAlN-/TiCN-belægning | Industriel produktion i større volumen. | Lavere friktion kan hjælpe med at mindske påsvejsning ved skæring i trange blindhuller. |
HSS giver sejhed til almindelige materialer, kobolt forbedrer varmhårdheden i krævende legeringer, og TiAlN- eller TiCN-belægninger kan mindske friktion og påsvejsning i produktionen.
Kører gevindskæreværktøjer i synkrone gevindskæringscyklusser med kontrolleret dybde for at færdigskære gevind i blindhuller.
Holder gevindboret i revolveren eller pinoldokken til aksial gevindskæring i blindhuller.
Giver det sidste manuelt styrede gennemløb i et traditionelt forløb med flere gevindbor, ofte med et håndgevindbor med lige riller med bundskærer-anskæring.
Fører brugbare indvendige gevind tæt på bunden af huller, der ikke går igennem.
Færdigskærer blinde bolthuller og indvendige kanaler, hvor der kræves kontrolleret gevinddybde.
Forbereder blinde indvendige porte, der kræver et stort gevindindgreb for befæstelseselementer, som i hydraulik- og kraftværksudstyr til energisektoren.
Følger efter kerneboret og startgevindboret i en kontrolleret blindhulsproces.
Det er generelt uegnet, fordi anskæringen på 1 til 2 gevindgange koncentrerer startbelastningen og kun giver begrænset styring. Start med en forskærer eller mellemskærer, medmindre værktøj og proces er specielt konstrueret til andet.
Et typisk forløb bruger et kernebor i korrekt størrelse, en forskærer eller mellemskærer til at etablere gevindet og en bundskærer til at føre fuldt udformede gevind tættere på hullets bund.
Sørg for nøjagtig kontrol af huldybde og gevinddybde, giv plads til spånerne, brug en egnet skærevæske, fjern spåner efter behov, og pres ikke gevindboret mod hullets bund.
Spiralriller trækker spånerne mod hullets indgang og vælges ofte til blindhuller i langspånende materialer. Lige riller holder spånerne i rillerne og kan kræve hyppigere rensning.
Ligesom vores øvrige specialgevindbor kan applikationsspecifikke bundskærere udføres med specialstigninger, særlige anskæringer, rillegeometri, skaftdimensioner, kølemiddeltilførsel og belægninger.
Bauron Tools tilbyder design- og engineering-support til specialgevindgeometrier, anskæringer, rilleformer, skaftkonfigurationer og applikationsspecifikke belægninger. Del blindhullets dybde, emnematerialet og procesbetingelserne til teknisk gennemgang.
Kontakt engineering