Alt ved en CNC-maskine afhænger i sidste ende af kvaliteten af det værktøj, der bruges. Uanset hvor godt bearbejdningscentret er, vil et værktøj, der ikke passer til opgaven eller bruges forkert, vibrere, efterlade en dårlig kant eller bore et for stort hul. Derfor er teknologien og processerne bag fremstillingen af skæreværktøjer et af de hurtigst voksende områder i fremstillingsindustrien.
CNC-skæreværktøjer som pinnefræsere, gevindbor, rivaler og bor fjerner materiale styret af digitale computerprogrammer. Vejen fra et materiale som metal til en brugbar komponent er blevet markant kortere takket være mange teknologiske forbedringer, fra værktøjsmaterialer og værktøjsdesign til de belægninger, der påføres slebne værktøjer.
At holde sig opdateret om disse fremskridt er blevet et krav for alle i bearbejdningsbranchen, herunder ingeniører, indkøbere og ejere af maskinværksteder. De rigtige præcisionsskæreværktøjer giver mere fortjeneste med hurtigere cyklusser og længere værktøjslevetid. Dårlige valg får marginerne til langsomt at forsvinde med hver opgave.
I denne artikel gennemgår vi de nyeste tendenser inden for værktøjer til CNC-bearbejdning. Det omfatter avancerede materialer og belægninger, de primære værktøjstyper, CNC-værktøjer efter industristandard, design af dine egne specialværktøjer, og hvordan værktøjsvalget adskiller sig ved produktion i store og små serier.
Fremskridt inden for værktøjsmaterialer og belægninger
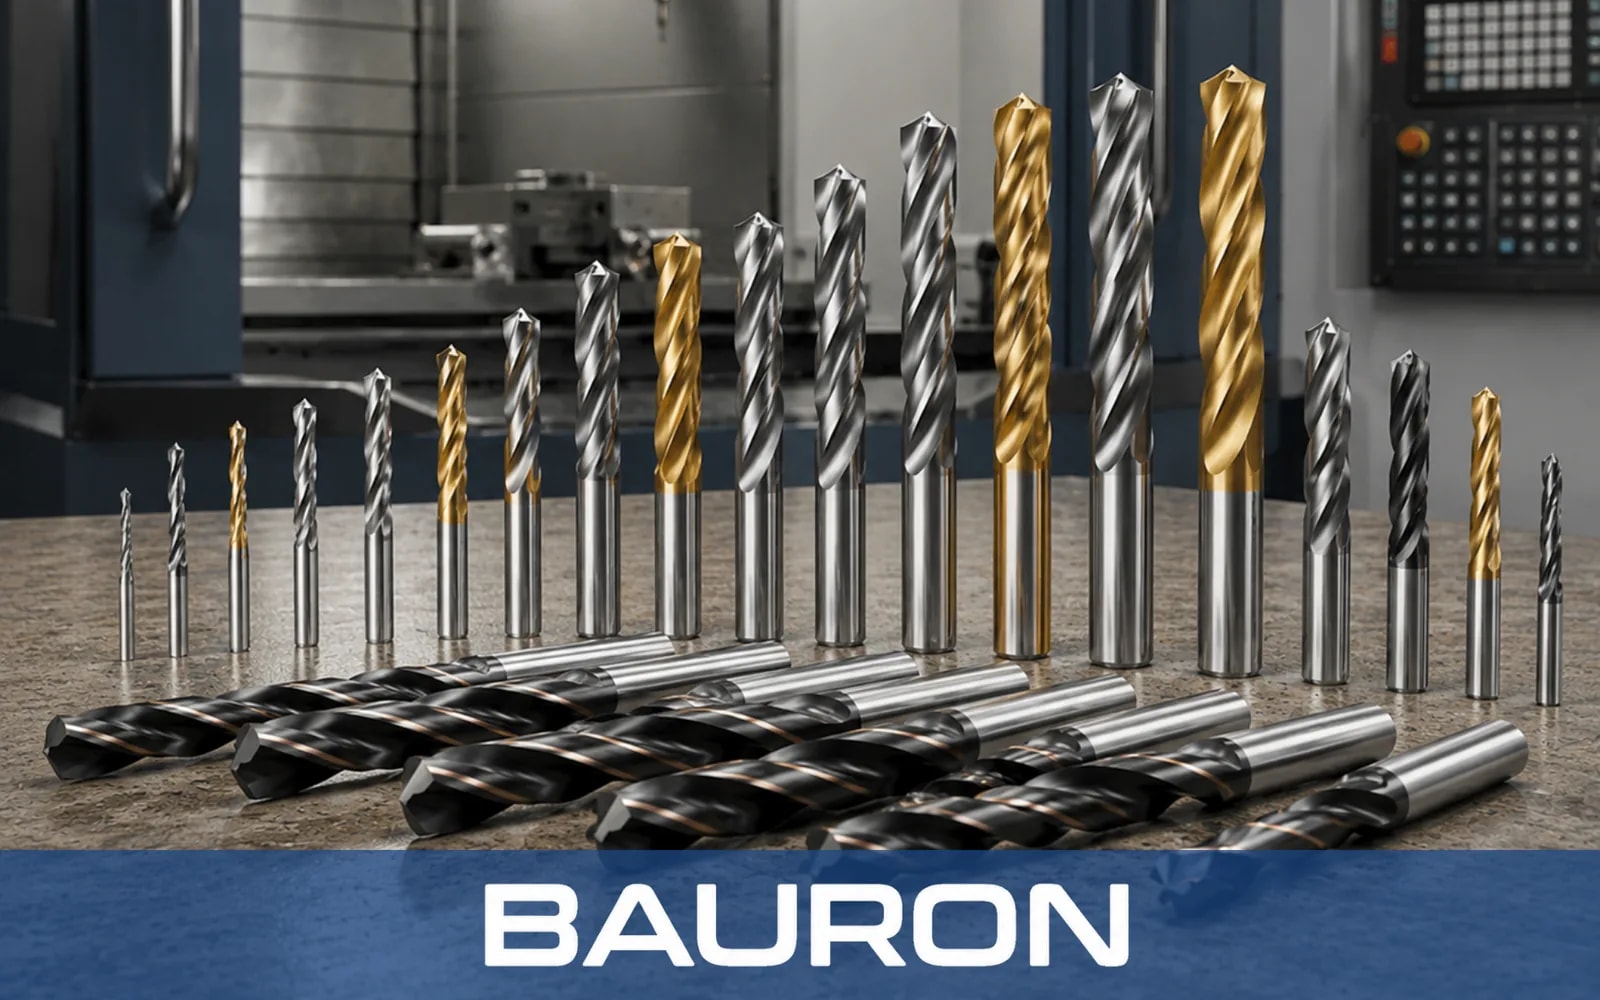
De største fremskridt inden for CNC-skæreværktøjer begynder med det, værktøjet er lavet af. Substrat og belægning afgør tilsammen, hvor hurtigt et værktøj kan køre, hvor meget varme det kan tåle, og hvor længe det holder.
Fuldkarbid
Fuldkarbid er i dag standardsubstratet til højtydende præcisionsskæreværktøjer. Det er langt hårdere og stivere end hurtigstål, så det holder en skarp skærekant ved højere skærehastigheder og bøjer mindre ud under belastning. Mindre udbøjning betyder mere præcise huller, mere plane bunde og snævrere tolerancer.
Moderne finkornede og ultrafinkornede karbidkvaliteter tilføjer sejhed til hårdheden. Det gør karbid i stand til at klare afbrudte snit og hårde materialer, der tidligere gav udbrud i ældre kvaliteter.
HSS-Co (koboltlegeret hurtigstål)
Koboltlegeret hurtigstål har stadig sin berettigelse. Det er sejere end karbid og mere tilgivende på mindre stive maskiner, ved manuelle opspændinger og på ældre udstyr. Det er også mere økonomisk til mange bore- og gevindskæringsopgaver.
Især til gevindbor og lange bor er HSS-Co fortsat et stærkt valg, når risikoen for brud betyder mere end maksimal hastighed.
Belægninger
Det er inden for belægninger, at meget af den seneste udvikling er sket. Tynde PVD-lag som titannitrid (TiN), titanaluminiumnitrid (TiAlN) og aluminiumchromnitrid (AlCrN) øger overfladehårdheden og reducerer friktionen. Aluminiumrige belægninger danner et beskyttende oxidlag ved høje temperaturer, og derfor egner de sig til tør bearbejdning og højhastighedsbearbejdning af stål.
Ved aluminium og ikke-jernholdige metaller flytter fokus sig fra varmebestandighed til at forhindre opbygget skærekant. Polerede og ubelagte overflader eller overflader med diamantlignende kulstof (DLC) hjælper spånerne med at glide rent af. Vores guide til belægninger til pinnefræsere sammenligner mulighederne mere detaljeret.
Den praktiske lære er enkel: Der findes ikke én bedste belægning. De bedste værktøjer til CNC-bearbejdning matcher substrat og belægning til emnematerialet og bearbejdningsstrategien.
De fire centrale familier af CNC-skæreværktøjer
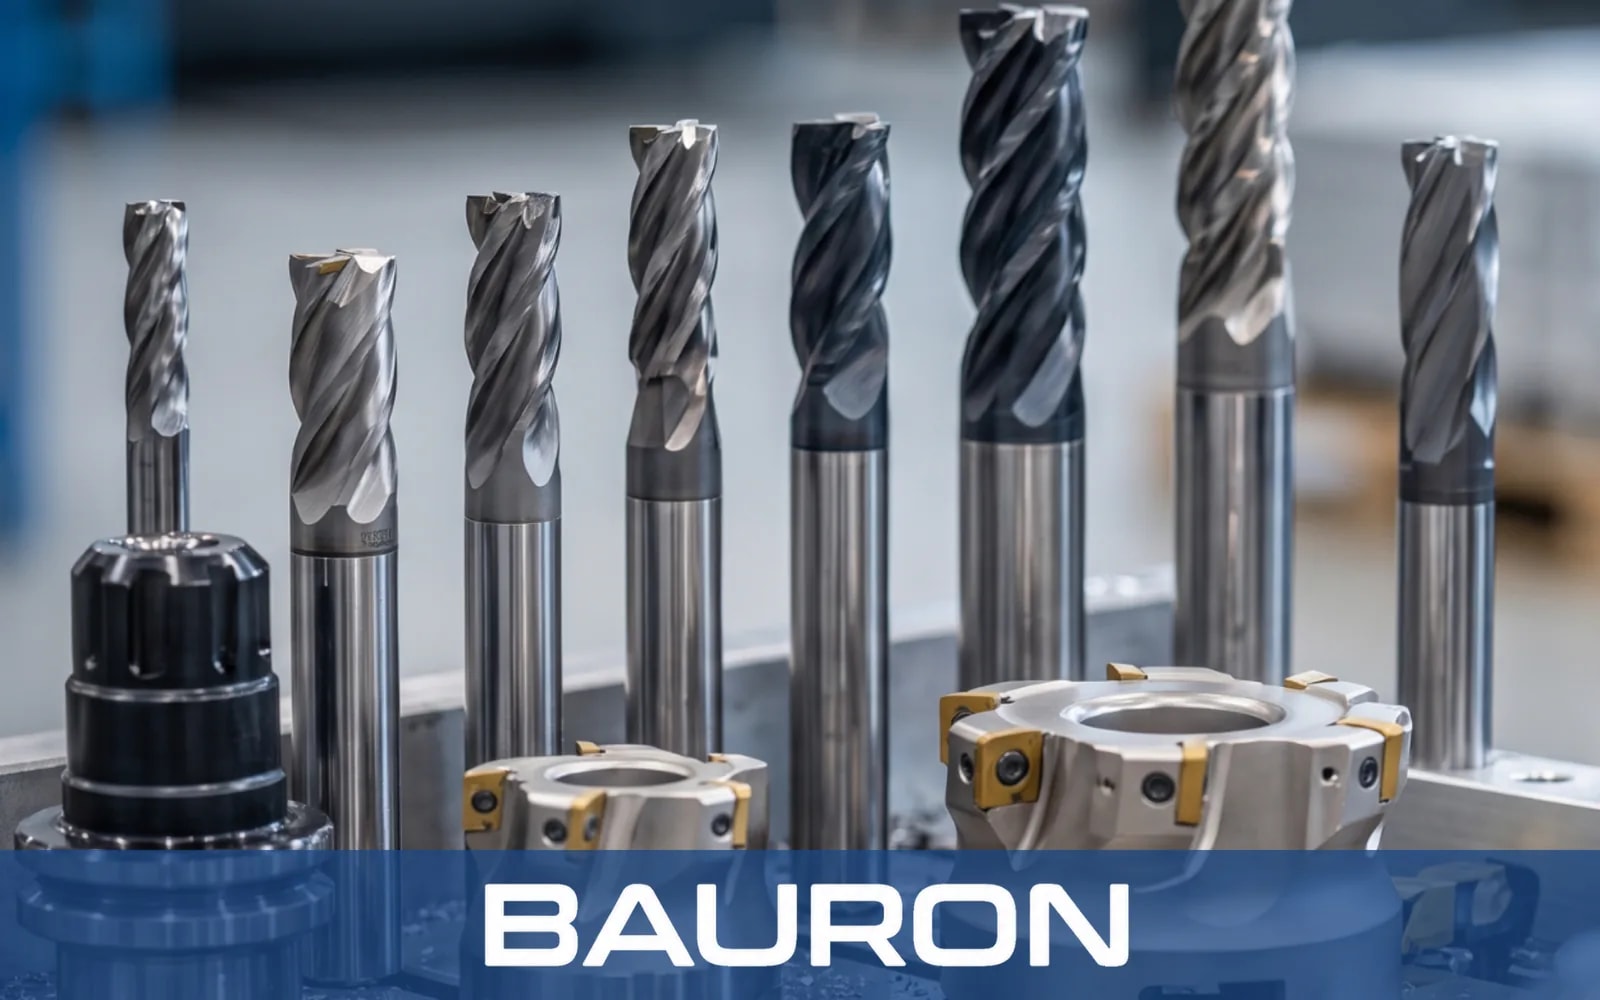
Den meste CNC-bearbejdning handler om tre opgaver: at lave huller, fjerne materiale og skære gevind. Fire værktøjsfamilier dækker dem.
Bor: hurtigere og dybere huller
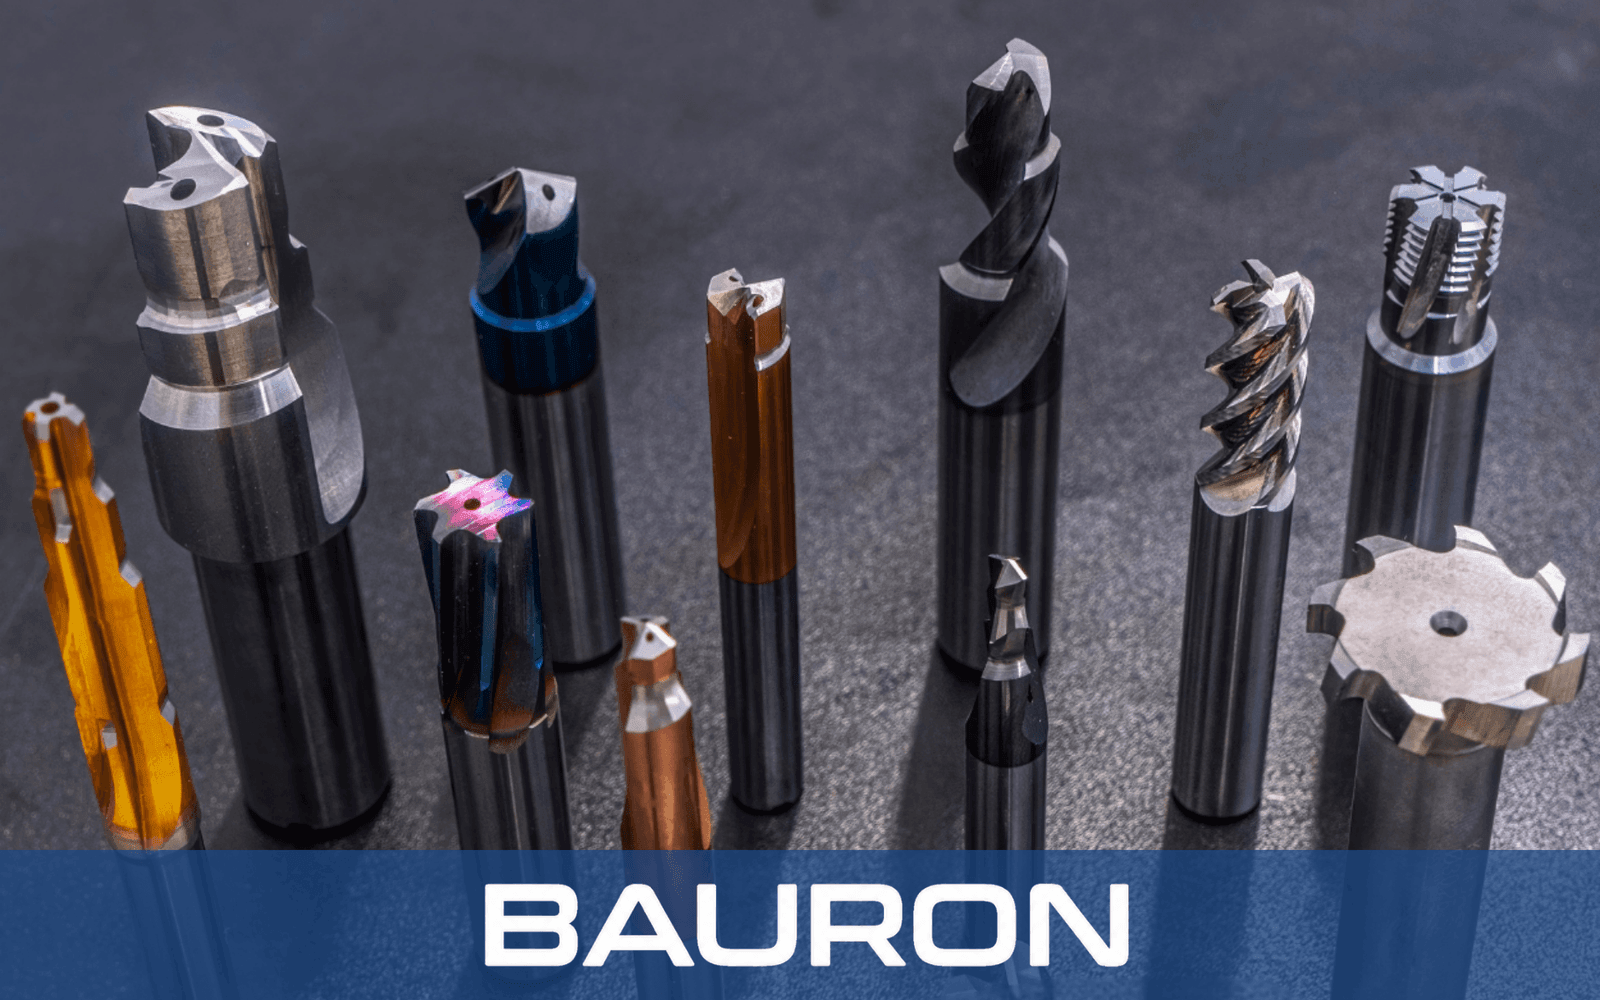
Boring er ofte den hyppigste operation på et emne, så selv små forbedringer løber hurtigt op. Moderne borprogrammer rækker langt ud over spiralboret. De omfatter punktbor og centerbor, trinbor, mikrobor, plansænkere, dybhulsbor og enlippebor.
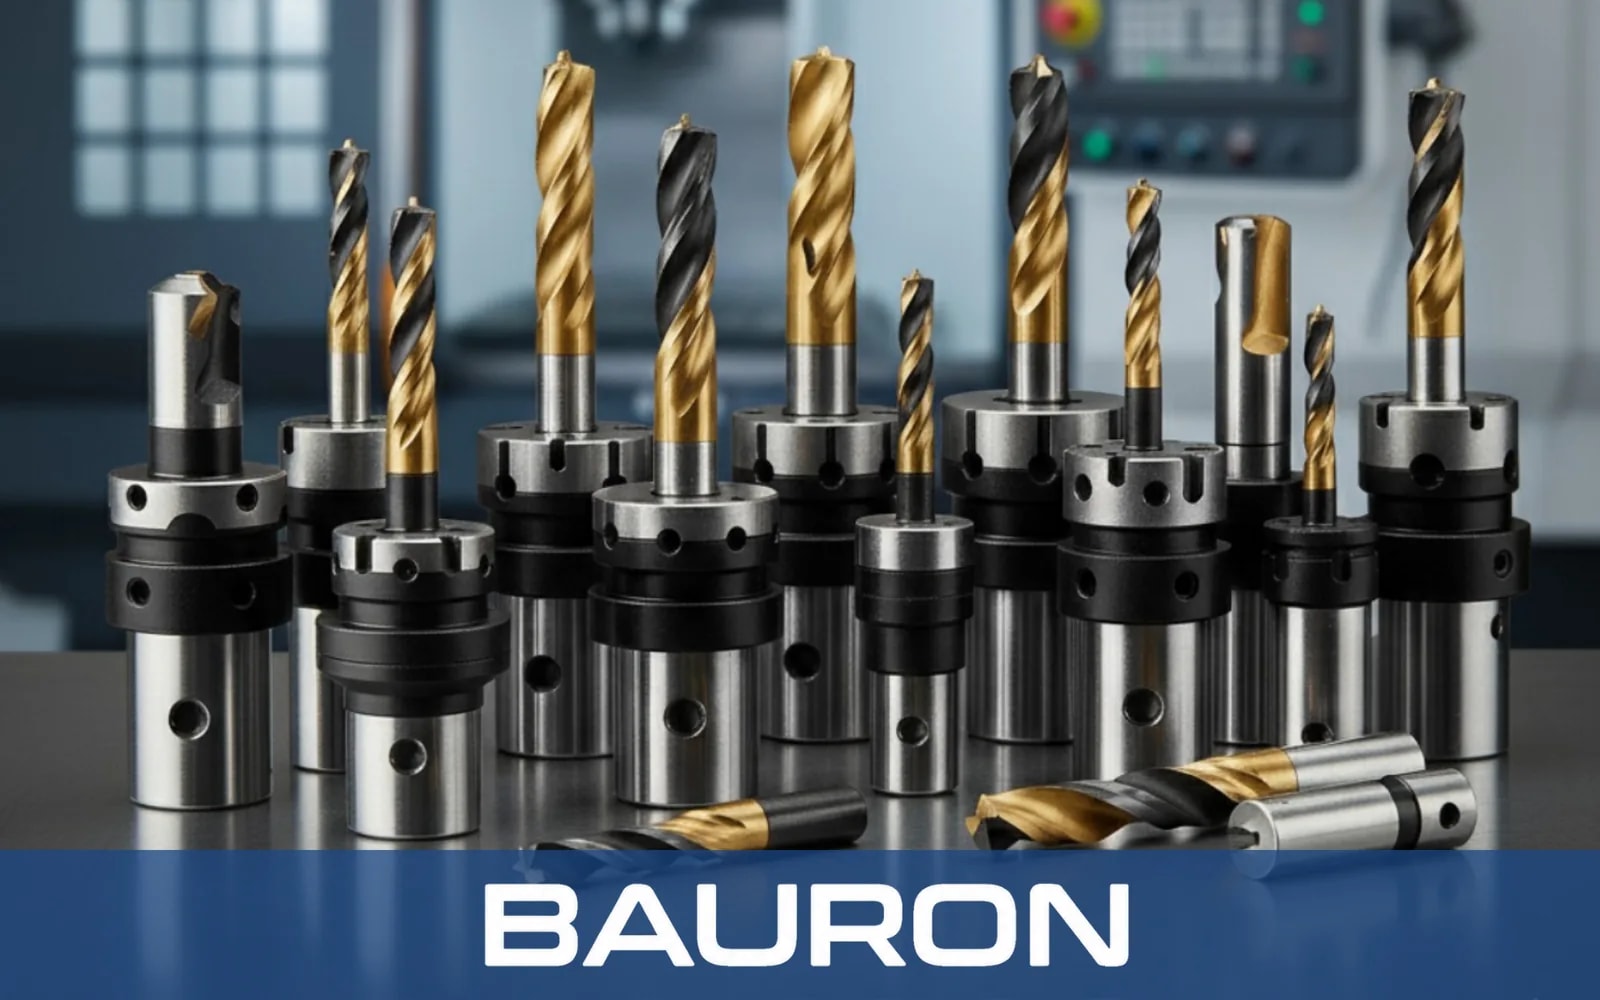
Det mest markante fremskridt er indvendig køling. Kølemiddel, der føres gennem borkroppen, skyller spånerne op fra bunden af hullet og køler skærekanten. Baurons program af bor i fuldkarbid og HSS-Co omfatter mere end 25 bortyper, herunder udførelser med indvendig køling til dybhulsboring fra 8xD til 30xD.
Pinnefræsere: flere geometrier til alle materialer
Pinnefræsere former profiler, lommer, noter og 3D-flader. Dagens program omfatter pinnefræsere med skarpe hjørner, kuglefræsere, hjørneradiusfræsere, spånbryderfræsere, koniske kuglefræsere og formfræsere samt svalehalefræsere, kilfræsere og fasefræsere.
Rilleantallet er et af de vigtigste valg. Udførelser med to og tre riller giver større spånrum, hvilket passer til aluminium og ikke-jernholdige metaller. Flere riller, op til 12, giver større styrke og bedre overfladefinish i hærdet og forhærdet stål. Spånbrydergeometrier deler lange spåner, så skrubbearbejdningen kan køre hårdere.
Rivaler: boringer, der passer første gang
Når et boret hul ikke er nøjagtigt nok, bringer en rival det på mål. Maskin- og patronrivaler, udførelser med lige riller og spiralriller samt førings-, trin-, skal- og keglerivaler og justerbare rivaler løser hver især et forskelligt boringsproblem.
Til præcisionspasninger som styrestifter og lejesæder er en boringsnøjagtighed på H7 det almindelige mål. Baurons rivaler i HSS, HSS-Co og fuldkarbid kan opnå H7, og specialdiametre og toleranceklasser fås på forespørgsel.
Gevindbor: pålidelig præcisionsgevindskæring
Et knækket gevindbor kan gøre et næsten færdigt emne til kassation, så gevindborets design er vigtigt. Spiralspids-gevindbor skubber spånerne fremad i gennemgående huller. Spiralrille-gevindbor trækker spånerne tilbage og ud af blinde huller. Gevindformere fortrænger materialet i stedet for at skære det, hvilket giver stærkere gevind helt uden spåner.
Standard metrisk gevind (M), UNC og UNF dækker det meste arbejde. Komponenter til luftfart, energi og væskehåndtering kræver ofte metrisk fingevind, UNJ-, Acme- eller NPT-gevind, og det er her, specialgevindbor kommer ind i billedet.
Har du brug for hjælp til at vælge det rette værktøj? Tal med en Bauron-ingeniør, eller design dit eget værktøj.
Præcisions-CNC-værktøj: snævrere tolerancer, bedre emner
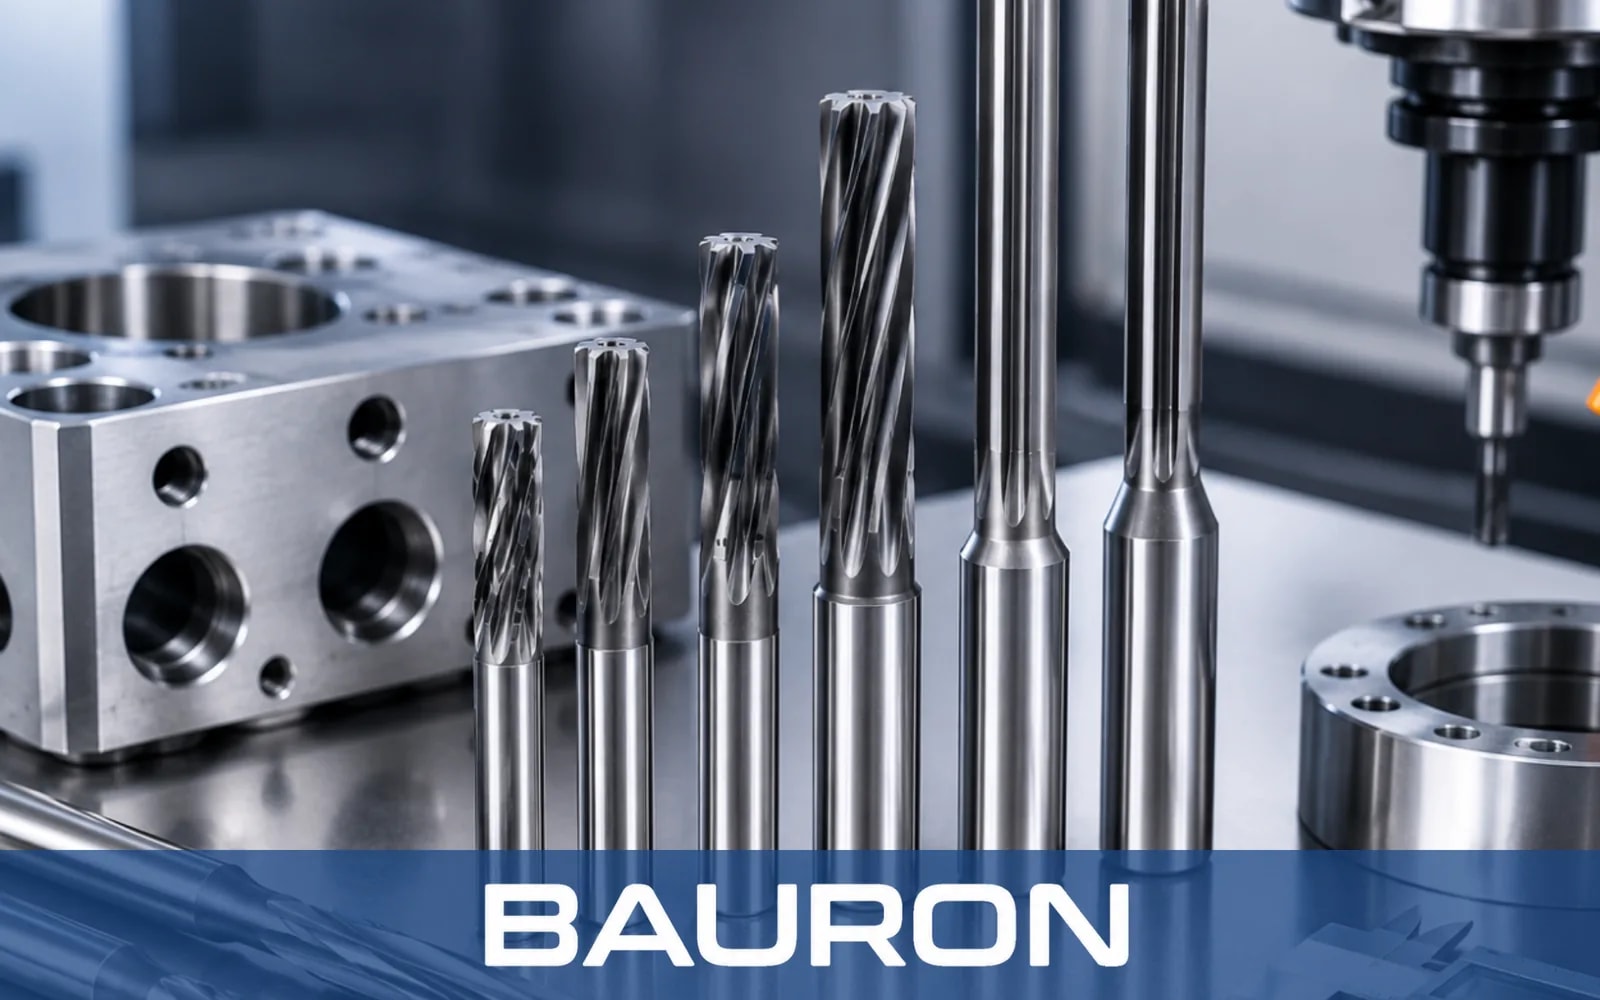
Præcision i et færdigt emne begynder med præcision i værktøjet. Rundløbsfejl, diameterfejl eller en ujævn skærekant på værktøjet kopieres direkte over i hvert emne, det bearbejder.
5-akset CNC-slibning
Moderne værktøjsslibemaskiner arbejder i fem akser under CNC-styring. De kan fremstille komplekse rilleformer, variable spiralvinkler og flertrinsprofiler med gentagelig nøjagtighed. Det er det, der gør formværktøjer og trinværktøjer realistiske til en rimelig pris.
Med 5-akset slibning og omhyggelig processtyring holder Bauron tolerancer helt ned til ±0,0025 mm (±0,0001 tommer, eller 2,5 mikron) på udvalgte kritiske værktøjsdetaljer.
Inspektion og metrologi
En tolerance betyder kun noget, hvis den bliver målt. Præcisions-CNC-værktøj bør verificeres med koordinatmålemaskiner (CMM) og profilprojektorer, der kontrollerer diametre, profiler og skærekantgeometri i forhold til designet.
Certificerede kvalitetssystemer giver et ekstra lag af sikkerhed. Baurons produktion er ISO 9001:2015-certificeret, så inspektion og sporbarhed følger en dokumenteret og auditeret proces.
Hvorfor det betyder noget i produktionen
Snævrere værktøjstolerancer betaler sig på måder, som indkøbere kan måle. Emnerne består inspektionen første gang. Værktøjerne slides jævnt, så værktøjslevetiden bliver mere forudsigelig. Og når et værktøj udskiftes, skærer det nye præcis som det forrige. Det betyder mindre genmåling og færre justeringer af værktøjskorrektioner mellem batcher.
Design af specialværktøj bliver digitalt
I årevis betød bestilling af et specialskæreværktøj skitser, e-mails og ugevis af frem og tilbage. Det ændrer sig hurtigt. Med onlinekonfiguratorer kan ingeniører nu specificere CNC-specialværktøjer på få minutter.
Baurons platform til design af specialværktøj er et godt eksempel. Kunderne konfigurerer pinnefræsere, bor, gevindbor og rivaler via visuelle onlineformularer og vælger parametre som diameter, længde, rilledesign, kølemuligheder, gevindtype, stigning, tolerance og belægning. Hver indsendelse gennemgås derefter af en Bauron-ingeniør før produktionen.
Det er ingeniørens gennemgang, der er den vigtige del. En konfigurator gør værktøjer tilgængelige, men en erfaren ingeniør fanger problemer, som en formular ikke kan. Det kan for eksempel være en skærelængde, der vil give vibrationer, eller en belægning, der ikke passer til emnematerialet.
Specialværktøjer er værd at overveje, når:
- Ét værktøj kan erstatte to eller tre operationer, for eksempel et trinbor, der borer og faser i ét snit.
- Et emne kræver en ikke-standardiseret diameter, et specialgevind eller en specialprofil.
- Standardværktøjer slides for hurtigt op i et vanskeligt materiale.
- Dybe eller svært tilgængelige elementer kræver speciallængder eller ekstra rækkevidde.
Når flere operationer samles i ét specialværktøj, falder antallet af værktøjsskift og cyklustiden. I en produktionsopgave bliver de sekunder pr. emne hurtigt til timer om ugen.
Fra lavvolumenproduktion til højvolumenproduktion
Den bedste værktøjsstrategi afhænger af, hvor mange emner du fremstiller. De samme værktøjer til CNC-bearbejdning kan være det rigtige svar til en prototype og det forkerte svar til en produktionsserie.
| Lavvolumenproduktion | Højvolumenproduktion | |
|---|---|---|
| Typisk arbejde | Prototyper, prøveserier, ordrer på enkeltværktøjer | Tilbagevendende produktion, tusindvis af emner |
| Prioritet for værktøjer | Fleksibilitet og kort leveringstid | Omkostning pr. emne og værktøjslevetid |
| Værktøjsvalg | Alsidige standardværktøjer, små serier af specialværktøjer | Optimerede specialværktøjer, kombinerede operationer |
| Hvad du skal holde øje med | Opstillingstid og at få det første emne rigtigt | Ensartethed mellem værktøjsbatcher |
Lavvolumenproduktion
Ved prototyper og korte serier er hastighed og fleksibilitet det vigtigste. Ingeniører har brug for værktøjer hurtigt, ofte i små mængder, og designet kan stadig ændre sig. Alsidige standardværktøjer dækker de fleste elementer, og små serier af specialværktøjer udfylder hullerne.
Muligheden for at bestille et enkelt specialværktøj i stedet for en minimumsserie gør lavvolumenarbejde langt mere praktisk.
Højvolumenproduktion
I produktionsskala ganges hvert sekund af cyklustiden og hvert værktøjsskift med tusinder. Her giver specialværktøjer, der kombinerer operationer, belægninger tilpasset materialet og forudsigelig værktøjslevetid reelle besparelser.
Ensartethed bliver også afgørende. Hver genbestilling af et værktøj bør skære præcis som den forrige, så processerne forbliver stabile uden genkvalificering.
Én partner gennem hele livscyklussen
Den nemmeste vej er en leverandør, der kan understøtte begge ender. Bauron trækker på Norcks kompetencer som producent af præcisionsdele og tilbyder produktion efter behov, fra prototyper i små mængder og enkeltværktøjer til tilbagevendende ordrer i store volumener. Et værktøj, der har bevist sit værd på prototypen, kan skaleres direkte op til produktion.
Få et tilbud på din næste værktøjsordre.
Bæredygtighed, fremtidsudsigter og udfordringer
Bæredygtighed
Skæreværktøjer bruger værdifulde råmaterialer, og fremstillingen af dem kræver meget energi. Den enkleste måde at mindske den påvirkning på er at lave værktøjer, der holder længere, så færre skal fremstilles, sendes og kasseres.
Slidte værktøjer kan ofte efterslibes og genbelægges i stedet for at blive udskiftet, og gamle værktøjer kan genanvendes. Værktøjer, der leder kølemidlet direkte til skærekanten, hjælper også et værksted med at bruge mindre af det.
Udfordringer
Branchen står stadig over for nogle store forhindringer:
- Sværere materialer: Komponenter til fly og andre krævende brancher bruger meget hårde metaller, der hurtigt slider værktøjerne op.
- Mindre komponenter: Komponenter til medicinsk udstyr og elektronik kræver bittesmå værktøjer, der let knækker og er svære at kontrollere.
- Færre eksperter: Valget af det rette værktøj til en opgave afhænger stadig af erfarne ingeniører, og der er ikke nok af dem.
- Forsyning og pris: Prisen og leveringstiden på råmaterialer kan ændre sig hurtigt.
Hvad der venter forude
Det næste store skridt kommer fra smartere maskiner. Maskiner kan nu registrere, når et værktøj er ved at blive slidt, og skifte det, før det knækker. Programmører kan også teste en opgave på skærmen med en nøjagtig digital kopi af værktøjet, før der skæres i rigtigt metal.
Onlinedesignværktøjer vil også gøre det lettere at bestille specialværktøjer. Når en ingeniør kontrollerer hvert design, bliver et værktøj til én bestemt opgave lige så nemt at købe som et standardværktøj.
Konklusion
CNC-skæreværktøjer har ændret sig mere i de seneste år, end mange værksteder er klar over. Bedre karbidkvaliteter og belægninger, 5-akset slibning, inspektion på mikronniveau og onlinedesign af specialværktøj betyder alt sammen hurtigere cyklusser, længere værktøjslevetid og mere nøjagtige emner.
Uanset om du afprøver en prototype eller kører tusindvis af emner om måneden, gør det rette præcisions-CNC-værktøj forskellen. Med en erfaren producent af præcisionsdele som partner kan du gå fra lavvolumen- til højvolumenproduktion med de samme pålidelige værktøjer.
Klar til at opgradere dine værktøjer? Design dit CNC-specialskæreværktøj med Bauron, eller kontakt vores ingeniører for at få hjælp til at vælge det rette værktøj.