Indføring gennem noten
Værktøjet føres ind i en forfræset firkantet kanal eller frigangsnot uden at berøre sidevæggene. Til dybe kanaler giver en svalehalefræser med lang rækkevidde ekstra frigang ved halsen.
Drej modellen med musen eller én finger. Brug musehjulet eller en to-finger-bevægelse til kontrolleret zoom.
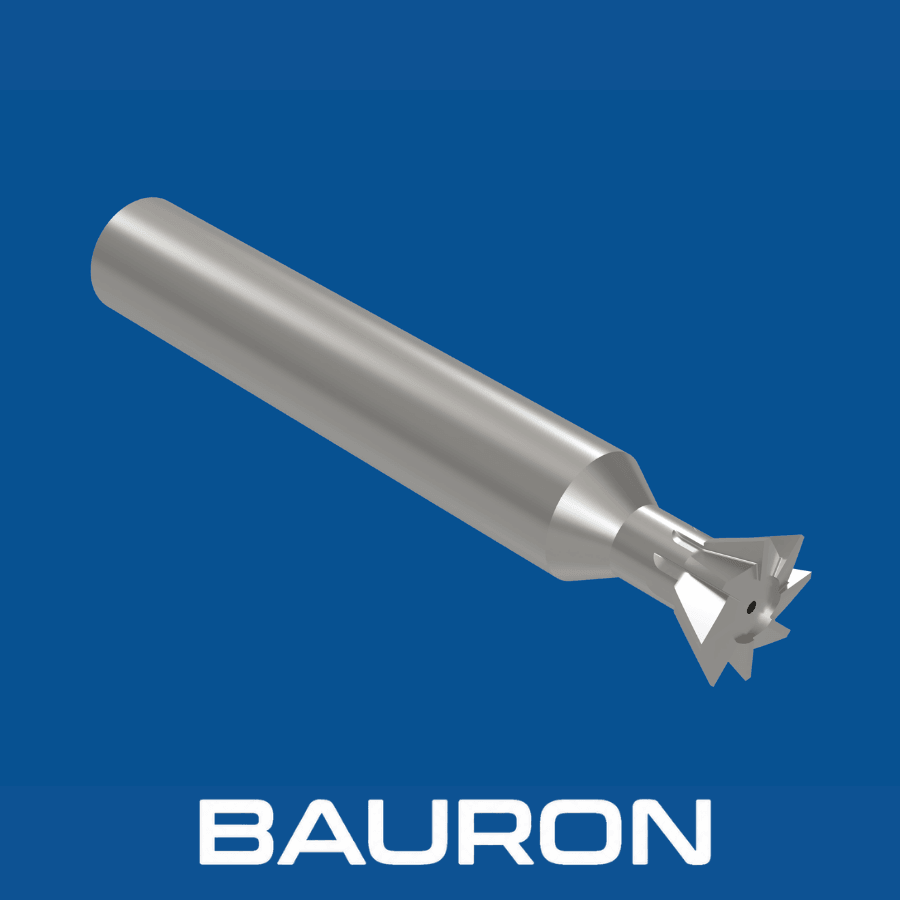
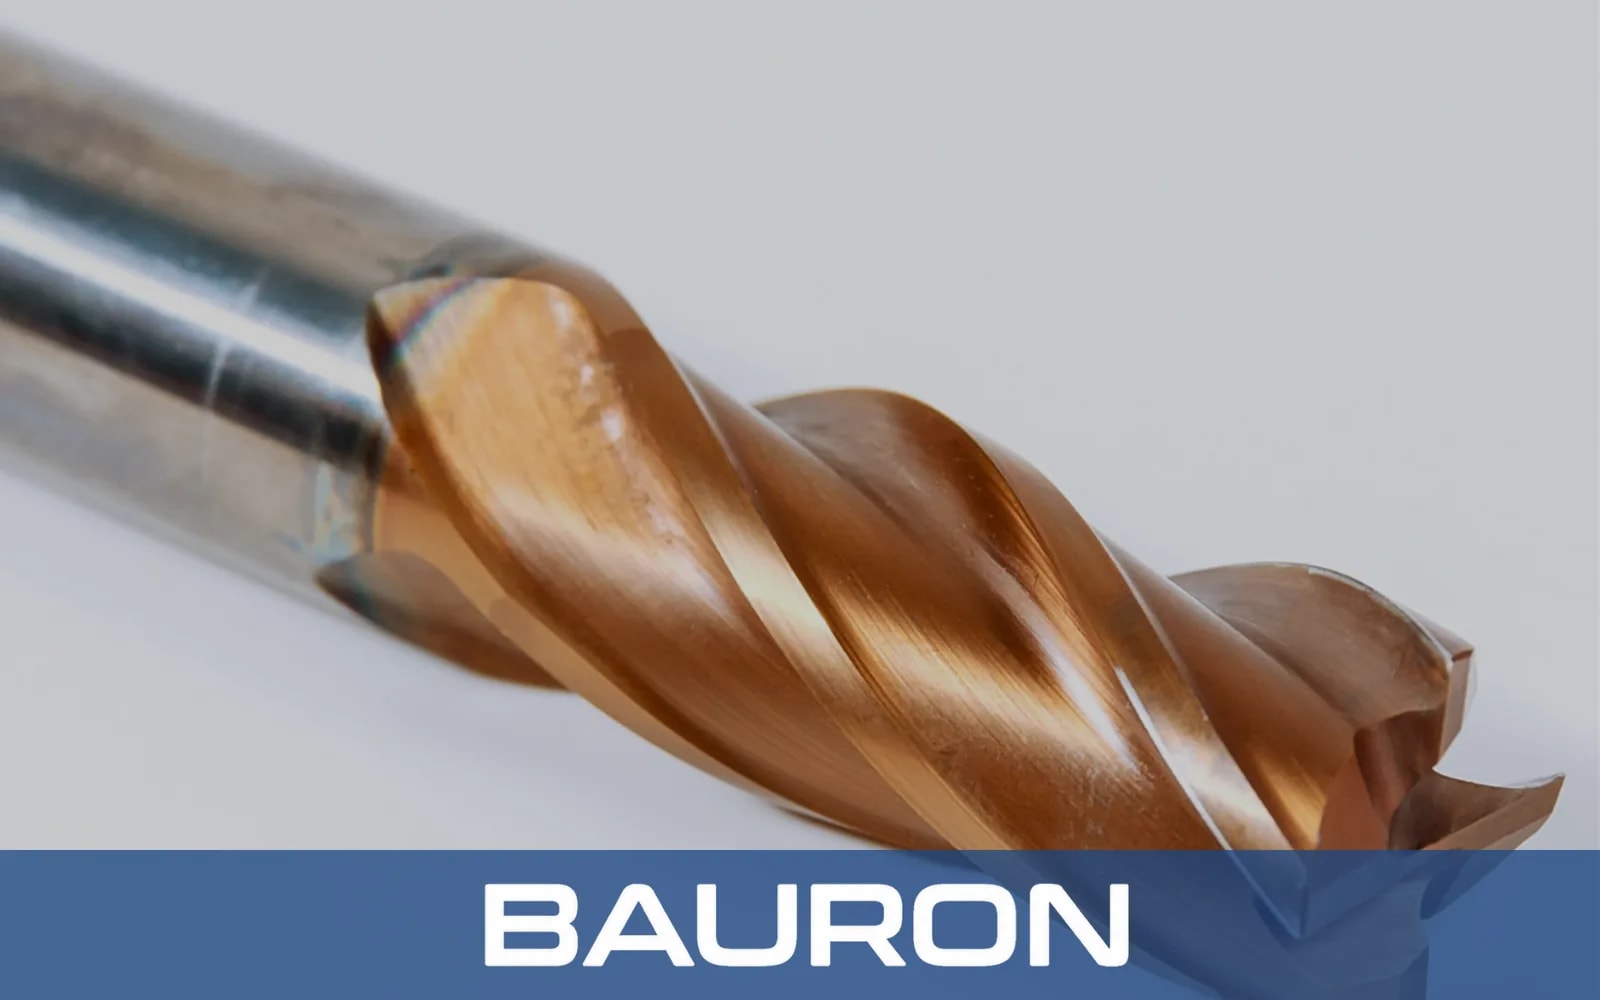
En svalehalefræser er et formfræseværktøj til underskæringer og trapezformede glidekanaler. Den største skærediameter sidder ved den udkragede spids bag en smallere hals, så værktøjet kan forme svalehalesamlinger efter at være ført ind i en forbearbejdet frigangsnot.
Værktøjet føres ind i en forfræset firkantet kanal eller frigangsnot uden at berøre sidevæggene. Til dybe kanaler giver en svalehalefræser med lang rækkevidde ekstra frigang ved halsen.
De udkragede tænder skærer sideværts ind i kanalens vægge og danner svalehalevinkler på 45° eller 60°.
Profilen skaber tilsvarende han- og hunkanaler til maskinføringer, værktøjsholdere og slæder.
Valgfri hjørneradier eller faser på tandspidserne hjælper med at reducere udbrud og spændingskoncentrationer i emnet ved notbunden. Hvor selve halsen er højt belastet, fordeler en svalehalefræser med afrundet halsradius spændingerne mere jævnt.
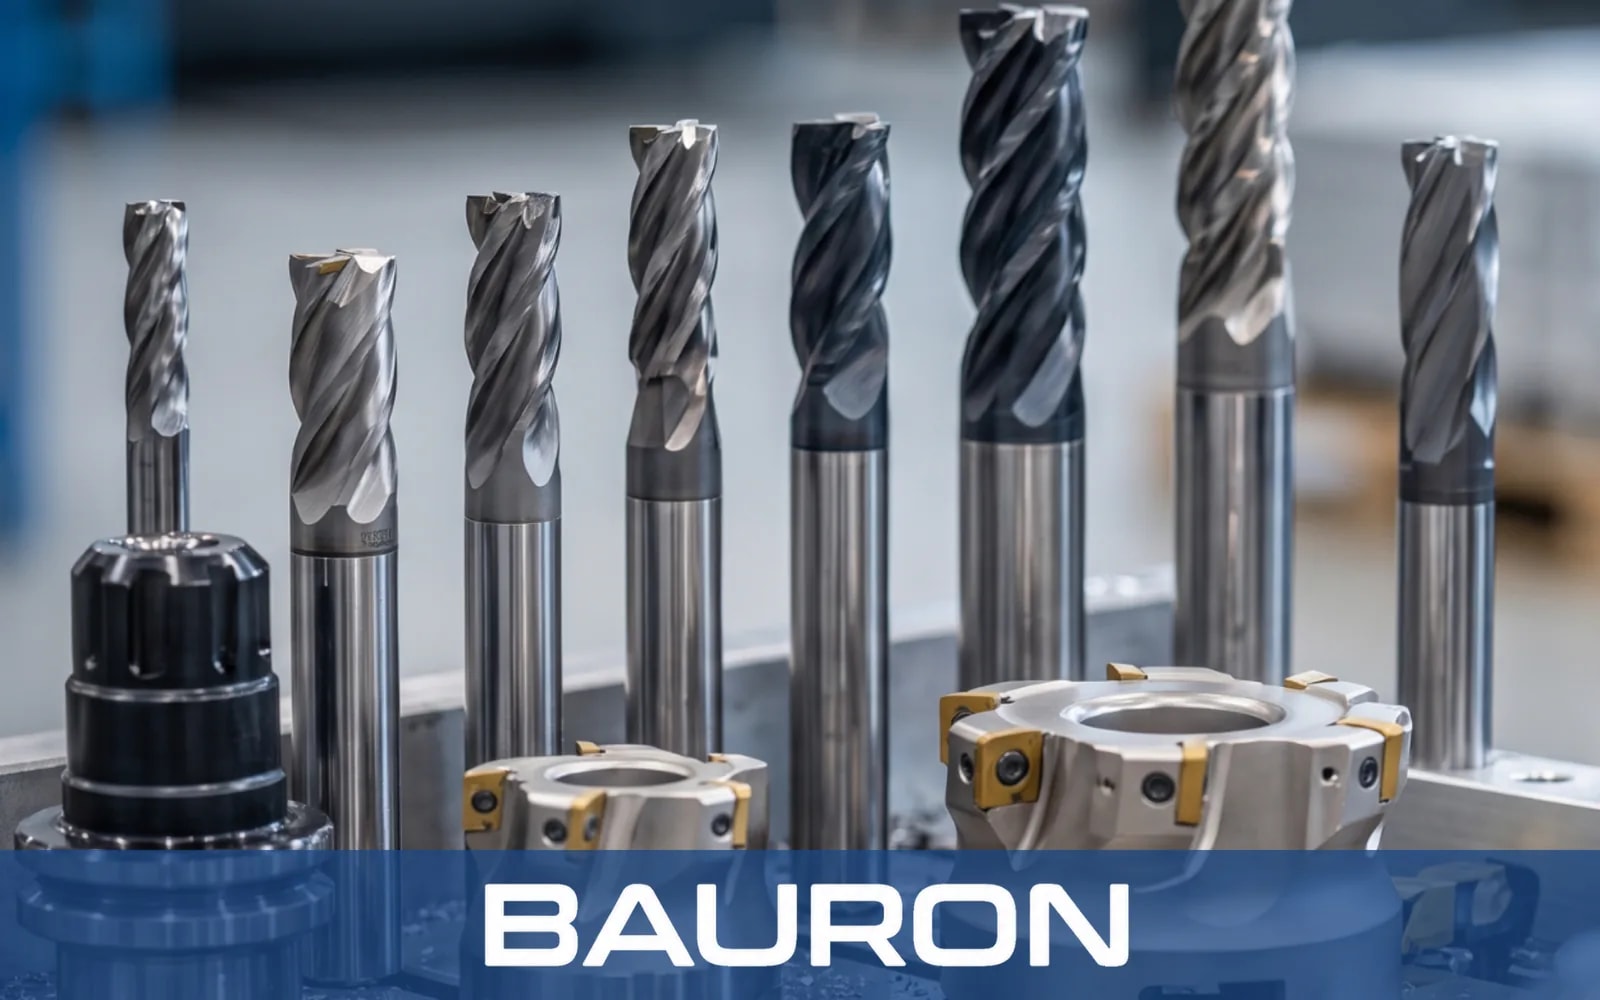
Skærer tilsvarende trapezformede glidevinkler i ét sideværts fræsepas, efter at noten er forberedt.
Den massive kerne i hver svalehalefræser til metal hjælper med at begrænse udbøjning og vibrationer under underskæring med sidebelastning.
Slebne vinkeltænder understøtter glatte vægge til kontrolleret glidekontakt.
Standardspidsvinkler på 45° og 60° suppleres af specialkoniciteter. V-noter og modsatrettede faser kræver en dobbeltvinkelfræser.
De tilgængelige rillekonfigurationer afbalancerer tandtæthed og spånrum i trange kanaler.
| Specifikation | Område / Detaljer |
|---|---|
| Fræserdiameterområde | 3/8 in til 2 in+; metrisk 10 mm til 50 mm+ kan leveres |
| Spidsvinkler | 45° og 60° som standard; 30° og specialvinkler kan leveres |
| Antal riller | 4, 6 eller 8 riller |
| Skafttype | Lige cylindrisk skaft eller Weldon-skaft med spændeflade |
| Hjørneprofil | Skarpt hjørne eller præcisionshjørneradius |
| Bearbejdningstype | Indvendig underskæringsnotfræsning og fræsning af trapezformede glidebaner |
| Materiale / Belægning | Bedst egnet til | Vigtigste fordel |
|---|---|---|
| Fuldkarbid | Rustfrit stål, titan, hærdede værktøjsstål og støbejern. | Stivheden hjælper med at reducere værktøjshældning og vibrationer i smalle underskårne kanaler. |
| HSS / HSS-Co | Afbrudte snit, bløde stål og manuelle maskinopsætninger. | Sejheden over for stød hjælper med at modstå tandudbrud under afbrudte eller manuelle fræsepas. |
| TiAlN-/AlTiN-belægning | Seje legerede stål, højtemperaturmetaller og tørfræsning. | Bestandighed mod termisk oxidation hjælper med at beskytte de ydre udkragede tænder. |
Fuldkarbid understøtter stiv skæring i hårde materialer, HSS eller HSS-Co giver sejhed til afbrudt og manuelt arbejde, og TiAlN eller AlTiN hjælper med at styre termisk slid.
3-, 4- og 5-aksede centre udfører automatiseret svalehalenotfræsning og forberedelse af fiksturer.
Konsolfræsemaskiner bruger svalehalefræsere til fremstilling af glidebaner og til genslibningsarbejde.
Bearbejder glidebaner på store industrielle maskinfundamenter.
Bearbejder svalehaleføringer til drejebænkslejer, fræsebord og lineære bevægelsesenheder i automationsindustrien.
Skærer trapezformede spændespor til CNC-værktøjsblokke og fiksturplader.
Forbereder svalehalebaser på emner til 5-aksede skruestikbakker og bearbejdningsfiksturer.
Bearbejder trapezformede låsenoter i strukturkomponenter.
Den smalle hals og det udkragede hoved forhindrer direkte nedstik i massivt metal. En rektangulær frigangsnot fjerner materialet i midten, så fræseren kan komme ind og bearbejde de vinklede vægge.
Brug en stiv fræser, minimer udhænget, reducer den radiale skæredybde, indstil en passende spåntykkelse, og fjern fastklemte spåner med skærevæske eller luft.
Spidsvinklen bestemmer den trapezformede vægform. 60° er det almindelige valg til generelle maskinglidebaner og fiksturer, mens 45° bruges til lavere emnefastholdelsesbaser og kompakte slæder.
Ja, men slibning af periferitænderne ændrer den største diameter. CAM-offsets skal opdateres efter genslibning for at bevare notens mål.
Ja. Bauron Precision Tools kan gennemgå emnetegninger til et specialtilpasset svalehaleværktøj med ikke-standardiserede spidsvinkler, halslængder, hjørneradier og applikationsspecifikke belægninger.
Bauron tilbyder design- og engineering-support til svalehaleformer og andre specialfræsere, herunder valg af belægning. Del notprofil, materiale, tolerancer, maskine og produktionskrav til teknisk gennemgang.
Kontakt engineering