Indgreb under tryk
Polygonformede formflader får kontakt med væggen i et præcist dimensioneret forboret hul.
Drej modellen med musen eller én finger. Brug musehjulet eller en to-finger-bevægelse til kontrolleret zoom.
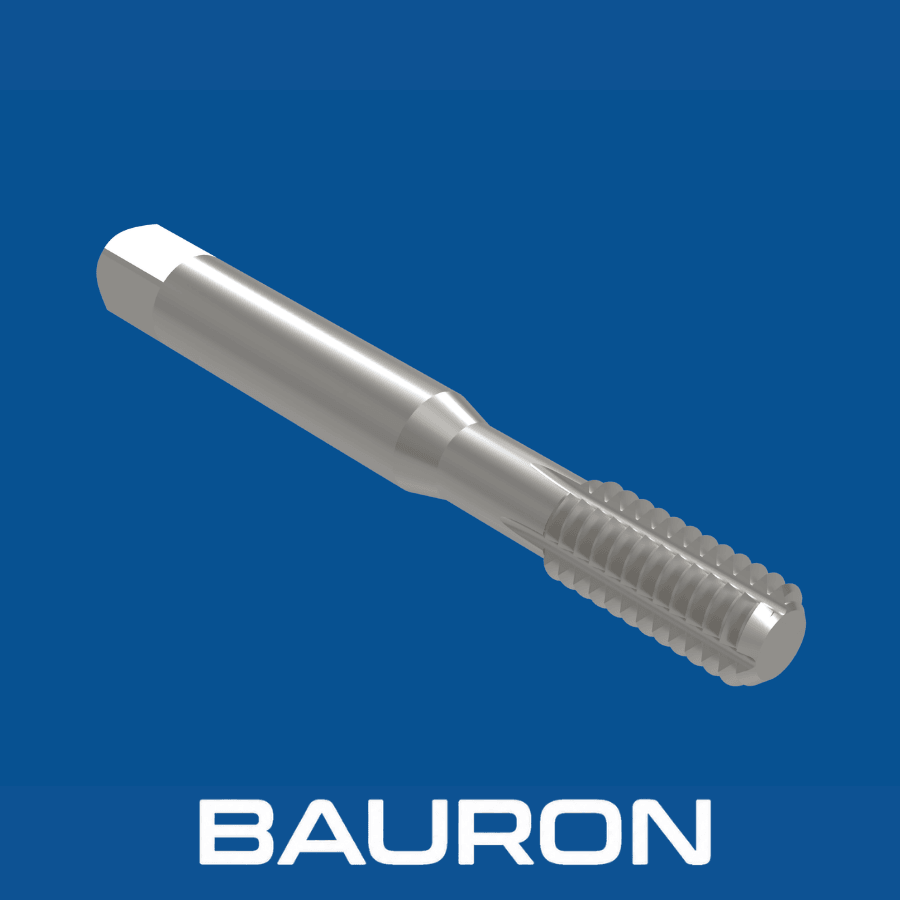
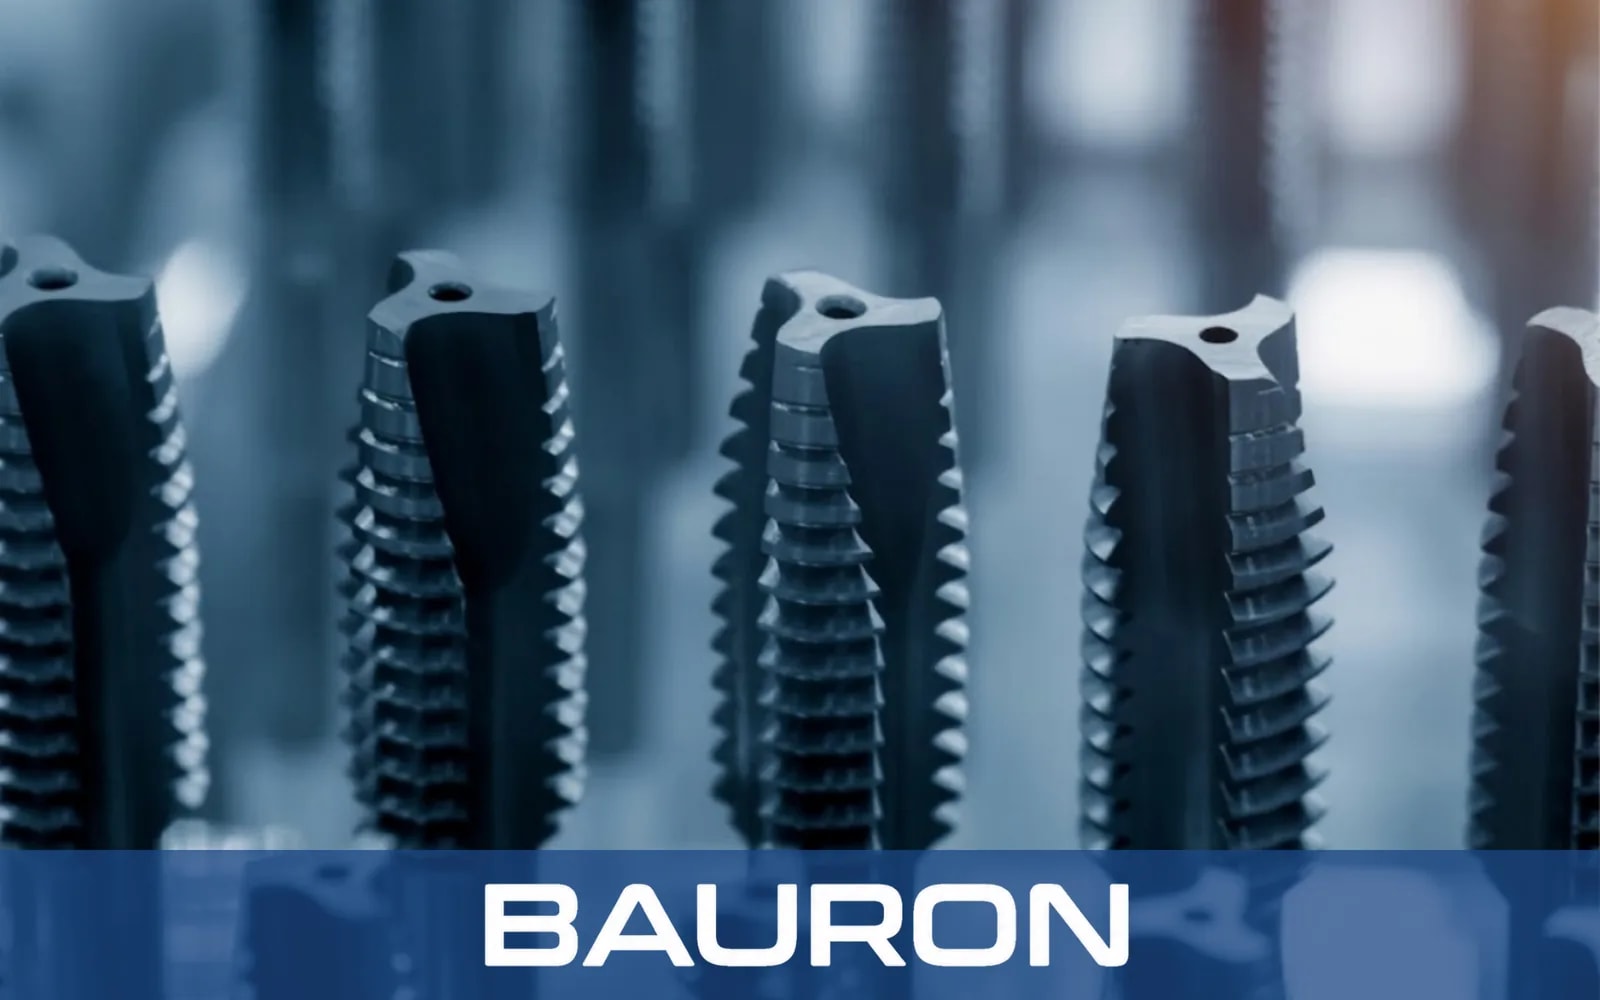
En gevindformer, også kaldet rulleformende eller koldformende gevindbor, danner gevindet ved plastisk deformation i stedet for spåntagende skæring. Den polygonformede profil presser et tilstrækkeligt duktilt emnemateriale ind i gevindformen, så kernehullets størrelse, smøring, momentkontrol og materialets formbarhed er afgørende.
Polygonformede formflader får kontakt med væggen i et præcist dimensioneret forboret hul.
Trykket under rotationen flytter duktilt materiale ind i gevindtoppe og -bunde i stedet for at fjerne det som spåner.
Formningen leder materialets fiberforløb rundt om gevindprofilen i stedet for at skære det over med en skærekant.
Processen danner ingen spåner, når materialet og opsætningen er egnet til gevindformning.
Materialefortrængning undgår spånpakning og kan forenkle den efterfølgende rengøring.
Bevaret fiberforløb og lokal koldhærdning kan øge gevindets forskydningsstyrke i egnede materialer og processer.
Den rillefri konstruktion giver et større tværsnit end et tilsvarende skærende gevindbor med riller.
Gevindformere kan i nogle duktile materialer køre med højere hastigheder end skærende gevindbor, når smøring og maskinstyring er tilstrækkelig.
Plastisk formning kan give glatte indvendige gevindoverflader uden udrivninger fra skærekanter.
| Specifikation | Område / Detaljer |
|---|---|
| Diameterområde | #0 til 1"+; metrisk M1 til M30+ afhængigt af konfiguration |
| Kropsgeometri | Rillefri, polygonformet profil med flere formkanter og valgfri smøreriller |
| Gevindprofiler | UNC, UNF, metrisk og profiler med specialstigning |
| Skafttype | Lige cylindrisk skaft med mulighed for firkantmedbringer |
| Flankediametergrænser | Applikationsspecifikke GH- eller metriske flankediametergrænser |
| Krav til kernehul | Borstørrelse til gevindformer valgt efter materiale og ønsket gevindprocent |
| Materiale / Belægning | Bedst egnet til | Vigtigste fordel |
|---|---|---|
| HSS-E (kobolt) | Aluminium, kobber, messing, zinklegeringer og udvalgte duktile stål. | Kombinerer sejhed og varmhårdhed til at modstå tryk og friktion under formningen. |
| Fuldkarbid | Stabil produktion i store serier i kompatible slibende eller ikke-jernholdige materialer. | Høj stivhed understøtter en ensartet flankediameter, hvor opsætningen kan beskytte et sprødt karbidværktøj. |
| TiCN-/CrN-belægning | Aluminium, zinktrykstøbelegeringer og andre kompatible duktile materialer. | Lavfriktionsoverflader hjælper med at begrænse påsvejsning og vedhæftning af emnemateriale på formkanterne. |
Gevindformning kræver et duktilt emnemateriale. Afstem værktøjets substrat, gevindborets belægning, smøring og kernehulsstørrelse efter materialets brudforlængelse, hårdhed, gevindstørrelse og maskinens stivhed. Vores designguide til CNC-gevindbor sammenligner gevindformere med skærende geometrier til forskellige emnematerialer.
Kører synkroniserede gevindskæringscyklusser i aluminium, kobber og andre formbare materialer. Hvor et skåret gevind er acceptabelt i tynde emner med gennemgående huller, borer og skærer kombinations-maskingevindbor gevind med ét værktøj.
Bruger revolvermonterede værktøjer til at forme aksiale eller radiale indvendige gevind i drejede komponenter.
Fremstiller gentagne spånfri gevind på produktionslinjer for komponenter i store serier. Kontinuerlig møtrikproduktion bruger i stedet gevindbor med bøjet skaft i automatiske møtrikgevindskæremaskiner.
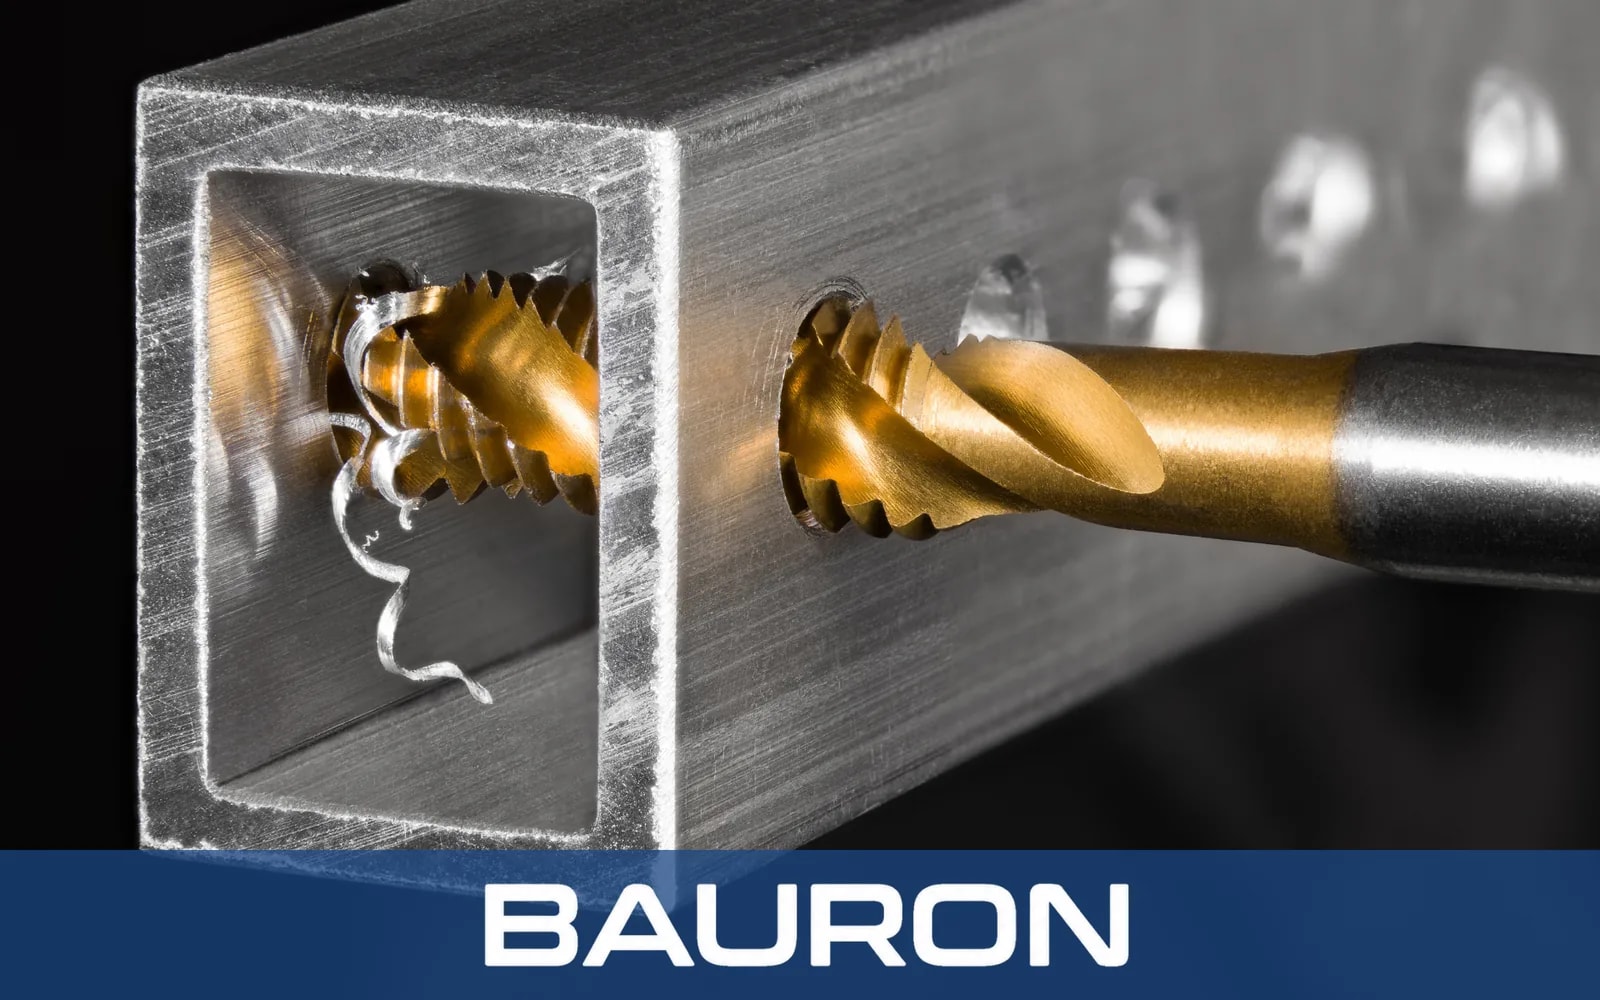
Gevindformere til aluminium, kobber, messing, zinklegeringer og andre tilstrækkeligt duktile materialer danner indvendige gevind uden spåner.
Danner gevind i blindhuller, uden at skårne spåner samler sig i bunden af hullet.
Skaber koldhærdede, formede gevind til samlinger i bilindustrien, luft- og rumfart og maskinbygning, hvor materialet egner sig til formning.
Undgår løse spåner ved gevindskæring i elektronikhuse og andre samlinger med strenge krav til renhed. Til nummerstørrelser bringer et formende maskinskrue-gevindbor den samme spånfri proces til små skruegevind.
Gevindformning kræver tilstrækkelig duktilitet. Aluminium, messing, kobber, zinklegeringer, udvalgte lavkulstofstål, visse rustfrie stål og duktile pladematerialer kan være egnede, når brudforlængelse og hårdhed er kontrolleret. Sprødt støbejern og hærdede legeringer er generelt dårlige kandidater.
Ja. Kernehullet til en gevindformer er større end kernehullet til et skærende gevindbor med samme nominelle gevind, fordi det fortrængte materiale skal flyde indad for at danne gevindtoppen. Brug værktøjsproducentens bortabel for gevindformere, og juster efter emnematerialet og den ønskede gevindprocent.
Materiale, der flyder fra begge flanker, kan efterlade en lille V-formet søm eller fordybning i toppen af det indvendige gevind. Den er karakteristisk for processen, men dens dimensioner skal stadig opfylde emnets konstruktions- og kontrolkrav.
Formning skaber betydelig friktion og varme. Brug et smøre- eller kølemiddel med den smøreevne og de højtryksegenskaber (EP), der anbefales til emnematerialet, belægningen og produktionsopsætningen.
Bauron kan gennemgå specielle smøreriller, formkantgeometrier, stigningsdimensioner, anskæringer, substrater og belægninger til en bestemt formningsapplikation, ligesom ved virksomhedens øvrige specialgevindbor.
Bauron tilbyder design- og engineering-support til formkantgeometri, smøreriller, kernehulsstrategi, flankediametergrænser, substrater og belægninger. Del materialedata og proceskrav til teknisk gennemgang.
Kontakt engineering