Stærk afskåret spids
Når spidsen fjernes, forstærkes skæreenden, så den tåler højere aksial spånbelastning og tilspænding end en tilsvarende skarp spids.
Drej modellen med musen eller én finger. Brug musehjulet eller en to-finger-bevægelse til kontrolleret zoom.
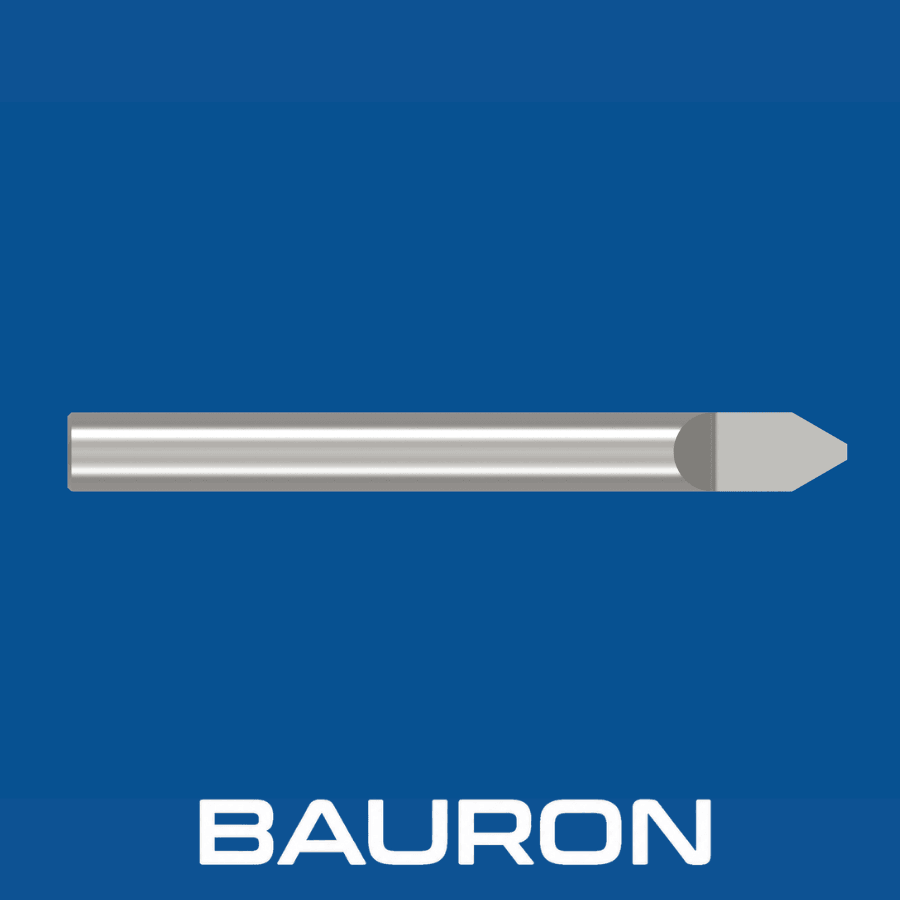
Afspidsede graveringsfræsere er CNC-graveringsfræsere, der kombinerer en V-rilleprofil med en skæregeometri med plan bund. En slebet mikroflade fjerner den skrøbelige nulradiusspids og giver en stærkere spids til gentagne mærkningscyklusser.
Når spidsen fjernes, forstærkes skæreenden, så den tåler højere aksial spånbelastning og tilspænding end en tilsvarende skarp spids.
Mikrofladen danner en ensartet rillebredde med plan bund, når skæredybden styres. Riller, der i stedet skal have afrundet bund, skæres med et graveringsværktøj i karbid med sfærisk spids.
Præcisionsslebne skærekanter skærer materialet og giver skarpe overgange mod væggene og rene linjekanter.
Afbalancerede profiler med én eller 2 riller hjælper med at begrænse kast ved høje spindelhastigheder.
Den afskårne, flade geometri reducerer risikoen for udbrud i spidsen, som er forbundet med fræsere med skarp spids.
Den definerede flade i spidsen hjælper med at holde rillebredden, når emnets Z-højde styres.
Mikroslebne riller hjælper disse graveringsfræsere med at lave rene snit i seje metaller og kan reducere manuel afgratning.
Fås med V-profiler på 30°, 45°, 60° og 90° til forskellige mærkningskrav, mens andre vinkler kan gennemgås som specialfræsere.
Den forstærkede spidskerne gør det muligt for disse CNC-graveringsværktøjer at køre med højere tilspænding og dybere pas end en tilsvarende geometri med skarp spids.
| Specifikation | Område / Detaljer |
|---|---|
| Skaftdiametre | 1/8", 3/16", 1/4" og 6 mm |
| Spidsvinkler | V-profiler på 30°, 45°, 60° og 90° |
| Størrelser på spidsflade | 0.005", 0.010", 0.015", 0.020" og 0.030"+ |
| Rillegeometri | Halvrund med én rille, D-bit eller flad V med 2 riller |
| Skafttype | Lige cylindrisk |
| Bearbejdningstype | Tekstgravering med plan bund, serienummerering og lav lommefræsning |
| Materiale / Belægning | Bedst egnet til | Vigtigste fordel |
|---|---|---|
| Mikrokornet karbid | Rustfrit stål, messing, aluminium, titan og plast. | Kernens hårdhed hjælper med at modstå afrunding af skærekanten og bevare mikrofladegeometrien. |
| TiAlN-/AlTiN-belægning | Hærdede værktøjsstål, rustfrit stål og højtemperaturlegeringer. | Termisk stabilitet hjælper med at beskytte mikrofladespidsen mod friktionsvarme. |
| DLC-/ZrN-belægning | Aluminium, kobber, akryl og ikke-jernholdige legeringer. | Lav friktion hjælper med at reducere ædning og påsvejsning af materiale på skærekanten. |
Mikrokornet karbid understøtter spidsens stivhed, TiAlN eller AlTiN hjælper med at styre varmen i jernholdige legeringer, og DLC eller ZrN reducerer friktionen i ikke-jernholdige materialer og akryl.
Integreres i cyklusser til mærkning af emner, serienummerering og bogstaver med plan bund.
Anvendes ved høje spindelhastigheder til V-gravering og gravering af plader.
Monteres i spindler til drevne værktøjer til radial og aksial identifikationstekst på drejede emner.
Skærer læselig tekst med plan bund, serienumre og logoer i metalskilte og maskinplader.
Påfører 2D-matrixkoder, justeringsskalaer og varenumre på produktionsemner.
Ridser brede isolationskanaler på printplader i elektronikproduktionen.
Rydder smalle, lave baggrundslommer i stempler og frontplader af metal. Bredere baggrundsområder ryddes hurtigere med små pinnefræsere i karbid.
Et skarpt, spidst skæreværktøj ender i en spids med nulradius til meget smalle linjer. En afspidset fræser har en slebet flade, der forstærker spidsen, tåler højere tilspænding og danner tegn med plan bund.
Vælg en mindre flade på 0.005" til 0.010" til lille tekst, fint linjearbejde og kompakte serienumre. Vælg en større flade på 0.020" til 0.030"+ til fede bogstaver, bredere isolationskanaler på printplader eller lave baggrundslommer.
Når den skrøbelige spids fjernes, kan værktøjet bevare en defineret spidsgeometri gennem hele produktionen. En stabil spidsgeometri understøtter ensartede linjebredder og dybdeprofiler i tegnene, når processen styres korrekt.
Typiske spindelhastigheder ligger fra 15.000 til 35.000 o/min, og den forstærkede flade tåler højere tilspænding og dybere snit end en skarp spids. De endelige parametre afhænger af fladestørrelse, materiale, opspænding og maskine.
Bauron Precision Tools kan gennemgå specielle spidsvinkler, mikrofladebredder, forlænget skaftrækkevidde og applikationsspecifikke TiAlN- eller DLC-belægninger.
Bauron tilbyder design- og engineering-support til specialgeometrier, specialiserede belægninger og applikationsspecifikke krav til afspidset gravering.
Kontakt engineering