Spændingsaflastende overgang
Den slebne halsradius fordeler bøjningskraften over overgangszonen og reducerer lokal udmattelse.
Drej modellen med musen eller én finger. Brug musehjulet eller en to-finger-bevægelse til kontrolleret zoom.
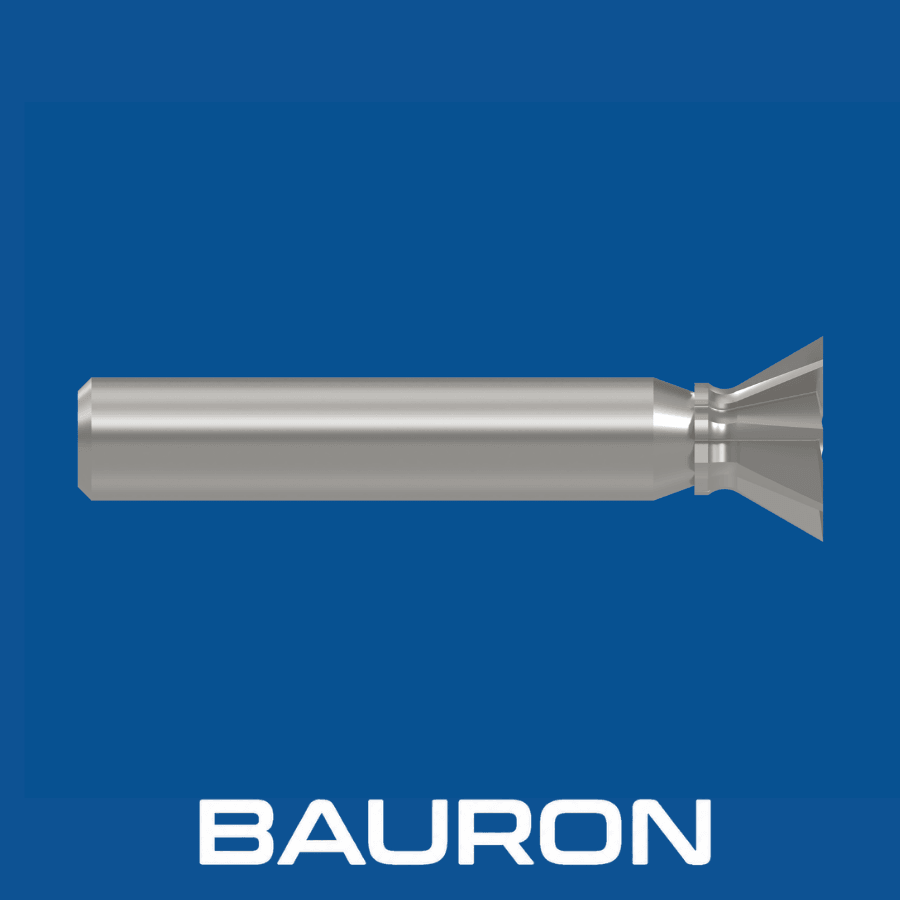
En svalehalefræser med halsradius er en variant af den traditionelle svalehalefræser. En afrundet overgangsradius forbinder det udkragede skærehoved med den reducerede hals og fordeler de bøjningsspændinger, som ellers ville koncentrere sig i en skarp indvendig overgang.
Den slebne halsradius fordeler bøjningskraften over overgangszonen og reducerer lokal udmattelse.
Fræseren føres ind i et forbearbejdet rektangulært hulrum med frigang omkring halsen. Når hulrummet er dybere, end standardhalsen tillader, holder en svalehalefræser med lang rækkevidde holderen fri af væggene.
Udkragede vinkeltænder skærer sideværts ind i hulrummets vægge og danner trapezvinkler på 45° eller 60°.
Den forstærkede overgang hjælper med at begrænse vibrationer ved sideværts tilspænding.
En jævn halsradius erstatter den skarpe overgang, der kan give anledning til brud under skærebelastning.
Den forstærkede overgang kan understøtte højere skærebelastninger, når applikationen og opsætningen tillader det.
Spændingsfordeling og færre vibrationer kan hjælpe med at bevare skærekanterne i produktionsarbejde.
Slebne vinkeltænder gør det muligt for denne CNC-svalehalefræser at frembringe en kontrolleret glidebanegeometri og overfladefinish.
Den tykkere overgangszone hjælper med at dæmpe vibrationer under sideværts underskæringspas.
| Specifikation | Område / Detaljer |
|---|---|
| Fræserdiameterområde | 3/8 in til 2 in+; metrisk 10 mm til 50 mm+ kan leveres |
| Spidsvinkler | 45° og 60° som standard; specialvinkler kan leveres |
| Halsradiusstørrelser | 0.015 in til 0.060 in+; overgangsradier på 0,4 mm til 1,5 mm+ |
| Antal riller | 4, 6 eller 8 riller |
| Skafttype | Lige cylindrisk skaft eller Weldon-skaft med spændeflade |
| Bearbejdningstype | Højt belastet indvendig underskæringsnotfræsning og fræsning af trapezformede glidebaner |
| Materiale / Belægning | Bedst egnet til | Vigtigste fordel |
|---|---|---|
| Fuldkarbid | Rustfrit stål, titan, hærdede værktøjsstål og nikkellegeringer. | Stivheden hjælper med at begrænse værktøjsudbøjning og bevare vinkelgeometrien i hårde metaller. |
| TiAlN-/AlTiN-belægning | Højtemperaturlegerede stål, titan og tørfræsning. | Bestandighed mod termisk oxidation hjælper med at beskytte skærekanterne mod friktionsvarme. |
| nACo-/DLC-belægning | Aluminiumslegeringer, kobber og klæbende ikke-jernholdige metaller. | Lav friktion hjælper med at reducere spånpakning og materialesvejsning i smalle underskæringer. |
Fuldkarbid giver stivhed til hårde metaller, TiAlN eller AlTiN understøtter termisk krævende skæring, og nACo eller DLC kan reducere friktionen i ikke-jernholdige applikationer.
3-, 4- og 5-aksede centre kører automatiserede rutiner til underskæringsnotfræsning.
Bearbejder glidebaner til store industrielle maskinfundamenter.
Forbereder svalehaleemner til emnefastholdelse og specialfremstillede fiksturplader.
Bearbejder glidebaner til industrielle maskinlejer, fræseborde og lineærføringsblokke.
Forbereder svalehalespændebaser i stål og titan til skruestikopsætninger med stor spændekraft.
Skærer trapezformede samlingskanaler i strukturrammer og motorophæng til værktøjer og bearbejdning til luft- og rumfart.
Bearbejder spændespor til CNC-hurtigskifte-stålholdere og fiksturplader. V-noter og faser på de samme emner kan skæres med en dobbeltvinkelfræser.
Radiussen erstatter en skarp indvendig overgang mellem hals og hoved, fordeler bøjningskræfterne over et større område og øger modstandsdygtigheden mod brud. Afrundede overgange som denne er en almindelig måde at styrke CNC-fræseværktøjer, der skærer under sidebelastning.
Ja. Det udkragede hoved kan ikke stikke ned i massivt materiale. En rektangulær frigangsnot skal først fræses med almindelige pinnefræsere, så fræseren kan komme ind og bearbejde de vinklede sidevægge.
Radiussen sidder over de aktive skærende riller og holder sig fri af sidevæggene, når værktøjet anvendes med den specificerede frigang.
Værktøjsbanens geometri følger samme fremgangsmåde som for en almindelig svalehalefræser. En eventuel forøgelse af radialt indgreb eller tilspænding bør baseres på værktøj, opsætning, materiale og maskinens kapacitet.
Bauron kan gennemgå krav til overgangsradier, spidsvinkler, forlængede halse og belægning ud fra produktionstegninger.
Bauron tilbyder design- og engineering-support til specialgeometrier og valg af belægning. Del notprofil, overgangsradius, materiale, tolerancer, maskine og produktionskrav til teknisk gennemgang.
Kontakt engineering