Indgreb med formradius
Den konkave profil griber om en skulder på emnet og skærer den til en 90°-konveks bue. En halvrund konkav radiusfræser udvider samme princip til 180°-vulster.
Drej modellen med musen eller én finger. Brug musehjulet eller en to-finger-bevægelse til kontrolleret zoom.
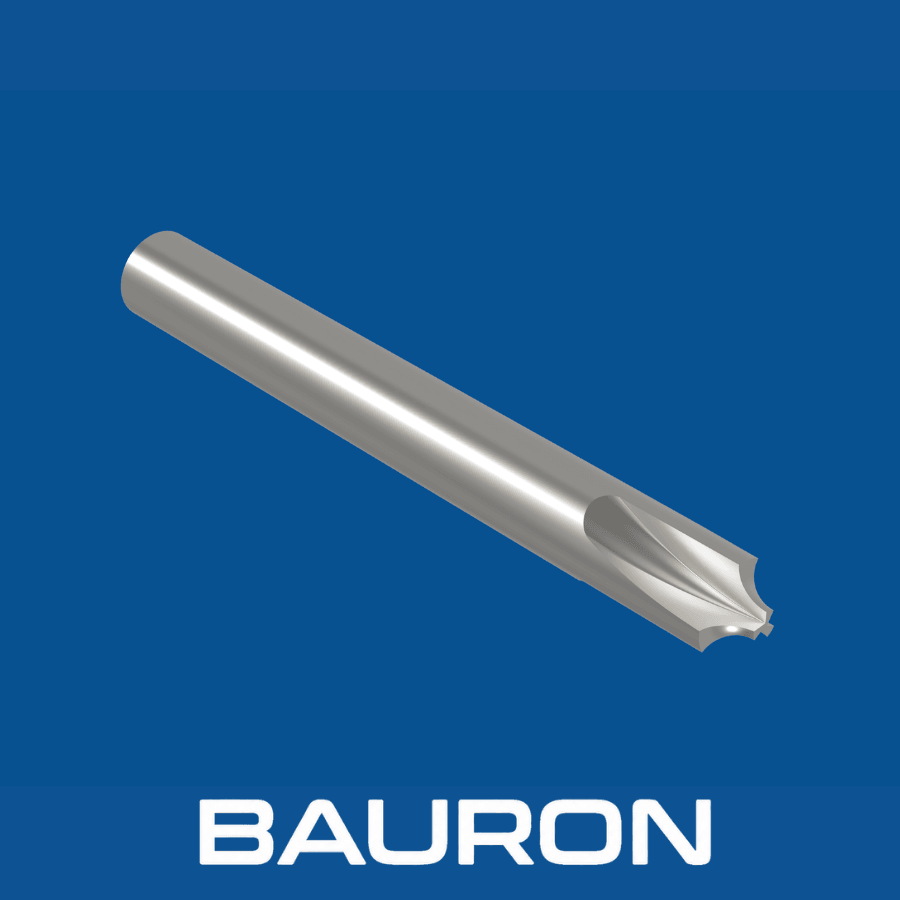
En enkeltsidet hjørneafrundingsfræser er en dedikeret formfræser, der erstatter skarpe ydre 90-graders kanter med funktionelle radier. Den konkave profil er slebet i den ene ende af et massivt skaft, hvilket giver dyb indspænding og gør 3D-konturfræsning i flere pas med kuglefræser overflødig. Den må ikke forveksles med en hjørneradiusfræser, hvis afrundede hjørner former indvendige overgangsradier i stedet for ydre kanter.
Den konkave profil griber om en skulder på emnet og skærer den til en 90°-konveks bue. En halvrund konkav radiusfræser udvider samme princip til 180°-vulster.
Hele kantradiussen frembringes i ét kontinuerligt 2D-konturpas langs omkredsen.
Slebne pilot- og skulderfaser lader radiussen glide over i de tilstødende top- og sideflader med minimale trinmærker.
Det enkeltsidede format efterlader et uafbrudt skaft til sikker fastspænding i de samme spændetangsholdere, som bruges til almindelige pinnefræsere.
Skærer en fuld kantradius i ét 2D-konturpas og kan reducere cyklustiden i forhold til 3D-overfladeformgivning.
Dyb indspænding på det lange skaft kan reducere udhæng og vibrationer.
Præcisionsslebne profiler understøtter ensartede hjørneradier på tværs af produktionsemner.
Riller med stor spånvinkel skærer materialet rent og reducerer gratdannelse.
Radier i tommebrøker og metriske mål understøtter forskellige tegningskrav.
| Specifikation | Område / Detaljer |
|---|---|
| Radiusstørrelser | 1/64 in til 3/4 in+; metrisk 0,5 mm til 20 mm+ kan leveres |
| Værktøjsformat | Enkeltsidet med én formprofil og langt skaft |
| Antal riller | 2 riller til ikke-jernholdige materialer eller 4 riller til stål og seje legeringer |
| Profilgeometri | 90° konkav formradius |
| Skafttype | Lige cylindrisk skaft eller Weldon-skaft med spændeflade |
| Tolerance | Slebet formradiusnøjagtighed på submikronniveau |
| Materiale / Belægning | Bedst egnet til | Vigtigste fordel |
|---|---|---|
| Fuldkarbid | Hærdede stål, rustfrit stål, titan og støbejern. | Kernestivheden hjælper med at begrænse værktøjsudbøjning og bevare radiusprofilens nøjagtighed. |
| TiAlN-/AlTiN-belægning | Seje legerede stål, højtemperaturmetaller og tørfræsning. | Den termiske stabilitet hjælper med at beskytte de konkave skærekanter mod varmerelateret slid. |
| DLC-/ZrN-belægning | Aluminium, kobber, messing og polymerer. | Lav friktion hjælper med at reducere materialesvejsning og opbygget skærekant. |
Fuldkarbid giver stivhed til hårde materialer, TiAlN eller AlTiN understøtter termisk krævende snit, og DLC eller ZrN hjælper med at reducere adhæsion i ikke-jernholdige emner.
3-, 4- og 5-aksede centre kører automatiserede værktøjsbaner til afrunding og afgratning af omkredse.
Spindler med drevne værktøjer bruger disse fræsere til at afrunde ydre skuldre på små drejede emner.
De udfører kantafrundingspas på emner af aluminiumsplade og konstruktionsplast.
Afrunder tophjørner, trinskuldre og emnets ydre omkreds på CNC-produktionsdele inden for almen fremstilling.
Erstatter manuelt bænkarbejde med programmerede CNC-pas til kantafrunding.
Afrunder konstruktionsribber og beslag for at reducere spændingskoncentrationer ved skarpe hjørner.
Afrunder synlige kanter på huse til medicinsk udstyr, håndholdt elektronik og interiørbeslag til biler.
En dobbeltsidet hjørneafrundingsfræser har skæreradier i begge ender. Et enkeltsidet værktøj har én skæreprofil og et længere uafbrudt skaft til dybere indspænding og stabil fastspænding.
Værktøjsbaner programmeres normalt ud fra den største diameter eller det teoretiske radiuscentrum. Brug målafstanden på værktøjstegningen fra pilotspidsen til radiuscentrum til at indstille Z-dybden.
De er hovedsageligt designet til ydre topkanter, skuldre og omkredse. Baghjørneafrundingsværktøjer egner sig bedre til udgangen af indvendige huller og kanter på bagsiden.
To riller giver større spånrum til aluminium, kobber og plast. Fire riller giver flere tænder og større stivhed til stål, rustfrit stål og titan.
Bauron kan gennemgå krav til ikke-standardiserede radier, forlænget halsfrigang, specialpilotdiametre og applikationsspecifikke belægninger ud fra tekniske tegninger.
Ingeniørerne hos Bauron Precision Tools tilbyder designsupport til specialgeometrier og valg af belægning. Del emnemateriale, radius, rækkevidde, tolerancer og bearbejdningsforhold til teknisk gennemgang.
Kontakt engineering