Indføring gennem hullet
Den reducerede hals passerer gennem en forbearbejdet boring eller not uden at berøre indgangsvæggen.
Drej modellen med musen eller én finger. Brug musehjulet eller en to-finger-bevægelse til kontrolleret zoom.
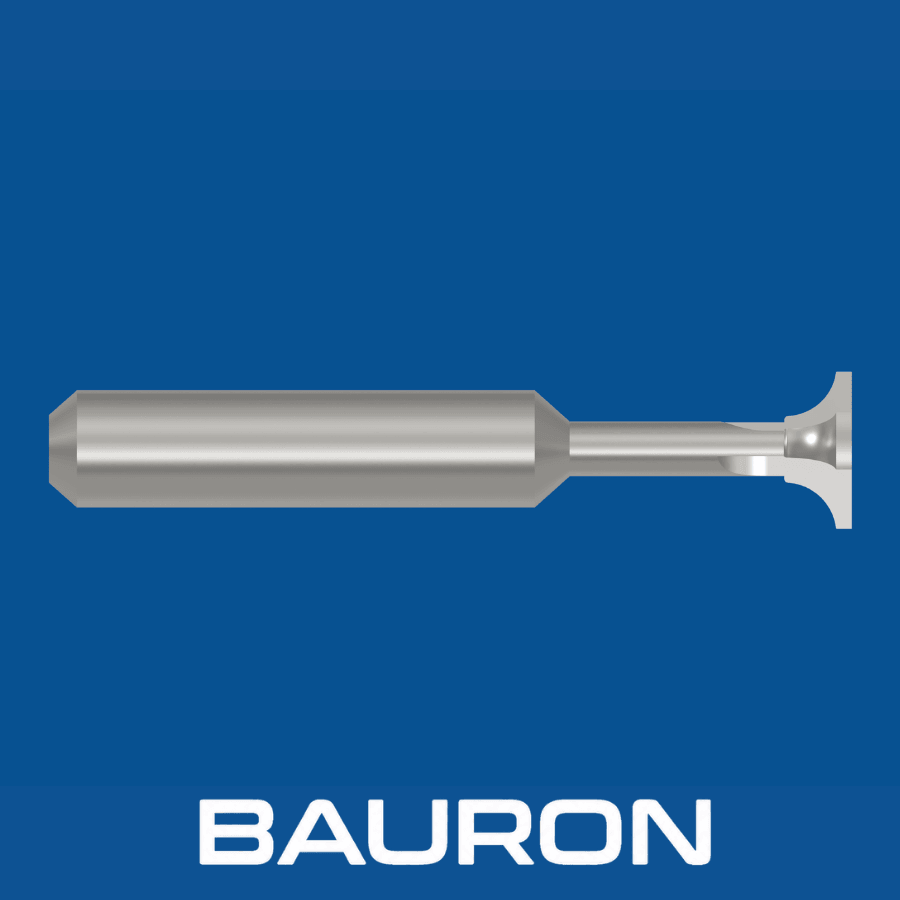
Baghjørneafrundingsfræsere afrunder bagkanter, som ikke kan nås fra værktøjets primære tilgangsretning. I modsætning til almindelige fremadskærende hjørneafrundingsfræsere når de gennem et hul eller forbi en skulder og bearbejder en skjult kant på bagsiden.
Den reducerede hals passerer gennem en forbearbejdet boring eller not uden at berøre indgangsvæggen.
Aksial eller radial tilspænding fører den bagudvendte konkave radius i indgreb med den skarpe bagkant.
Værktøjet følger kantgeometrien og fræser jævne, ensartede radier på indvendige elementer.
Afgratning og kantafrunding på bagsiden kan udføres uden at vende emnet og spænde det op i en ny fikstur.
Afrunder elementer på for- og bagside i én opspænding og reducerer dermed cyklustid og arbejdstid.
Giver mere ensartede hjørneradier end manuelle afgratningsmetoder.
Geometrien fra skaft til hals giver rækkevidde ind i smalle boringer og begrænser samtidig risikoen for kollision med værktøjet.
Rilledelingen er designet til at reducere vibrationer ved afbrudte snit på konturer på bagsiden.
Når skarpe indvendige hjørner erstattes af jævne radier, reduceres spændingskoncentrationerne i trykkritiske emner.
| Specifikation | Område / Detaljer |
|---|---|
| Radiusstørrelser | 0.010" til 0.500"+; metrisk 0,25 mm til 12 mm+ kan leveres |
| Antal riller | 2, 3 eller 4 riller med materialespecifikke geometrier |
| Profilform | Omvendt konkav hjørneradiusprofil |
| Skafttype | Lige cylindrisk skaft med hals til forlænget rækkevidde |
| Skæreretning | Højreskærende med bagudvendte skærekanter |
| Tolerance | Præcisionsslebet til formnøjagtighed på submikronniveau |
| Materiale / Belægning | Bedst egnet til | Vigtigste fordel |
|---|---|---|
| Fuldkarbid | Rustfrit stål, titan og hårde legeringer. | Giver stivhed, der begrænser værktøjsudbøjning ved bagsidefræsning med lang rækkevidde. |
| TiAlN-/AlTiN-belægning | Seje stål, nikkellegeringer og tørbearbejdning. | Termisk stabilitet og hårdhed beskytter formradiuskanterne mod for tidligt slid. |
| nACo-/DLC-belægning | Aluminium, kobber og ikke-jernholdige metaller. | Lav friktion hjælper med at forhindre opbygget skærekant på små indvendige radier. |
Fuldkarbid giver stivhed til arbejde med lang rækkevidde, TiAlN eller AlTiN understøtter seje legeringer og tørbearbejdning, og nACo eller DLC hjælper med at styre opbygget skærekant i ikke-jernholdige materialer.
Kører komplekse 3D-værktøjsbaner til hulrum på bagsiden og skrå krydshuller.
Bruger helix- eller cirkulærinterpolation til at afgrate udgangen af gennemgående huller.
Bruger drevne værktøjer til at afrunde indvendige bagkanter på små drejede komponenter.
Afrunder udgangskanten på krydshuller, hydraulikporte og manifoldkanaler inden for almen fremstilling og hydraulik.
Når ind under trinskuldre for at fase eller afrunde skjulte bundhjørner.
Når ind i indvendige kamre i hydraulikblokke for at fjerne skarpe kanter og reducere spændingskoncentrationer.
Bearbejder radier på bagsiden i indvendige oliekanaler og transmissionshuse.
Et standardværktøj har en fremadvendt konkav profil til ydre topkanter. En baghjørneafrundingsfræser har en bagudvendt profil over en reduceret hals, så den kan føres gennem et hul og afrunde en kant på undersiden. Når kun de ydre topkanter skal afrundes, har dobbeltsidede kantafrundingsværktøjer en fremadvendt konkav profil i hver ende af skaftet.
Den forborede boring skal være større end halsdiameteren, men mindre end den største skærediameter. Det giver frigang ved indføringen og samtidig tilstrækkeligt radialt overhæng til, at de bagudvendte tænder kan komme i indgreb.
Ved cirkulære huller bruges typisk G02- eller G03-cirkulærinterpolation i den Z-dybde, hvor radiusprofilen flugter med kanten. Komplekse, ikke-plane kanter bearbejdes med 3D-konturfræsning eller 5-aksede overfladebaner.
Ja. Mindre radier som 0.010" til 0.030" bruges til automatiseret afgratning, og større radier fra 0.125" og op til funktionelle, spændingsaflastende radier. Overgangsradier mellem bund og væg i lommer er derimod en opgave for en hjørneradiusfræser.
Bauron kan konstruere specialradier, halslængder med forlænget rækkevidde, pilotdiametre og applikationsspecifikke belægninger ud fra emnetegninger.
Bauron tilbyder design- og engineering-support til specialværktøjer i karbid, herunder specialgeometrier, halse med forlænget rækkevidde, pilotdiametre og applikationsspecifikke belægninger. Del emnetegninger og bearbejdningskrav til teknisk gennemgang.
Kontakt engineering