Bearbejdning af slipvinkler
Koniske riller bearbejder skrå lommesidevægge direkte og reducerer behovet for trinvis fræsning.
Drej modellen med musen eller én finger. Brug musehjulet eller en to-finger-bevægelse til kontrolleret zoom.
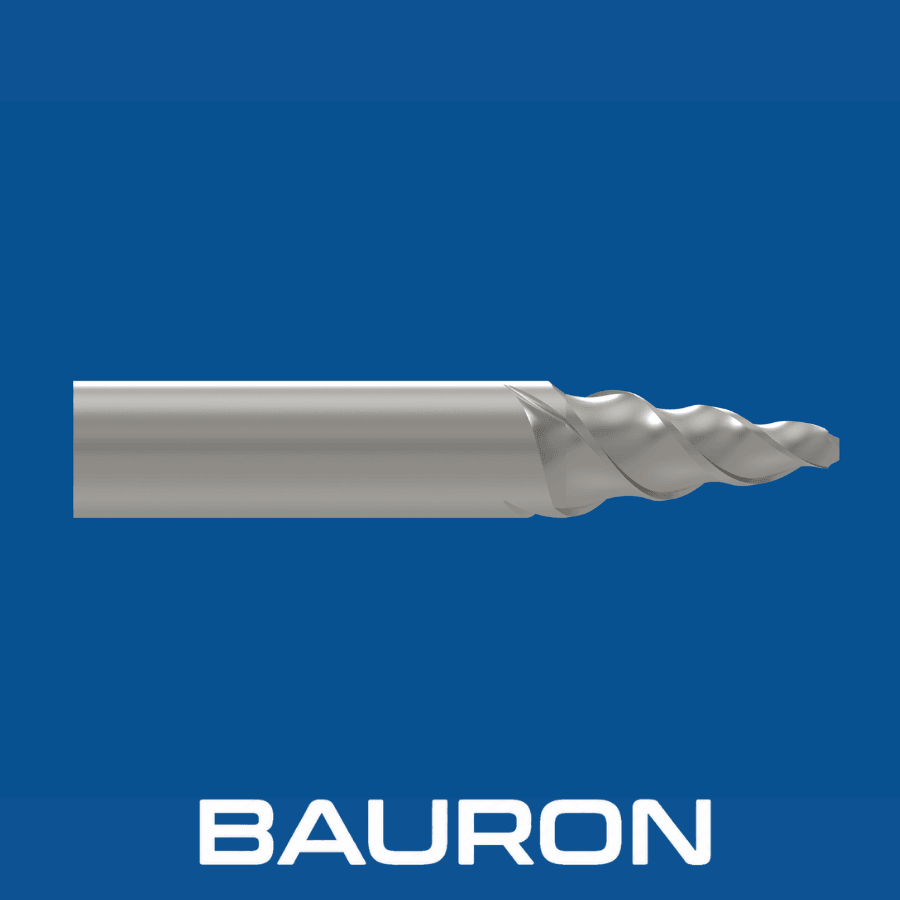
Sænkefræsere, også kaldet koniske kuglefræsere eller sænke-pinnefræsere, er formfræsere til 3D-profilering af hulrum. Den koniske kerne bliver bredere fra spidsen mod skaftet, så de koniske riller kan bearbejde vægge med slip, mens spidsen profilerer hulrummets bund.
Koniske riller bearbejder skrå lommesidevægge direkte og reducerer behovet for trinvis fræsning.
En sfærisk spids eller hjørneradiusspids profilerer 3D-overgange i bunden og radier i hulrummet.
Den koniske kerne bliver tykkere mod skaftet og modstår vridningsbelastninger under dybe aksiale snit.
Spiralformede riller fører spånerne opad og ud af trange formhulrum.
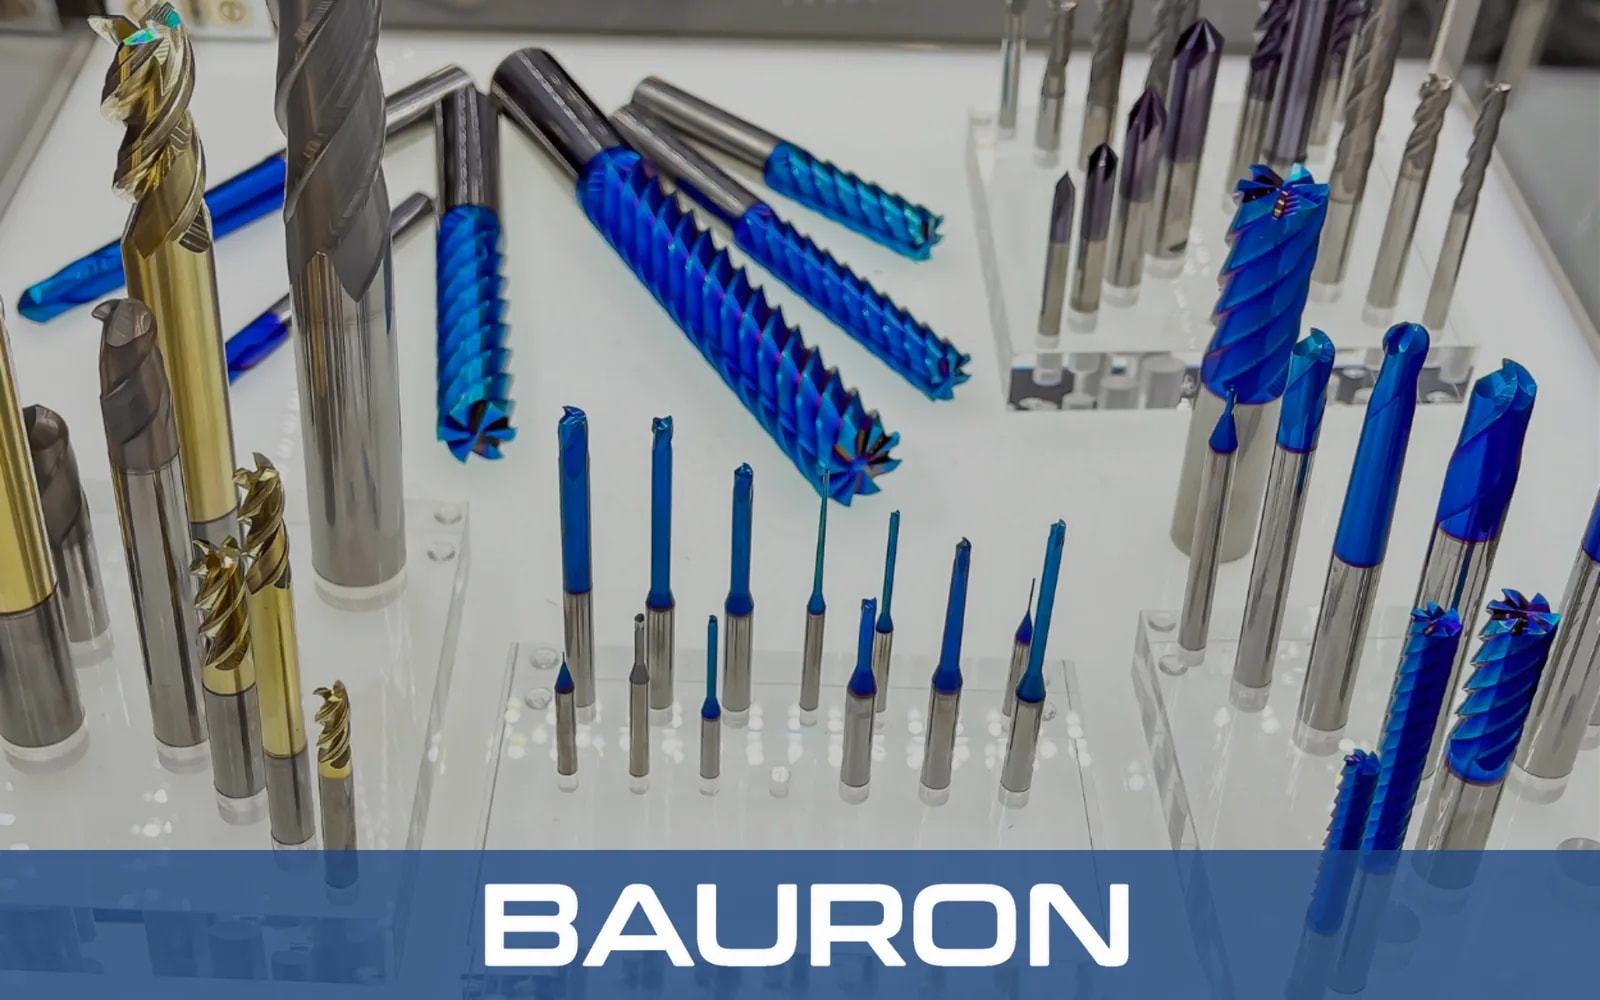
Skærer hulrumsvægge med slipvinkel direkte og kan gøre en ekstra konusfræsningsoperation overflødig.
Den koniske krop hjælper med at modstå udbøjning ved bearbejdning af dybe hulrum sammenlignet med lige CNC-fræseværktøjer med samme spidsstørrelse.
Afrundede spidsprofiler understøtter glatte 3D-overgange og kan reducere manuel polering.
Mikrokornet karbid og egnede belægninger gør det muligt for CNC-sænkefræsere at skære i forhærdede værktøjsstål.
De tilgængelige spidskonfigurationer omfatter fuld kugleende, sfærisk radius og plan bund med hjørneradius.
| Specifikation | Område / Detaljer |
|---|---|
| Spidsdiametre | 1/16 in til 3/4 in+; metrisk 1,5 mm til 20 mm+ kan leveres |
| Konusvinkler pr. side | 1°, 1,5°, 2°, 3°, 5°, 7°, 10° og 15° som standardslipvinkler |
| Spidsprofiler | Fuld kugleende, sfærisk radius eller plan bund med hjørneradius |
| Antal riller | 2 riller til skrubning eller ikke-jernholdige materialer; 3 eller 4 riller til finishering af hærdede stål |
| Skafttype | Lige cylindrisk eller forstærket konisk skaft |
| Bearbejdningstype | Skrubning af dybe hulrum, 3D-profilering og sænkefræsning |
| Materiale / Belægning | Bedst egnet til | Vigtigste fordel |
|---|---|---|
| Mikrokornet fuldkarbid | Hærdede værktøjsstål, herunder H13, D2 og P20, samt titan. | Kernens hårdhed og stivhed hjælper med at reducere vibrationer i dybe hulrum. |
| nACo-/AlTiN-belægning | Forhærdede værktøjsstål op til 65 HRC og tørfræsning. | Oxidationsbestandighed og varmhårdhed hjælper med at beskytte skærekanterne ved forhøjede temperaturer. |
| TiSiN-/CrN-belægning | Slibende formmaterialer og ikke-jernholdige legeringer. | En hård overflade med lav friktion hjælper med at begrænse kantslid i dårligt ventilerede lommer. |
Mikrokornet karbid giver stivhed til hulrumsarbejde, nACo eller AlTiN understøtter applikationer med hærdet stål og tørfræsning, og TiSiN eller CrN imødekommer behov for slidstyrke over for slibende materialer eller lavere friktion.
Kører komplekse 3D-værktøjsbaner inde i indviklede værktøjshulrum. Til indsugnings- og udstødningskanaler frem for åbne hulrum er porting-værktøjer til topstykker i aluminium et bedre valg.
Udfører skrubning af hulrum i Z-niveauer og 3D-overfladefinishering i formblokke.
Udfører skrubpas på store blokke til smedesænker.
Former hulrum med slipvinkel i smedeblokke af hærdet stål.
Færdigbearbejder dybe kerne- og hulrumselementer, delelinjer og ribber.
Bearbejder værktøjer af værktøjsstål til stansning af karrosseripaneler inden for bilproduktion og til ekstruderingsværktøjer til metal.
Profilerer kanaler med slipvinkel mellem komplekse turbomaskineblade.
En almindelig CNC-kuglefræser har en lige cylindrisk krop. Sænkefræsere har koniske riller, der danner en slipvinkel på hulrummets væg, mens en afrundet spids profilerer bunden.
Tilpas fræserens konus til den slipvinkel, der er angivet på form- eller værktøjstegningen. Sprøjtestøbeforme til plast og smedesænker kræver typisk vinkler inden for det angivne område på 1° til 7°.
Fræsere i mikrokornet karbid med nACo- eller AlTiN-belægning tilbydes til hærdede værktøjsstål som H13, D2 og S7 i applikationer op til 65 HRC.
En fuld kugleende understøtter kontinuerlig 3D-konturfræsning af bunden. En hjørneradiusspids har et plant center og afrundede ydre hjørner til lommer med plan bund og afrundede overgange.
Bauron kan gennemgå en specialtilpasset sænke-pinnefræser med ikke-standardiserede konusvinkler, spidsradier, friskårne halse med forlænget rækkevidde og applikationsspecifikke belægninger ud fra formens CAD-data.
Bauron tilbyder design- og engineering-support til specialfræsere, fra konusgeometri til valg af belægning. Del hulrum, materiale, hårdhed, tolerancer, maskine og produktionskrav til teknisk gennemgang.
Kontakt engineering