Mærkning med afrundet rillebund
Radiusspidsen danner en afrundet rillebund, der reducerer den spændingskoncentration, som en skarp V-bund medfører.
Drej modellen med musen eller én finger. Brug musehjulet eller en to-finger-bevægelse til kontrolleret zoom.
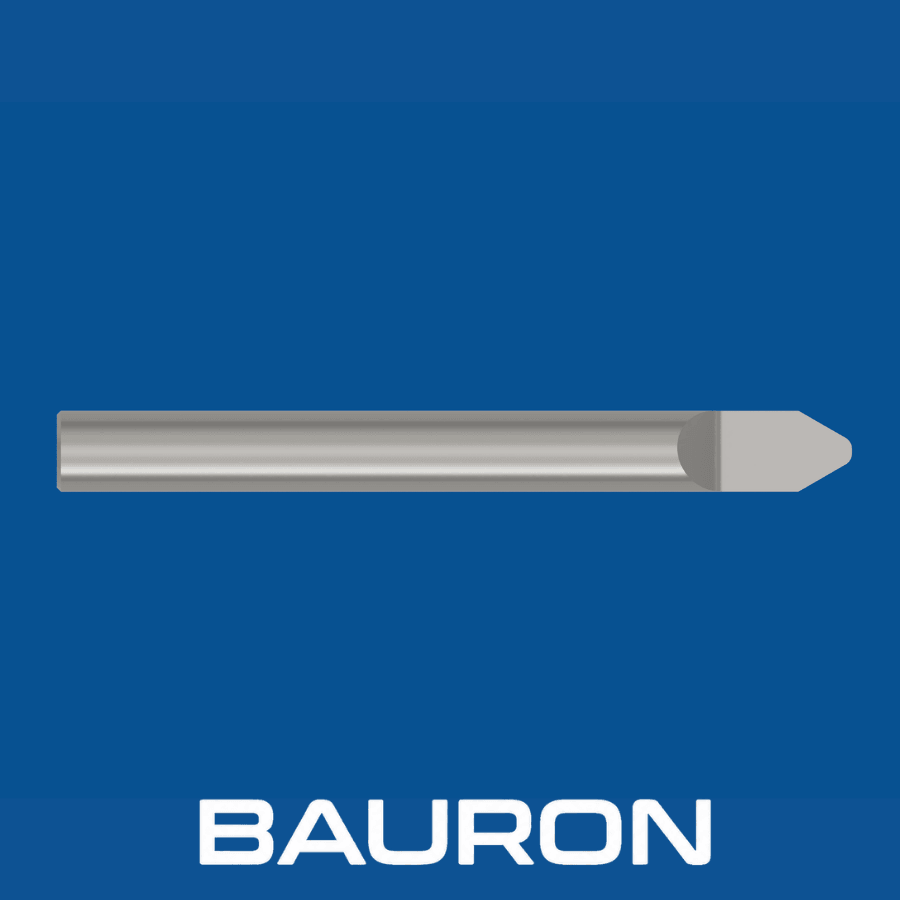
En radius-graveringsfræser kombinerer en konisk V-profil med en slebet sfærisk spids. Som et afrundet graveringsværktøj i karbid giver den riller med glat bund uden den skrøbelige nulradiusspids, som et værktøj med skarp V-spids har.
Radiusspidsen danner en afrundet rillebund, der reducerer den spændingskoncentration, som en skarp V-bund medfører.
Præcisionsslebne radiuskanter skærer materialet og danner glatte linjebunde og rene rillevægge.
Afbalancerede profiler med én eller 2 riller hjælper med at begrænse kast og vibrationer ved høje spindelhastigheder.
Den sfæriske spids fordeler skæretrykket over et større område end en skarp spids og forbedrer spidsens holdbarhed i hårde metaller.
Radiusprofilen fjerner det skarpe indvendige hjørne, som findes i spidse V-riller, og reducerer den lokale spændingskoncentration.
En sfærisk spids modstår udbrud og brud bedre end en tilsvarende geometri med skarp spids. CNC-graveringsfræsere med flad spids er en anden mulighed med stærk spids til bogstaver med plan bund.
Slebne skærekanter understøtter læselige linjeprofiler med mindre efterfølgende afgratning.
Fås som graveringsfræser på 30°, 45°, 60° eller 90° til forskellige mærkningsgeometrier.
Mikrokornet karbid understøtter glatte linjebunde og tydelige overgange mod væggene.
| Specifikation | Område / Detaljer |
|---|---|
| Skaftdiametre | 1/8", 3/16", 1/4" og 6 mm |
| Spidsvinkler | V-profiler på 30°, 45°, 60° og 90° |
| Spidsradier | 0.005", 0.010", 0.015", 0.020" og 0.030"+; metriske radier fra 0,1 mm til 0,8 mm+ |
| Rillegeometri | Halvrund med én rille eller kugle-V-geometri med 2 riller |
| Skafttype | Lige cylindrisk |
| Bearbejdningstype | 2D/3D V-gravering, serienummerering med afrundet rillebund og fræsning af mikrokanaler |
| Materiale / Belægning | Bedst egnet til | Vigtigste fordel |
|---|---|---|
| Mikrokornet karbid | Rustfrit stål, titan, messing, aluminium og tætte polymerer. | Giver kernestivhed og bevarer skærekanten ved mærkning ved høj hastighed. |
| TiAlN-/AlTiN-belægning | Hærdede værktøjsstål, rustfrit stål og højtemperaturlegeringer. | Modstandsdygtighed over for termisk oxidation hjælper med at beskytte den afrundede spids mod friktionsrelateret slid. |
| DLC-/ZrN-belægning | Aluminium, kobber, akryl og ikke-jernholdige legeringer. | Lav friktion hjælper med at reducere ædning og påsvejsning af materiale på radiusspidsen. |
Mikrokornet karbid giver stivhed, TiAlN eller AlTiN understøtter gravering i højtemperaturlegeringer, og DLC eller ZrN reducerer friktionen i ikke-jernholdige materialer og akryl.
Integreres i samme bearbejdningscyklus som de CNC-pinnefræsere, der bearbejder emnet, til serienummerering og logomærkning.
Kører ved høje spindelhastigheder til glat 3D-tekstgravering og panelgravering, herunder dekorativt arbejde til smykke- og modebranchen.
Monteres i spindler til drevne værktøjer til radiale og aksiale identifikationskoder på drejede emner.
Graverer serienumre og QR-koder med afrundet rillebund på konstruktionsdele.
Skærer læselige dybdelinjer og justeringsskalaer på instrumentpaneler.
Bearbejder teksturmønstre, logoer og afrundede bogstaver i formhulrum af stål til sprøjtestøbning, efter at hovedformen er skåret med større pinnefræserværktøjer.
Fremstiller afrundede mikrofluidiske kanaler til diagnostisk udstyr og varmevekslere.
Spidse graveringsfræsere ender i en spids med nulradius og danner en skarp V-bund. En radius-graveringsfræser har en sfærisk spids, der danner en rille med glat bund og fordeler de mekaniske spændinger over en afrundet rillebund.
Vælg en mindre radius som 0.005" eller 0.010" til mikrotekst, små logoer og tæt linjearbejde. Vælg en større radius som 0.020" eller 0.030" til større bogstaver, dybere væskekanaler eller større spidsstyrke i slibende materialer.
Skarpe indvendige V-kærve kan virke som spændingskoncentratorer. Radius-graveringsfræsere danner afrundede rillebunde, der reducerer spændingskoncentrationen, med forbehold for komponenttegningen og de tekniske krav.
Typiske spindelhastigheder ligger fra 12.000 til 30.000+ o/min, fordi den effektive skærehastighed nær den lille spidsradius er lav. Den endelige hastighed, tilspænding og skæredybde skal tilpasses værktøj, materiale, opspænding og maskine.
Bauron Tools kan gennemgå specielle spidsvinkler, ikke-standardiserede spidsradier, forlænget skaftfrigang og applikationsspecifikke TiAlN- eller DLC-belægninger.
Bauron tilbyder design- og engineering-support til specialskæreværktøjer, specialiserede belægninger og applikationsspecifikke krav til radiusgravering.
Kontakt engineering