Direkte bearbejdning af slipvinkler
Skærer skrå hulrumsvægge og slipvinkler direkte og reducerer antallet af bearbejdningscyklusser.
Drej modellen med musen eller én finger. Brug musehjulet eller en to-finger-bevægelse til kontrolleret zoom.
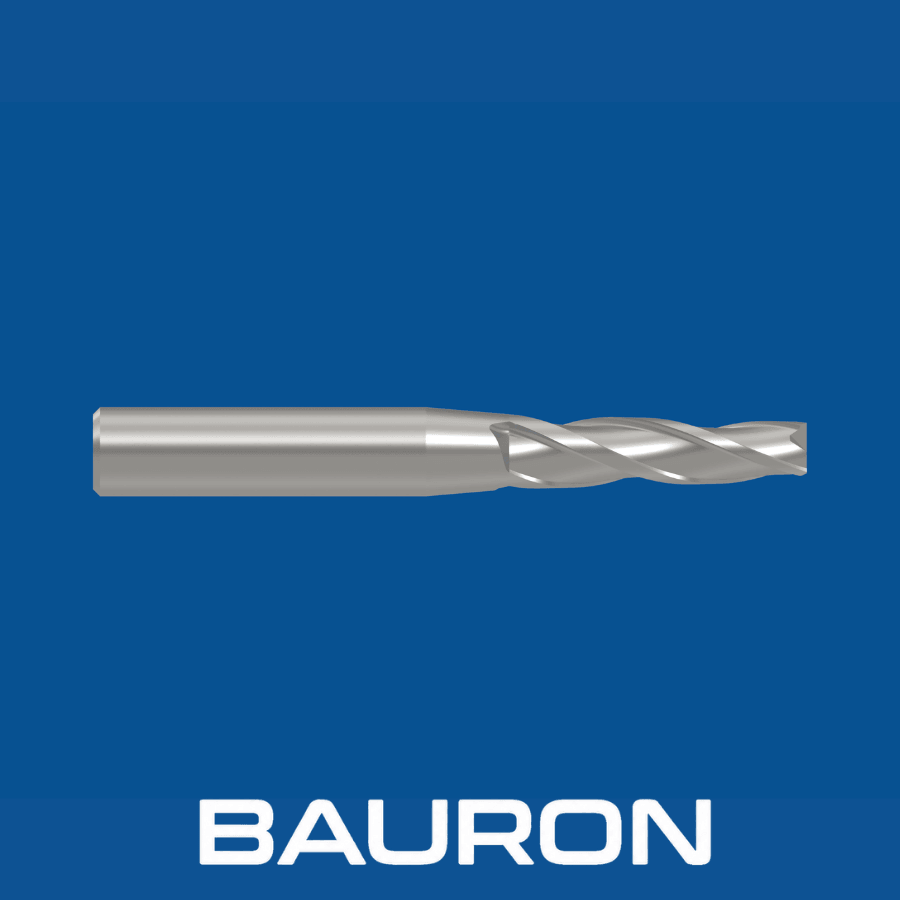
En konisk pinnefræser har skæreriller, der aftager med en præcis vinkel fra skaftets største diameter til en mindre enddiameter. I modsætning til lige pinnefræserværktøjer, der bruger trinvise fræsepas eller fleraksede hældninger til at forme skrå vægge, kan koniske pinnefræsere skære den specificerede slipvinkel på en lodret flade i ét pas.
Skærer skrå hulrumsvægge og slipvinkler direkte og reducerer antallet af bearbejdningscyklusser.
Kroppen udvider sig mod skaftet, hvilket øger stivheden sammenlignet med et værktøj med lige skaft.
Spidser med plan bund, hjørneradius eller kugleende passer til forskellige geometrier i lommebunden. Til lige vægge med afrundet bund bruges en standard-hjørneradiusfræser.
Skrå riller med stor spånvinkel skærer metallet og hjælper med at styre vibrationer inde i dybe formhulrum.
Fjerner behovet for trinvise sidetrin i Z-niveauer og kan reducere tiden til finbearbejdning af vægge med slipvinkel.
Den koniske krop giver kernestyrke til dybere aksiale snit. Dybe lommer med lige vægge uden slipvinkel kræver i stedet en pinnefræser med reduceret hals.
Den kontinuerlige kontakt langs den skrå skærekant giver en glat vægfinish og kan reducere manuel polering.
Konusvinkler pr. side fra 0,5° til 20° dækker en lang række tegningsangivelser.
Konstruktionen i mikrokornet karbid modstår varme ved kontinuerlige pas med høj hastighed.
| Specifikation | Område / Detaljer |
|---|---|
| Spidsdiametre | 1/32" til 3/4"+; fås også metrisk fra 0,8 mm til 20 mm+ |
| Konusvinkler pr. side | Standardkonusser på 0,5°, 1°, 1,5°, 2°, 3°, 5°, 7°, 10°, 15° og 20° |
| Spidsprofiler | Plan firkantende, hjørneradius (torus) eller fuld kugleende |
| Antal riller | 2, 3 eller 4 riller med materialespecifikke geometrier |
| Skafttype | Lige cylindrisk eller forstærket konisk skaft |
| Bearbejdningstype | Fræsning af hulrum med slipvinkel, konisk notfræsning og sænkning |
| Materiale / Belægning | Bedst egnet til | Vigtigste fordel |
|---|---|---|
| Fuldkarbid | Hærdede værktøjsstål, rustfrit stål og titan. | Stivheden hjælper med at begrænse udbøjning ved dybe, skrå vægge. |
| TiAlN-/AlTiN-belægning | Seje legerede stål, støbejern og tør fræsning med høj varmeudvikling. | Varmhårdheden beskytter de skrå skærekanter i produktionen. |
| DLC-/ZrN-belægning | Aluminium, messing, kobber og plast. | Hjælper med at forhindre, at blødt materiale æder eller svejser sig fast på de koniske riller. |
Fuldkarbid giver stivhed, TiAlN eller AlTiN understøtter fræsning af jernholdige materialer ved høj varme, og DLC eller ZrN reducerer ædning i aluminium og andre ikke-jernholdige materialer.
Skærer slipvinkler uden behov for 5-akset bevægelse.
Kører fleraksede værktøjsbaner til kontinuerlig formning af overflader med slipvinkel.
Udfører fræsning af slipvinkler i kompositmodeller, aluminiumsplader og konstruktionsplast.
Bearbejder slipvinkler i formhulrum til plast og kerner til trykstøbning. Hovedparten af materialet kan først skrubbes ud med spånbryder-fræsere, før væggene med slipvinkel finbearbejdes.
Skærer koniske noter, forberedende kanaler til svalehaler og skrå kilenoter.
Fræser skrå vægtreducerende lommer og ribber med slipvinkel i flystrukturer og komponenter til forsvarsindustrien.
Former modeller med slipvinkel i træ, komposit eller metal til sandstøbning.
En konisk pinnefræser skærer en specificeret slipvinkel på en lodret væg i ét sammenhængende pas og undgår de trinmærker og den maskintid, der følger med trinvis konturfræsning i Z-niveauer.
Konussen angives normalt pr. side i forhold til værktøjets centerlinje. Kontrollér, om CAM-inputtet forventer vinklen pr. side eller den samlede spidsvinkel, som er det dobbelte af værdien pr. side.
En konisk fræser med firkantende har en flad spids til lommer med plan bund og skrå vægge. En konisk kuglefræser har en sfærisk spids til konturerede bunde og afrundede overgange.
Værktøjer i mikrokornet karbid med AlTiN- eller nACo-belægning er konstrueret til forhærdede og hærdede stål som H13, D2 og P20 op til 65 HRC.
Bauron kan konstruere ikke-standardiserede konusvinkler, specielle spidsradier, forlænget halsrækkevidde og slidbelægninger til CAD-definerede applikationer.
Bauron tilbyder design- og engineering-support til værktøjskrav. Engineering-teamet samarbejder med kunderne om specialgeometrier, specialiserede belægninger og komplekse bearbejdningsudfordringer.
Kontakt engineering