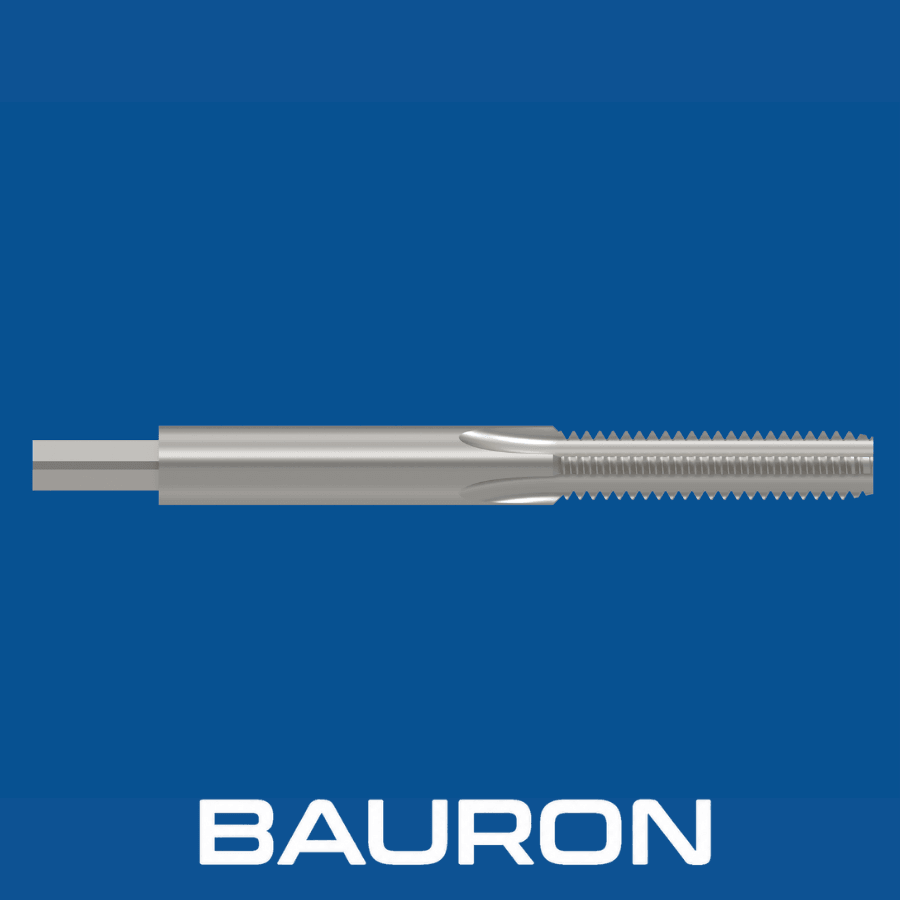
Opretning efter kernehullet
Anskæringen går ind i et hul i korrekt størrelse og hjælper med at etablere gevindaksen.
Drej modellen med musen eller én finger. Brug musehjulet eller en to-finger-bevægelse til kontrolleret zoom.
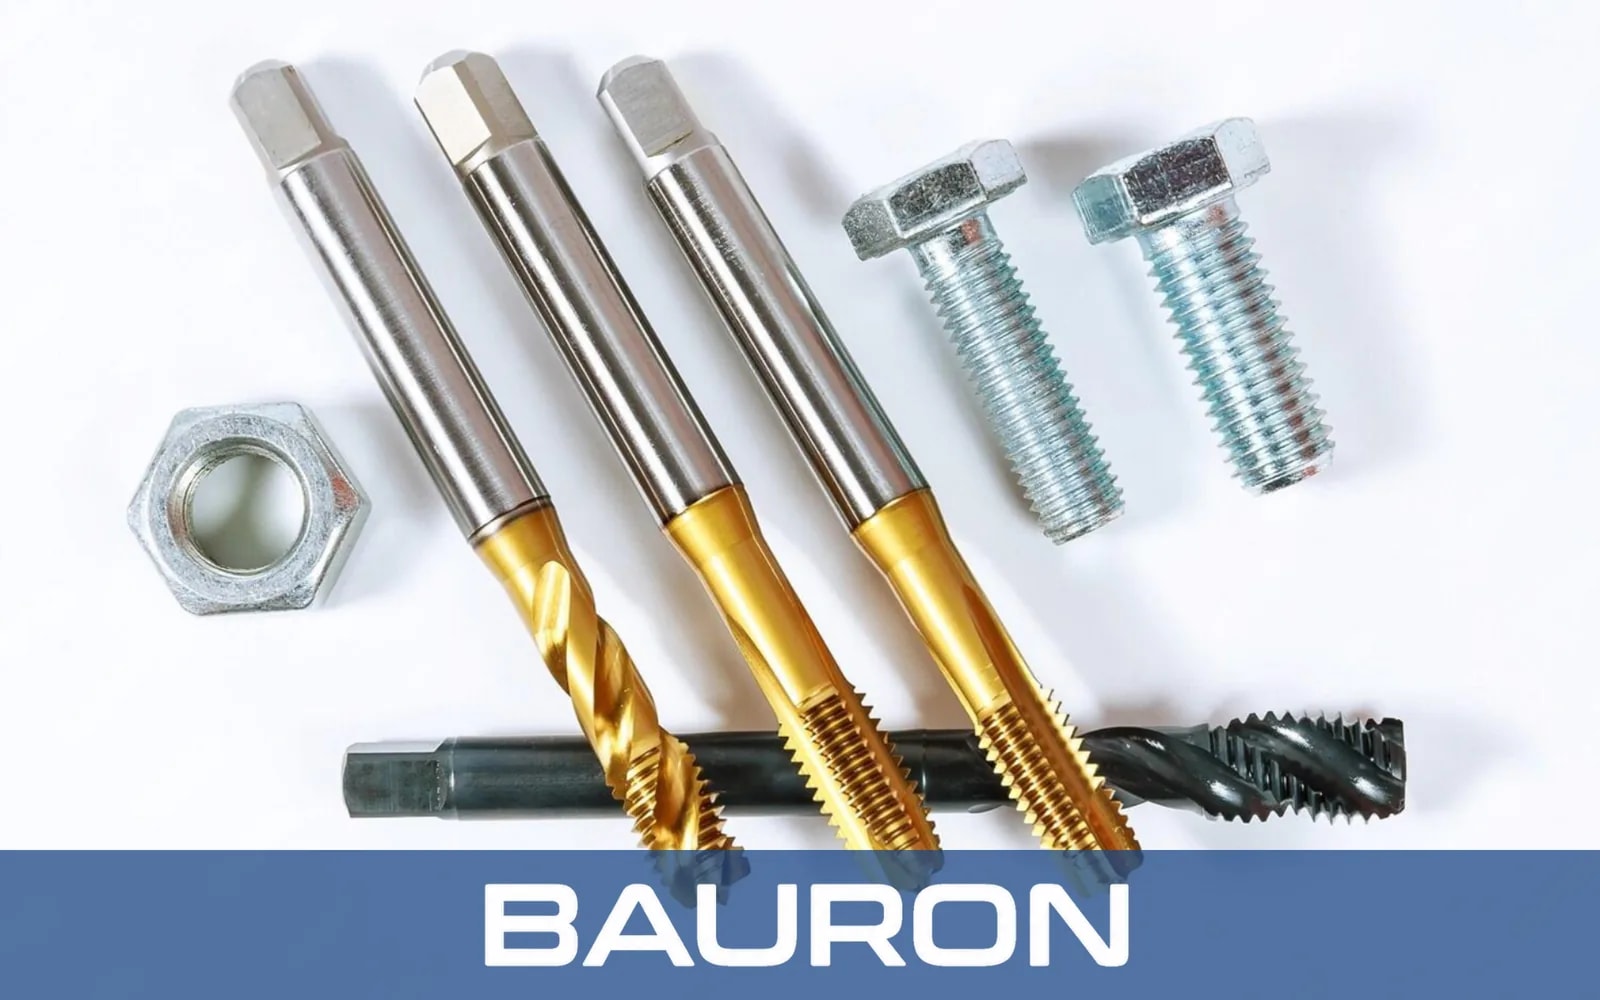
Maskinskrue-gevindbor er maskingevindbor med lille diameter til nummererede størrelser af befæstelseselementer, typisk #0 til #12. Skærende udgaver skærer UNC- eller UNF-profiler i et forboret hul, mens formende udgaver fortrænger tilstrækkeligt duktilt materiale. Det lille tværsnit gør opretning, kontrol af kernehullet, spånstyring og drejningsmoment særlig vigtige.
Anskæringen går ind i et hul i korrekt størrelse og hjælper med at etablere gevindaksen.
Slebne tænder skærer profilen gradvist, eller formkanter fortrænger materialet i en gevindformerkonfiguration.
Rillegeometrien på skærende gevindbor leder små spåner væk fra de aktive tænder for at mindske spånpakning.
Tænderne bag anskæringen danner den færdige flankediameter og gevindflankerne.
Gevindbor til skruegevind fås i de almindelige maskinskruestørrelser, herunder #0, #1, #2, #3, #4, #5, #6, #8, #10 og #12.
Kerne- og rillegeometri er afbalanceret, så den giver vridningsstyrke og samtidig bevarer spånplads ved små diametre.
Forskærer-, mellemskærer- og bundskærer-anskæringer understøtter gradvis gevindstart, almindeligt arbejde eller gevind tæt på bunden af et blindhul.
Udførelser med lige riller, spiralspids, spiralriller og rillefri formning tager højde for forskellige hul- og spånforhold.
Valg af GH-grænse understøtter den tilsigtede tolerance for indvendige gevind i klasse 2B eller 3B, når hele processen er under kontrol.
| Specifikation | Område / Detaljer |
|---|---|
| Diameterstørrelser | Maskinskruestørrelser #0 (0.060") til #12 (0.216") |
| Gevindsystemer | UNC grovgevind og UNF fingevind |
| Anskæringsprofiler | Forskærer, typisk 7–10 gevindgange; mellemskærer, 3–5 gevindgange; bundskærer, 1–2 gevindgange |
| Rillegeometri | Lige riller, spiralspids, spiralriller eller rillefri formning |
| Skafttype | Lige cylindrisk skaft med firkantmedbringer |
| Flankediametergrænser | GH1, GH2, GH3 eller applikationsspecifikke grænser for den krævede pasning af det indvendige gevind |
| Materiale / Belægning | Bedst egnet til | Vigtigste fordel |
|---|---|---|
| HSS (højhastighedsstål) | Blødt stål, messing, aluminium og kompatible plasttyper. | Slagsejhed er en fordel for sarte skærekanter med lille diameter. |
| Kobolt (HSS-Co) | Rustfrit stål, titan og legeringer til højere temperaturer. | Forbedret varmhårdhed hjælper med at modstå sløvning af skærekanten i sejere og mere slibende materialer. |
| TiN-/TiAlN-belægning | Automatiseret produktion i kompatible emnematerialer. | En egnet belægning kan mindske friktion, begrænse vedhæftning og forbedre slidstyrken på små tænder. |
Vælg gevindborets substrat, belægning, anskæring, rilletype og skærevæske ud fra materiale, hultype, gevindpasning, maskinstyring og produktionsvolumen. I stive, stabile opsætninger kan fuldkarbid-gevindbor også komme på tale for slidstyrkens skyld i slibende materialer.
Kører kontrollerede gevindskæringscyklusser til små gevindhuller i beslag, huse og chassiser. I tynde pladeemner kan kombinations-maskingevindbor bore og skære gevind i udvalgte nummerstørrelser med ét værktøj.
Fremstiller miniaturegevind i drejede komponenter til medicinsk udstyr, elektronik og luft- og rumfart.
Skærer gevind i gentagne små huller i metalvarer og elektroniksamlinger i store serier.
Understøtter prototype-, instrumentmager- og reparationsarbejde, hvor opretning og drejningsmoment kan kontrolleres.
Fremstiller små monteringsgevind i chassiser, afstandsstykker til printkort og apparathuse til elektronikproduktion.
Skærer gevind i komponenter til optisk udstyr, sensorer, diagnostisk udstyr og finmekanik.
Understøtter gentagelig fremstilling af gevindhuller i små beslag og komponenter til husholdningsapparater. Gevindskæring af møtrikker i store serier kræver gevindbor med bøjet skaft på dedikerede møtrikgevindskæremaskiner.
Forbereder monteringshuller til sensorer, kontakter, styringshuse og beklædningsdele.
Maskinskrue-gevindbor bruger nummerstørrelser fra #0 til #12 med udvendige diametre fra 0.060 tomme til 0.216 tomme. Almindelige serier af gevindbor i tommestørrelser (brøkmål) begynder generelt ved 1/4 tomme.
Brug en forskærer-anskæring til gradvis gevindstart, en mellemskærer-anskæring til almindeligt arbejde i gennemgående huller og tilstrækkeligt dybe blindhuller eller en bundskærer-anskæring, når fulde gevind skal nå tæt på bunden af et blindhul.
Brug den specificerede kernehulsstørrelse, oprethold den aksiale opretning, kontrollér kast og drejningsmoment, brug en egnet skærevæske, og vælg spiralspidsgeometri til gennemgående huller eller et spiralrille-gevindbor til blindhuller, når spånretningen kræver det.
Klasse 2B er almindelig for kommercielle indvendige maskinskruegevind, mens klasse 3B giver en tættere pasning. Gevindborets flankediametergrænse skal vælges under hensyn til materialets opførsel, tillæg for belægning og de krævede kontrolgrænser for det færdige gevind.
Bauron Precision Tools kan gennemgå ikke-standardiserede stigninger, specielle flankediametergrænser, forlængede skafter, rille- og anskæringsgeometrier, substrater og belægninger til applikationer med små gevind.
Bauron tilbyder design- og engineering-support til nummererede gevindstørrelser, flankediametergrænser, anskæringslængder, rilletyper, skaftgeometri, substrater og belægninger. Del emnetegningen og gevindskæringsprocessen til teknisk gennemgang, uanset om opgaven kræver HSS-gevindbor eller specialværktøjer i karbid.
Kontakt engineering