Forboring
Den forreste borespids borer den kernehulsdiameter, som den integrerede gevinddel kræver.
Drej modellen med musen eller én finger. Brug musehjulet eller en to-finger-bevægelse til kontrolleret zoom.
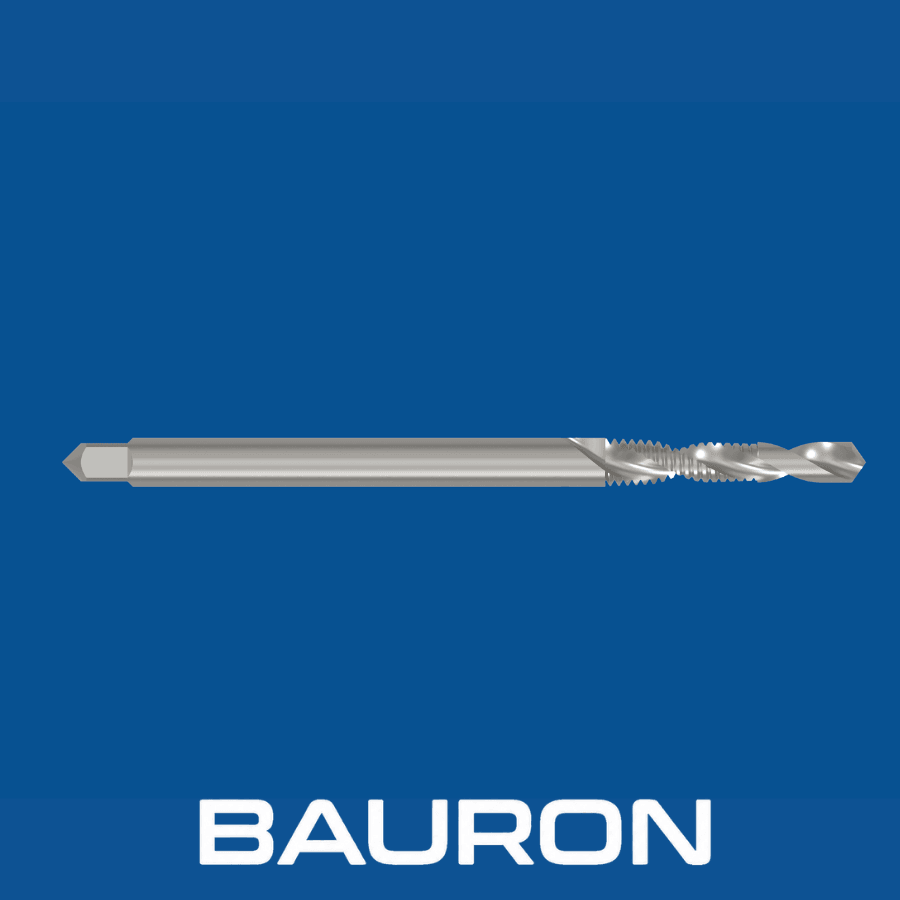
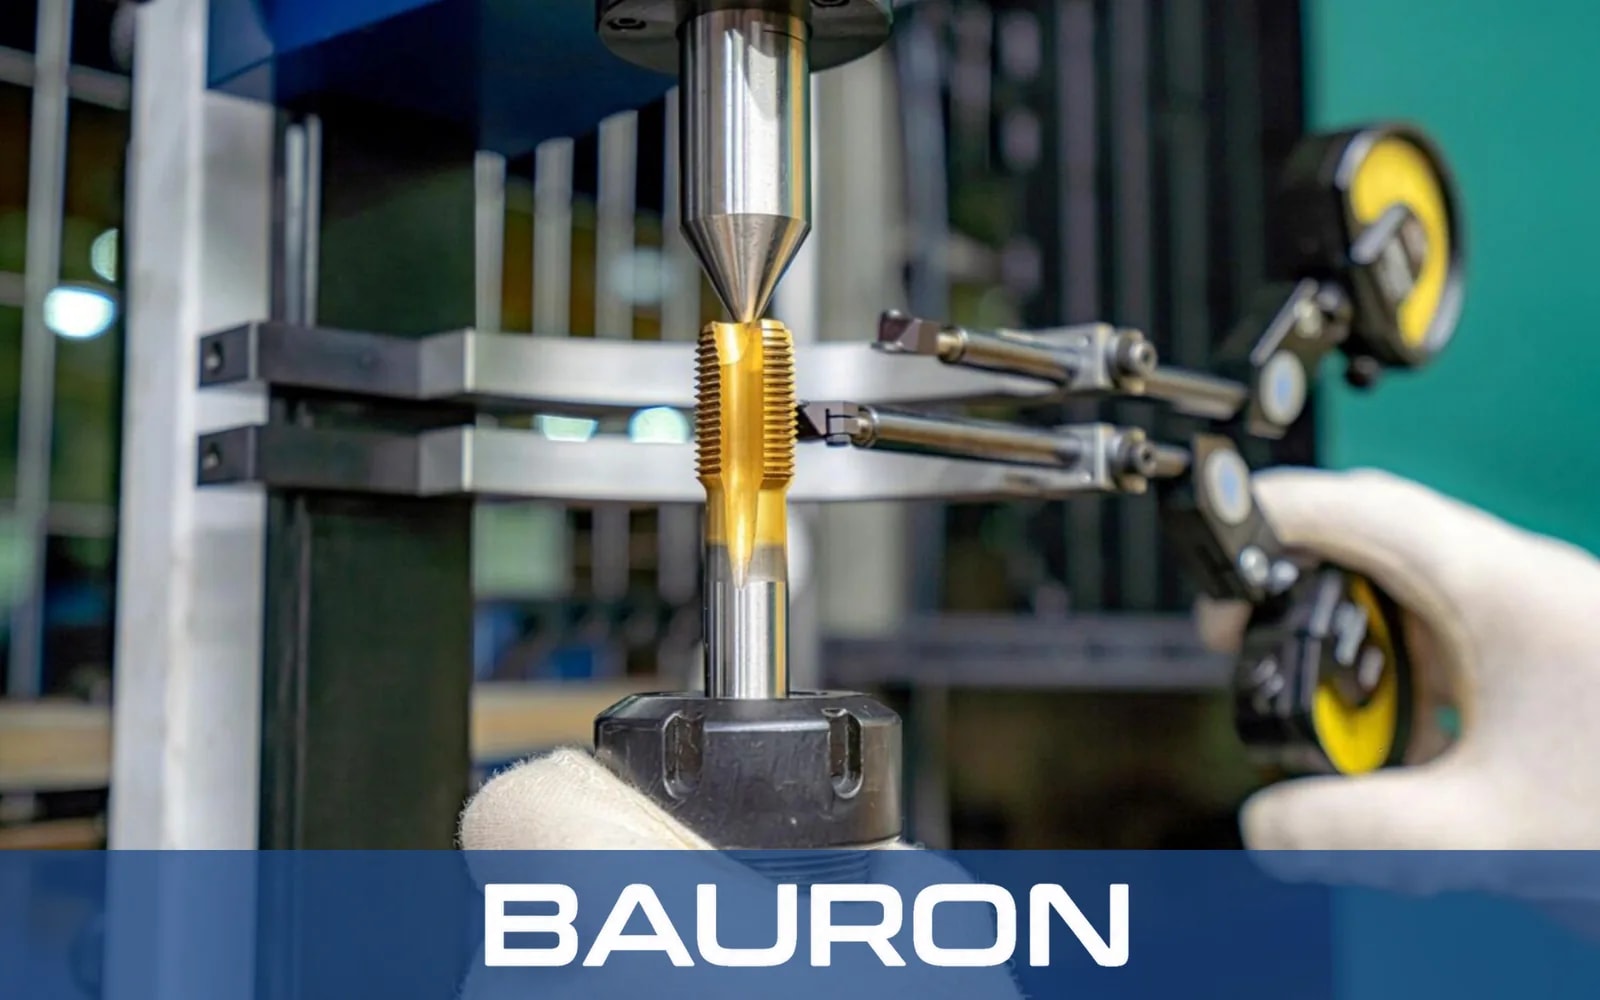
Kombinations-maskingevindbor samler forboring, indvendig gevindskæring og fasning af indgangen på én værktøjskrop. De er beregnet til kontrollerede operationer i gennemgående huller, hvor borespidsen kan komme fri af emnet, før hele gevinddelen går i indgreb.
Den forreste borespids borer den kernehulsdiameter, som den integrerede gevinddel kræver.
Når værktøjet føres frem, følger den gevindskærende del det borede kernehul og skærer det indvendige gevind.
Et integreret trin eller en fase kan afgrate og fase hullets indgang som en del af cyklussen.
En synkroniseret gevindskæringscyklus vender rotation og tilspænding for at trække gevinddelen ud, når den programmerede dybde er nået.
Når boring, gevindskæring og færdigbearbejdning af indgangen kombineres, kan cyklustiden forkortes i egnede emner med gennemgående huller.
Ét værktøj kan spare magasinpladser og reducere den ikke-skærende tid til værktøjsskift.
De integrerede bor- og gevinddele understøtter ensartet flugt mellem hul og gevind, når de køres i en stiv opsætning med lavt kast.
Afstanden mellem bor og gevinddel er udformet, så kernehullet kan bryde igennem, før hele den gevindskærende del går i indgreb.
Applikationsspecifikke belægninger kan mindske friktion og slid under kombineret boring og gevindskæring.
| Specifikation | Område / Detaljer |
|---|---|
| Diameterområde | #4 til 1/2"; metrisk M3 til M12 i udvalgte konfigurationer |
| Gevindprofiler | UNC, UNF, metrisk og specialstigninger |
| Rillegeometri | Spiralspids eller kort spiralrille |
| Skafttype | Lige cylindrisk, 1/4" sekskant eller maskinskaft |
| Bearbejdningstype | Boring, gevindskæring og fasning af indgangen i gennemgående huller |
| Materialetykkelse | Almindelig retningslinje: højst gevindborets nominelle diameter; kontrollér i forhold til den præcise værktøjsgeometri |
| Materiale / Belægning | Bedst egnet til | Vigtigste fordel |
|---|---|---|
| HSS (højhastighedsstål) | Blødt stål, aluminium, messing og kompatible plasttyper. | Slagsejhed understøtter almindelig boring og gevindskæring, hvor skærebelastningen varierer langs værktøjet. |
| Kobolt (HSS-Co) | Rustfrit stål og legeringer med højere styrke. | Forbedret varmhårdhed hjælper med at modstå nedbrydning af skærekanten i sejere materialer. |
| TiN-/TiAlN-belægning | Boring og gevindskæring i produktion i kompatible materialer. | En egnet belægning kan mindske friktion, begrænse påsvejsning og forbedre slidstyrken. |
Borespidsen og gevinddelen arbejder under forskellige skæreforhold, så substrat, belægning, kølemiddel, emnetykkelse og synkroniserede maskinparametre skal vurderes samlet.
Bruger hurtig positionering og synkroniseret spindelstyring til samlede hulbearbejdningscyklusser.
Kører synkrone gevindskæringsprogrammer, der kombinerer forboring og gevindskæring med ét værktøj.
Integrerer kombinationsværktøjer i dedikeret flerspindel- eller transferlinjeproduktion. Kontinuerlig gevindskæring i møtrikker er en separat proces, der bruger gevindbor med bøjet skaft.
Borer og skærer gevind i gennemgående huller i kompatible elektriske kabinetter, paneler og rammer, herunder tavlearbejde til automationsbranchen.
Reducerer værktøjsskift ved gentagen produktion af beslag og huse.
Kombinerer operationer på en CNC-bore- og gevindskæremaskine, når værktøjsspidsen har frigang bag emnet.
Sparer pladser i værktøjsmagasinet ved at erstatte separate bor, gevindbor og faseværktøjer i egnede emner.
Den typiske geometri for kombinerede bor og gevindbor er beregnet til gennemgående huller, fordi borespidsen skal komme fri af materialet, før gevinddelen fuldender gevindet. En blindhulsapplikation kræver et specialdesignet værktøj og verificeret frigang eller et separat kernebor efterfulgt af spiralrille-gevindbor.
En almindelig retningslinje begrænser tykkelsen til omtrent gevindborets nominelle diameter, men den faktiske grænse bestemmes af borespidsens længde, afstanden mellem bor og gevinddel, anskæringslængden, frigangen ved gennembrud og emnematerialet.
Maskinen skal understøtte kontrolleret boring og synkroniseret gevindskæring med reversering. Programmér tilspænding, hastighed, overgangsdybde og udtræk efter værktøjsproducentens data og den præcise gevindstigning.
Et almindeligt gevindbor, for eksempel et spiralspids-gevindbor til gennemgående huller, kræver et separat boret kernehul og kan efterfølges af et faseværktøj. Et kombinationsværktøj kan samle disse operationer, men den faktiske reduktion af cyklustiden afhænger af emnegeometri, maskinens acceleration og den eksisterende tid til værktøjsskift.
Bauron kan gennemgå ikke-standardiserede stigninger, længder på borespidsen, afstand mellem gevinddel og bor, trinfaser, skafter, substrater og belægninger for at bygge specialgevindbor til en bestemt applikation med gennemgående huller.
Bauron tilbyder design- og engineering-support til borespidsgeometri, afstand mellem bor og gevinddel, gevindstigninger, fasetrin, skafter, substrater og belægninger. Del emnetværsnittet og maskincyklussen til teknisk gennemgang.
Kontakt engineering