Centrerende indføring
Anskæringen på 3 til 5 gevindgange fører gevindboret ind i det forborede kernehul.
Drej modellen med musen eller én finger. Brug musehjulet eller en to-finger-bevægelse til kontrolleret zoom.
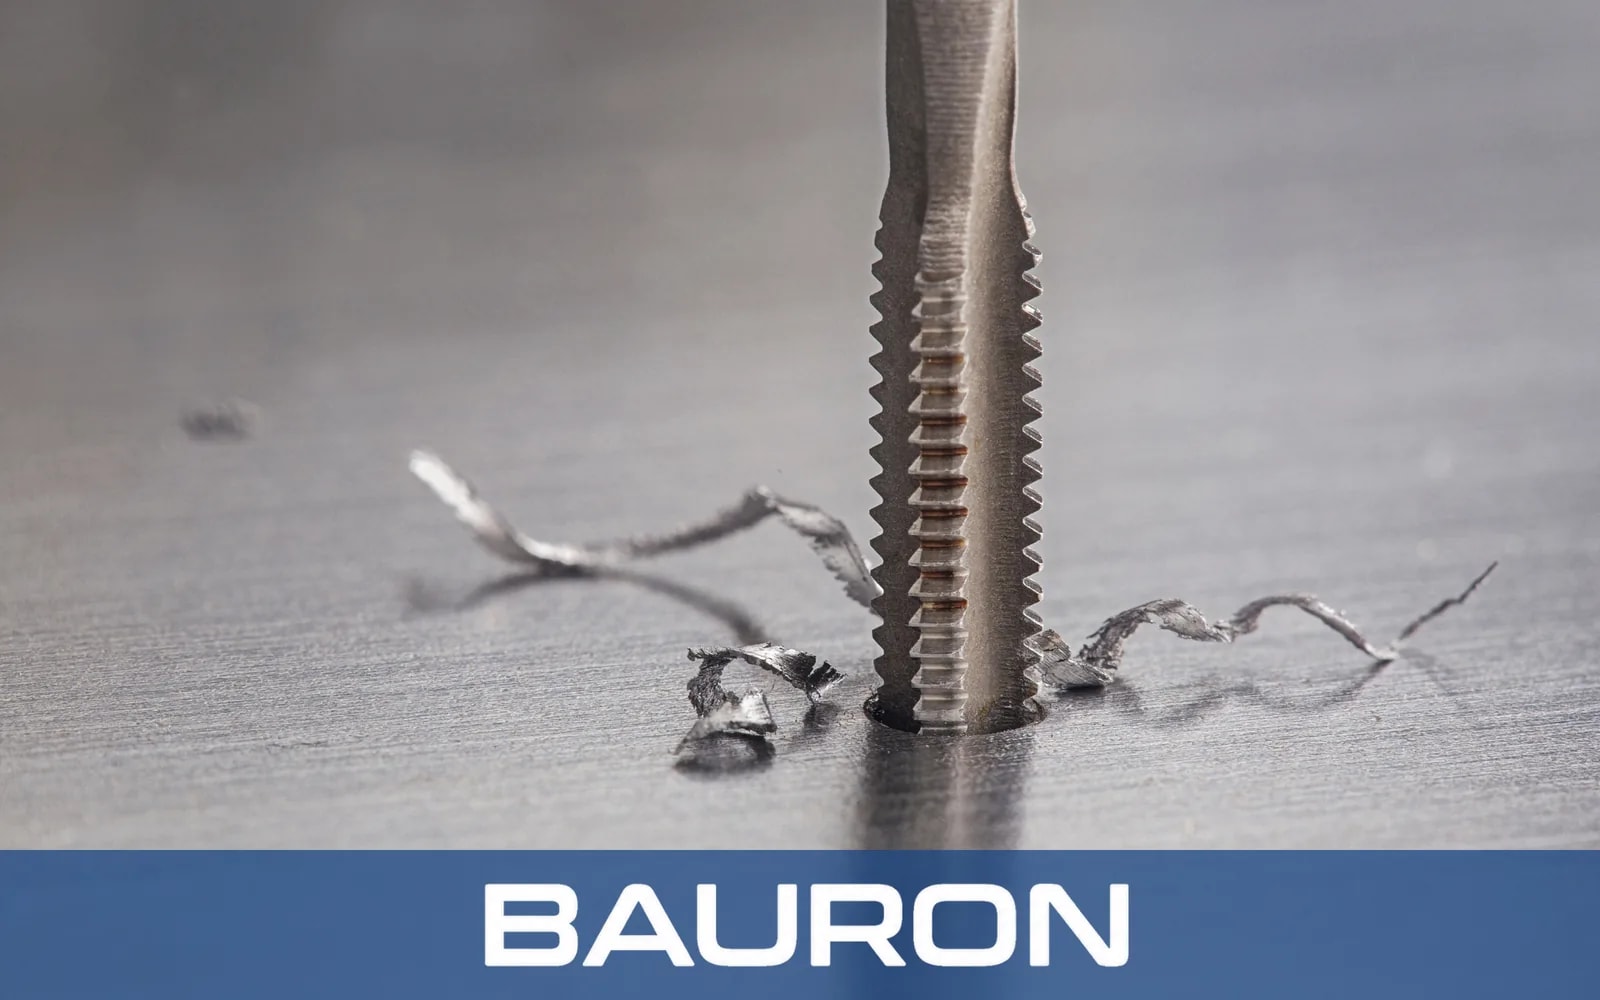
Mellemskærere fra Bauron er universelle gevindbor til indvendige gevind med en mellemlang anskæring over de første 3 til 5 gevindgange. Geometrien balancerer styring ved starten med gevindrækkevidde, så ét gevindbor kan skære gevind i mange gennemgående huller eller forberede blindhuller til en afsluttende bundskæring.
Anskæringen på 3 til 5 gevindgange fører gevindboret ind i det forborede kernehul.
Flere tænder i anskæringen deler snittet, så startmomentet holdes på et håndterbart niveau ved manuel eller maskinel gevindskæring.
Tænder med fuld profil bag anskæringen fuldender det indvendige gevind, efterhånden som værktøjet føres frem.
Geometrier med lige riller, spiralspids eller spiralriller styrer spånerne på måder, der passer til forskellige hul- og materialeforhold.
Den mellemlange anskæring understøtter gevindskæring i gennemgående huller og de første gennemløb i blindhuller.
Anskæringen fordeler skærebelastningen over flere tænder uden en forskærers lange anskæring.
Slebet gevindgeometri understøtter en ren stigning, når den afstemmes efter den krævede pasning og driftsforholdene.
Udførelser med lige riller, spiralspids og spiralriller giver forskellig spånstyring.
Mellemskærere kan leveres i matchende størrelsesserier eller kombineres med forskærere som en del af et bundskæresæt.
| Specifikation | Område / Detaljer |
|---|---|
| Diameterområde | #0 til 2"+; metrisk M1,6 til M50+ kan leveres |
| Anskæringsprofil | 3 til 5 koniske anskæringsgange; mellemlang anskæring |
| Gevindprofiler | UNC, UNF, metrisk, NPT og specialstigninger |
| Rillegeometri | Lige riller, spiralspids eller spiralriller |
| Skafttype | Standard-firkantmedbringer eller lige cylindrisk skaft |
| Tolerance | Præcisionsmuligheder i GH- og H-klasser |
| Materiale / Belægning | Bedst egnet til | Vigtigste fordel |
|---|---|---|
| HSS (højhastighedsstål) | Blødt stål, aluminium, messing og plast. | Slagsejhed understøtter pålidelig universel gevindskæring. |
| Kobolt (HSS-Co) | Rustfrit stål, titan og højtemperaturlegeringer. | Forbedret varmhårdhed hjælper med at bevare skærekanterne ved forhøjede temperaturer. |
| TiN-/TiAlN-belægning | Automatiseret CNC-produktion med højere hastigheder. | Øget overfladehårdhed og lavere friktion kan mindske påsvejsning på gevindkanterne. |
HSS giver sejhed til almindelig gevindskæring, kobolt forbedrer varmhårdheden i krævende legeringer, og TiN- eller TiAlN-belægninger kan sænke friktionen i automatiseret produktion. Til synkron maskinel gevindskæring i store serier kan mellemskærergeometrier også leveres som fuldkarbid-gevindbor.
Kører kontrollerede synkrone gevindskæringscyklusser til gennemgående huller og gevindstart i blindhuller.
Holder mellemskærere i revolvere eller pinoldokværktøjer til aksiale indvendige gevind.
Bruger egnede gevindskærepatroner til præcist centreret gevindskæring på værkstedet.
Drejer håndgevindbor med mellemskærer-anskæring med direkte kontrol ved vedligeholdelse, montage og gevindskæring i små mængder.
Skærer indvendige gevind gennem åbne komponenter i én kontrolleret operation.
Klarer rutinemæssig indvendig gevindskæring i produktion og vedligeholdelse.
Etablerer størstedelen af gevindet, før en bundskærer færdigskærer tættere på hullets bund.
Genopretter eller renser eksisterende indvendige gevind, når korrekt størrelse og pasning vælges – en rutineopgave ved service af maskiner i branchen for entreprenørmaskiner.
Den væsentligste forskel er anskæringens længde. Forskærere har typisk 7 til 10 anskæringsgange, mellemskærere 3 til 5 og bundskærere 1 til 2, så der kan skæres tættere på bunden af et blindhul.
En mellemskærer kan skære gevind i et blindhul, men efterlader flere ufuldstændige gevindgange ved bunden på grund af anskæringen. Brug efterfølgende en bundskærer, hvis konstruktionen kræver fuldt udformede gevind tættere på bunden.
Et størrelsessæt dækker almindelige gevinddimensioner, mens et sæt med forskærer, mellemskærer og bundskærer giver forskellige anskæringslængder til gevindstart, almindelig skæring og færdigskæring i blindhuller.
Spiralspidsgeometri skubber spånerne fremad og er velegnet til maskinel gevindskæring i gennemgående huller. Lige riller bruges ofte til kortspånende materialer eller kontrolleret manuelt arbejde.
Applikationsspecifikke muligheder kan omfatte ikke-standardiserede stigninger, forlængede skafter, kanaler til indvendig køling, rillegeometrier og belægninger.
Bauron tilbyder design- og engineering-support til specialgevinddimensioner, rillegeometrier, skaftkonfigurationer, kølemiddeltilførsel og applikationsspecifikke belægninger. Del gevind- og proceskravene til teknisk gennemgang – også ved forespørgsler om specialværktøjer i karbid.
Kontakt engineering