Kontinuerlig fødning
Maskinen fører møtrikemnerne ind på den anskårne skærende ende en ad gangen.
Drej modellen med musen eller én finger. Brug musehjulet eller en to-finger-bevægelse til kontrolleret zoom.
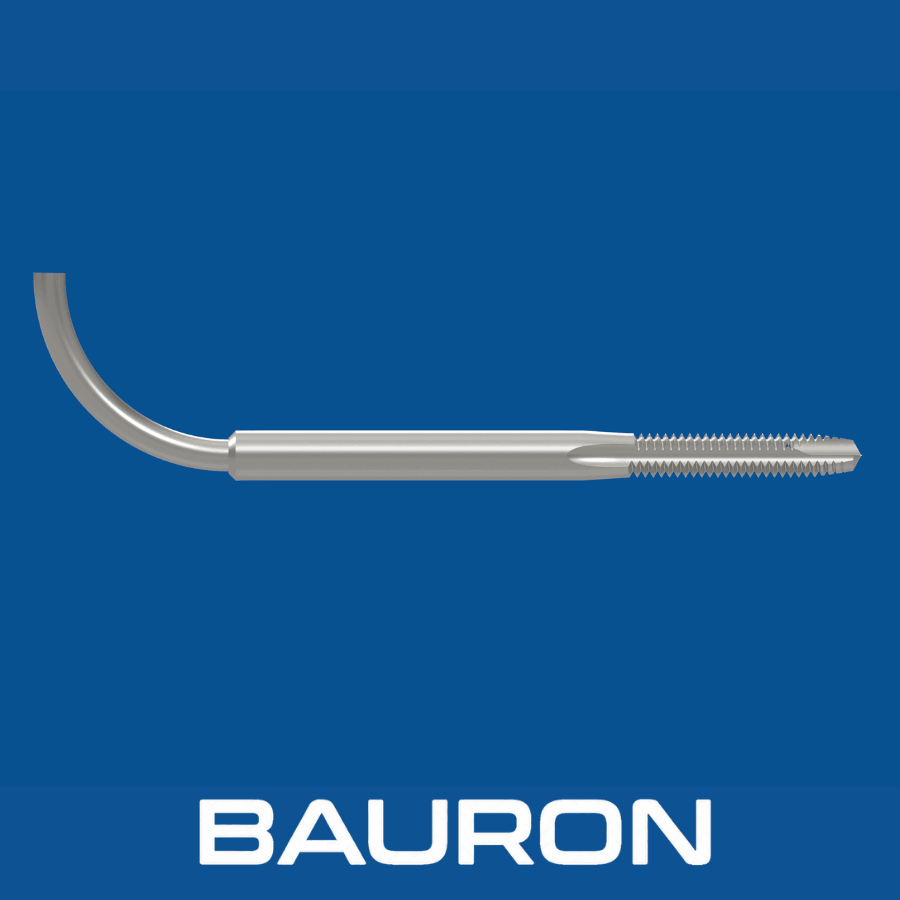
Gevindbor med bøjet skaft er konstrueret til specialiserede automatiske møtrikgevindskæremaskiner. Møtrikemner føres ind på den skærende ende, bevæger sig over gevinddelen og glider derefter langs det krumme skaft til udløbet, så produktionen kan foregå uden at vende spindlen for hvert emne.
Maskinen fører møtrikemnerne ind på den anskårne skærende ende en ad gangen.
En forlænget anskæring fordeler materialefjernelsen over flere tænder, efterhånden som hver møtrik føres frem.
Færdige møtrikker kommer fri af den skærende del og følger det krumme skaft mod maskinens udløbsbane.
En kompatibel maskine kan holde værktøjet roterende, mens emnerne fødes ind og føres ud, inden for rammerne af den driftscyklus, den er konstrueret til.
Det krumme skaft lader kompatible møtrikker bevæge sig væk fra gevindboret uden en reverseringscyklus for hvert emne.
Kontinuerlig fødning kan øge produktionen sammenlignet med gevindskæring med stop og reversering, når maskine og emne er konstrueret til processen.
Rotation i én retning reducerer antallet af reverseringer og den tilhørende ikke-skærende cyklustid.
En lang anskæring fordeler skærebelastningen over flere tænder og kan mindske det maksimale drejningsmoment.
Udførelser i værktøjsstål og kobolt giver vridningssejhed til gentagen automatisk gevindskæring.
| Specifikation | Område / Detaljer |
|---|---|
| Diameterområde | #10 til 1"+; metrisk M5 til M30+ afhængigt af konfiguration |
| Gevindprofiler | UNC, UNF, metrisk og profiler med specialstigning |
| Skaftgeometri | Krumt skaft konstrueret til den specificerede automatiske gevindskæremaskine og møtrikkernes udløbsbane |
| Anskæringsprofil | Forlænget skærende spids eller forskærer-anskæring, typisk 10 til 15+ gevindgange |
| Rillegeometri | Lige riller eller spiralriller med kort skærende spids |
| Flankediametergrænser | Applikationsspecifikke GH-, metriske eller specielle grænser for gevind på befæstelseselementer |
| Materiale / Belægning | Bedst egnet til | Vigtigste fordel |
|---|---|---|
| HSS (højhastighedsstål) | Møtrikker i kulstofstål, messing, aluminium og blødt stål. | Sejhed og slagfasthed understøtter gentagen automatisk skæring. |
| HSS-E (kobolt) | Legeret stål, rustfrit stål og møtrikmaterialer med højere styrke. | Øget varmhårdhed hjælper med at modstå nedbrydning af skærekanten under vedvarende produktion. |
| TiN-/TiCN-belægning | Automatisk gevindskæring i store serier i kompatible møtrikmaterialer. | En egnet belægning kan mindske friktion, begrænse materialevedhæftning og forbedre slidstyrken. |
Afstem værktøjsstål, belægning, anskæring, rilleform, smøremiddel og skæredata efter møtrikmateriale, gevindtolerance, maskinmodel og den krævede produktionstakt. Værktøjer med bøjet skaft leveres i kvaliteter af værktøjsstål og kobolt af hensyn til sejheden, mens fuldkarbid-gevindbor passer til stive CNC-opsætninger med lige skaft.
Specialbyggede maskiner holder det krumme værktøj og fører møtrikker kontinuerligt hen over den skærende del.
Systemer med fødetragt orienterer, fremfører, gevindskærer og udstøder kompatible møtrikemner.
Specialbyggede produktionsenheder bruger tilpassede holdere og udløbsgeometri til bestemte værktøjer med bøjet skaft.
Skærer gennemgående gevind i standardsekskantmøtrikker, firkantmøtrikker, låsemøtrikker og kompatible specialmøtrikker.
Integreres i dedikerede møtrikgevindskæremaskiner til gentagen fødning og udløb af emner.
Fremstiller indvendige gevind i komponenter, der kan passere helt over den skærende del og skaftgeometrien. Emner med blindhuller kræver et andet værktøj, for eksempel et spiralrille-gevindbor til blindhuller.
Understøtter kontinuerlig produktion af befæstelseselementer til biler, byggeri og industri. Møtrikproducenter, der leverer til flysamlinger, kører samme proces, og Bauron støtter dem som værktøjsleverandør til luft- og rumfart.
Værktøjets og møtrikkens dimensioner giver frigang bag den skærende del. Hver færdig møtrik bevæger sig langs det krumme skaft, efterhånden som de næste emner føres frem, og forlader derefter maskinen via den tilhørende udløbsbane.
Gevindbor med bøjet skaft bruges normalt kun i automatiske møtrikgevindskæremaskiner med tilpasset krum holder, emnefødning og udløbssystem. Almindelige fræsemaskiner og drejebænke bruger generelt gevindbor med lige skaft, for eksempel et sæt spiralspids-gevindbor til gennemgående huller.
En forlænget anskæring fordeler spånbelastningen over mange tænder, hvilket kan mindske det maksimale drejningsmoment, forbedre indføringen og styre varmen under kontinuerlig produktion. Vores designguide til CNC-gevindbor gennemgår anskæringens længde mere detaljeret.
Almindelige møtrikmaterialer omfatter lavkulstof- og legerede stål, udvalgte rustfrie stål, messing og aluminium. Substrat, belægning, smøring og skæreparametre skal afstemmes efter hårdhed og bearbejdelighed. Til aluminiumsemner, der får gevind på almindelige maskiner, er formende gevindbor til aluminium en spånfri mulighed.
Bauron Tools kan gennemgå bøjningsgeometri, skaftfrigang, længden af den skærende spids, gevindstigning, rilletype, substrat og belægning til en bestemt automatisk gevindskæremaskine og møtrikkonstruktion.
Bauron tilbyder design- og engineering-support til bøjningsgeometri, længde af den skærende spids, anskæring, rilleform, skaftfrigang, flankediametergrænser, substrater og belægninger. Del maskin- og møtrikspecifikationer til teknisk gennemgang.
Kontakt engineering