Let indføring
De smalle første tænder fører gevindboret ind i det forborede hul og hjælper med at begrænse fastklemning og skæv gevindstart.
Drej modellen med musen eller én finger. Brug musehjulet eller en to-finger-bevægelse til kontrolleret zoom.
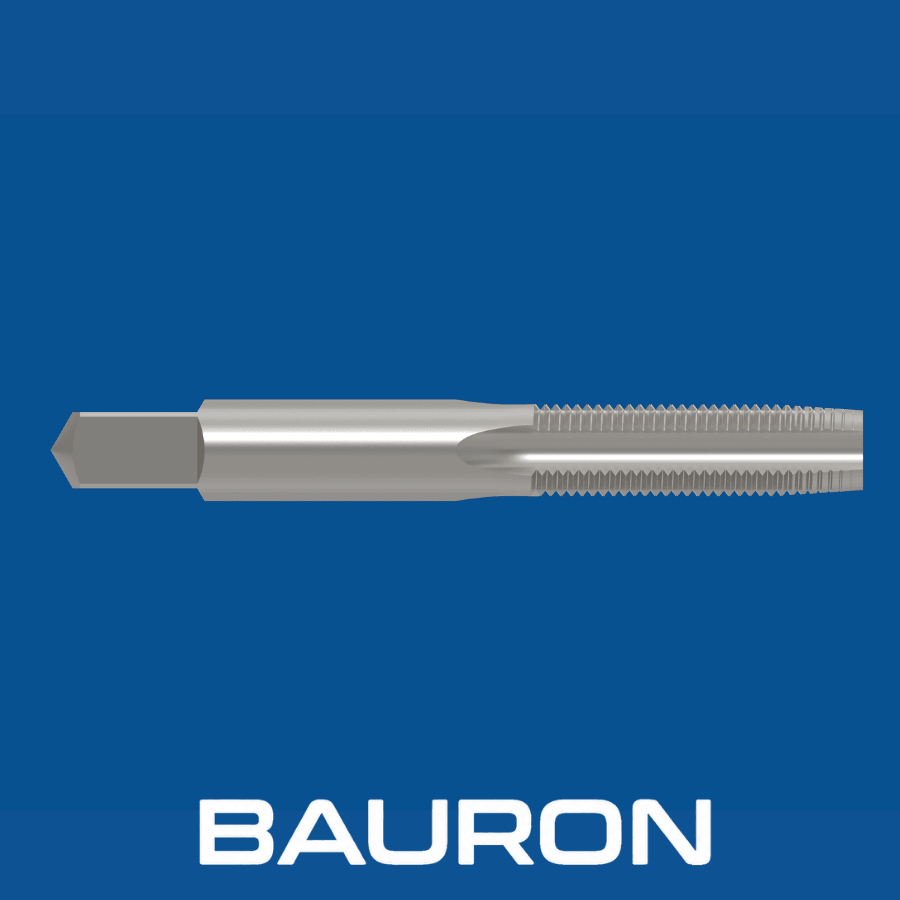
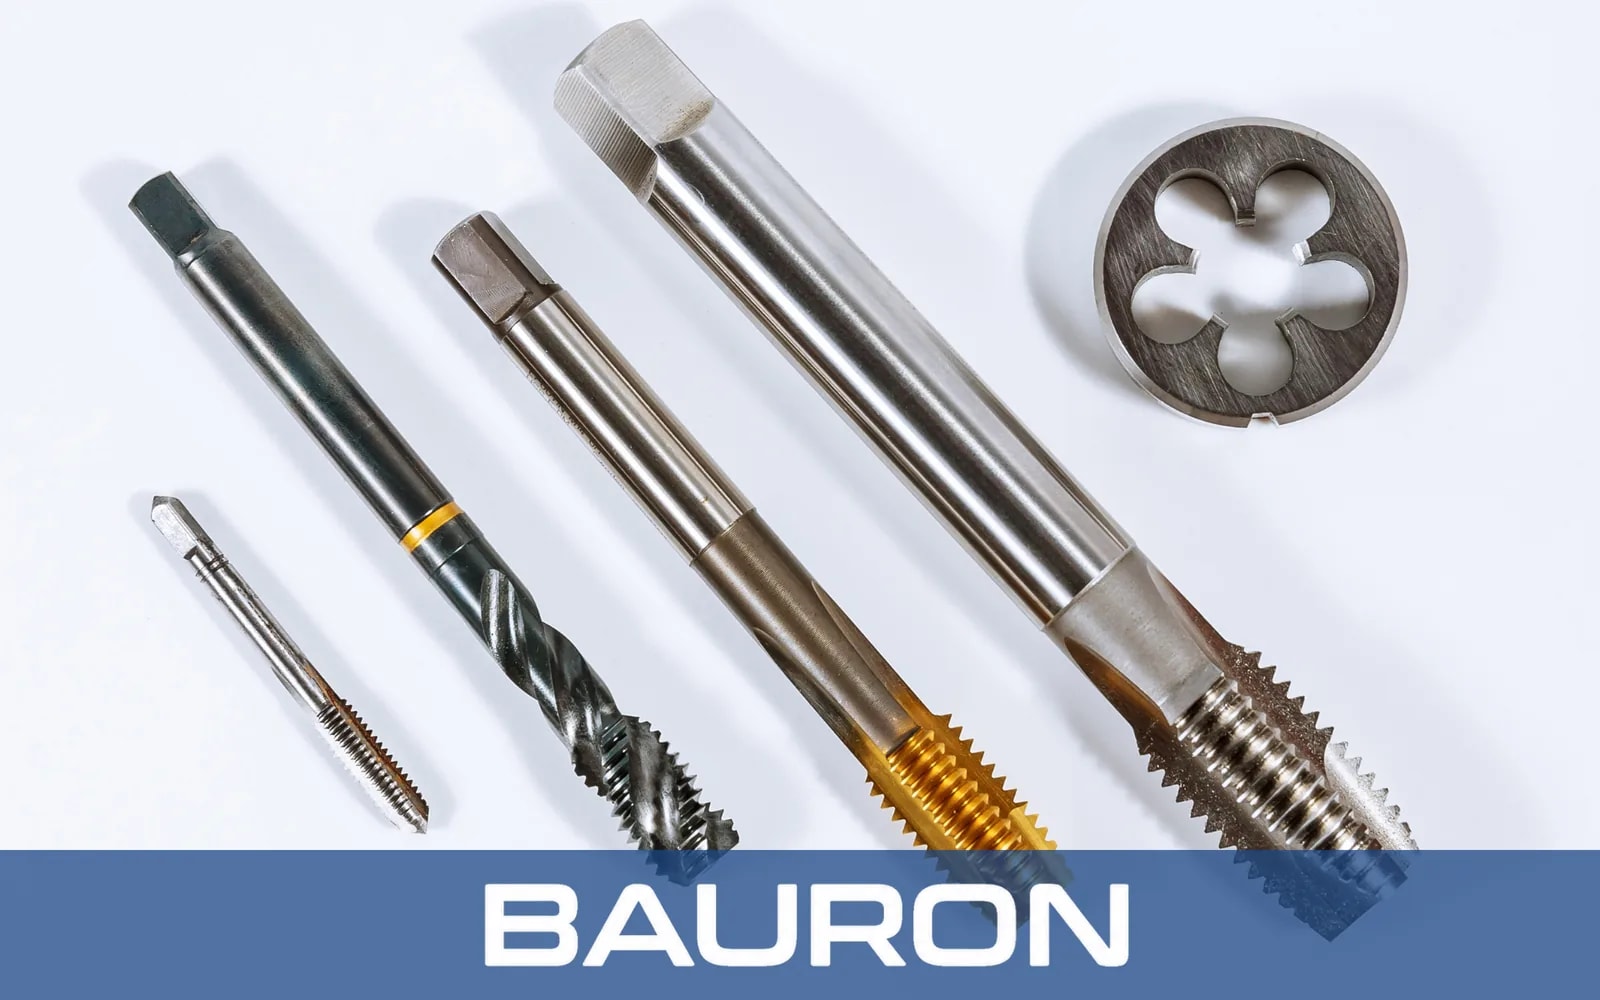
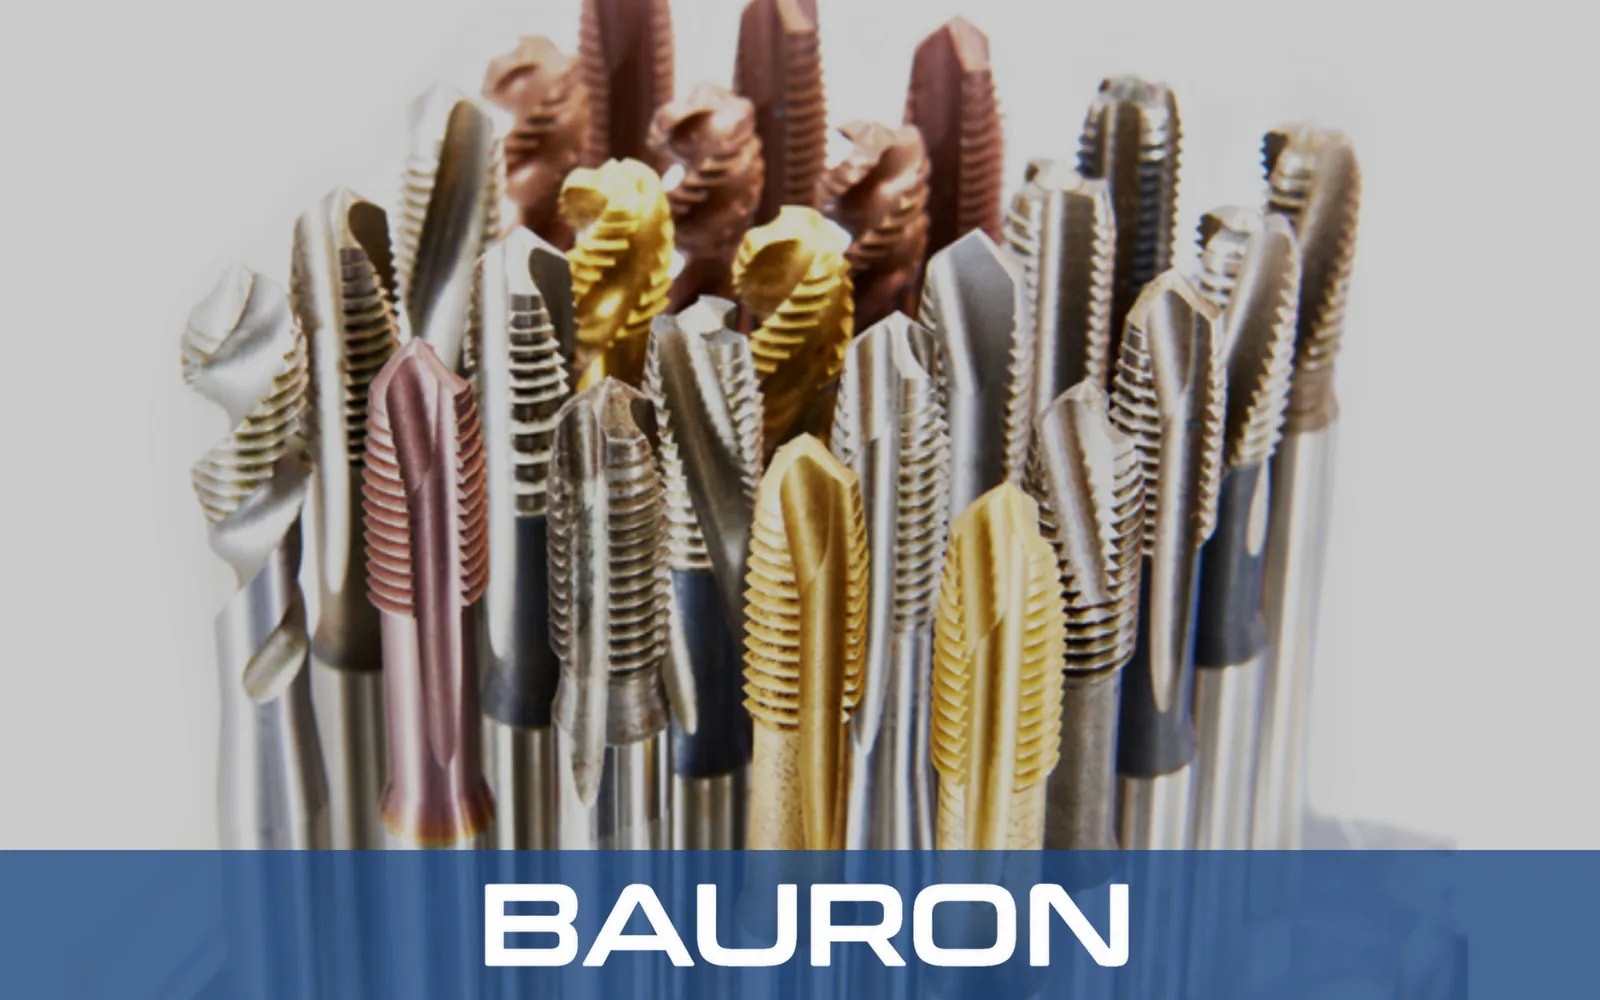
Forskærere fra Bauron er gevindskæreværktøjer med en lang, gradvis anskæring over de første 7 til 10 gevindgange. De bruges ofte som det første gevindbor i et sæt med tre, og den koniske anskæring fordeler skærebelastningen over flere tænder og mindsker det drejningsmoment, der kræves for at starte et indvendigt gevind.
De smalle første tænder fører gevindboret ind i det forborede hul og hjælper med at begrænse fastklemning og skæv gevindstart.
Hver efterfølgende tand skærer lidt dybere ind i hulvæggen, efterhånden som værktøjet føres frem.
Den forlængede anskæring hjælper med at holde gevindboret på linje med hullets akse.
Lige riller, spiralspids eller spiralriller leder spånerne væk fra de aktive skærekanter afhængigt af den valgte geometri.
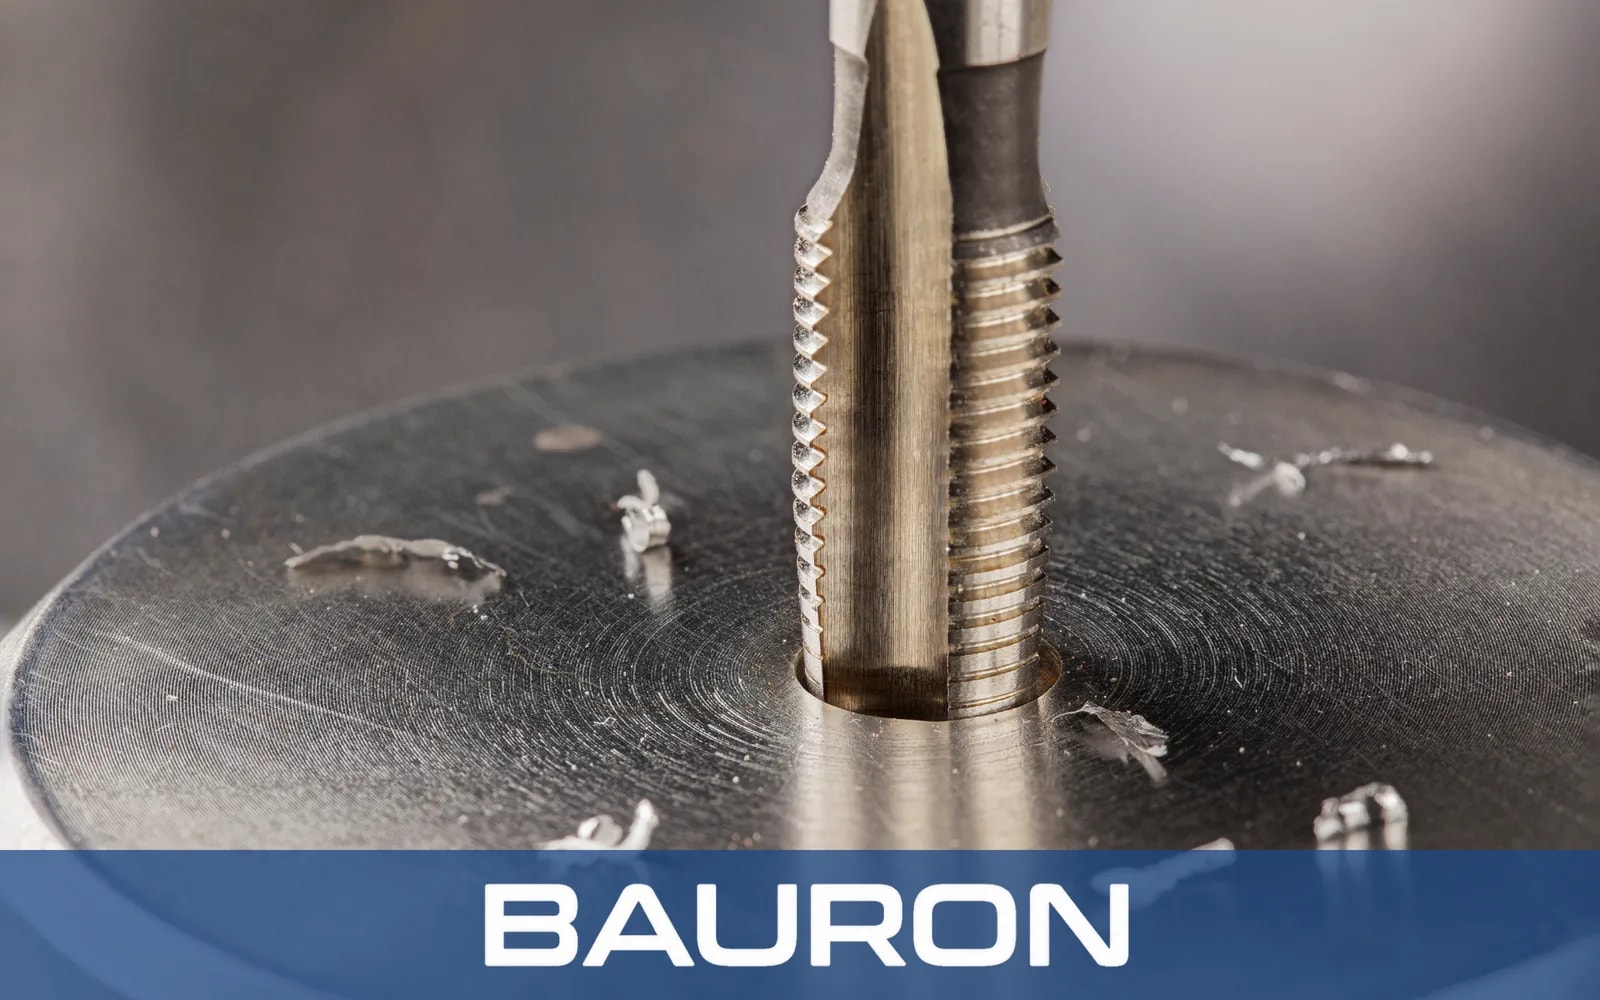
En anskæring over 7 til 10 gevindgange fordeler skærebelastningen og gør den første gevindskæring lettere at kontrollere.
Den gradvise anskæring hjælper med at centrere gevindboret langs det forberedte huls akse.
Når snittet fordeles over flere tænder, kan risikoen for brud mindskes, forudsat at geometri og driftsforhold er valgt korrekt.
Med passende kvaliteter og geometrier kan der skæres gevind i aluminium, blødt stål, rustfrit stål og støbejern.
Som for alle vores specialgevindbor kan stigning, diameter, rillegeometri, skaftlængde og kølemiddeltilførsel specificeres til applikationsspecifikke gevind.
| Specifikation | Område / Detaljer |
|---|---|
| Diameterområde | #0 til 2"+; metrisk M1,6 til M50+ kan leveres |
| Anskæringsprofil | 7 til 10 koniske anskæringsgange; anskæringsvinkel 4° til 5° |
| Gevindprofiler | UNC, UNF, metrisk, NPT, BSPT og specialstigninger |
| Rillegeometri | Lige riller, spiralspids eller spiralriller |
| Skafttype | Standard-firkantmedbringer eller lige cylindrisk skaft |
| Tolerance | Præcisionsmuligheder i GH- og H-klasser |
| Materiale / Belægning | Bedst egnet til | Vigtigste fordel |
|---|---|---|
| HSS (højhastighedsstål) | Blødt stål, messing, aluminium og almindelig gevindskæring. | Slagsejhed hjælper med at modstå udbrækninger ved manuel og maskinel brug. |
| Kobolt (HSS-Co) | Rustfrit stål, titan og højtemperaturlegeringer. | Forbedret varmhårdhed hjælper med at bevare skærekanten ved forhøjede temperaturer. |
| TiN-/TiAlN-belægning | CNC-produktion i større volumen. | Øget overfladehårdhed og lavere friktion kan mindske påsvejsning på de gevindskærende kanter. |
HSS giver sejhed til almindelig gevindskæring, kobolt forbedrer varmhårdheden i krævende legeringer, og TiN- eller TiAlN-belægninger kan mindske friktion og påsvejsning i produktionen.
Bruger synkrone gevindskæringscyklusser til gentagelig gevindskæring i gennemgående huller. Vores designguide til CNC-gevindbor forklarer, hvordan anskæringslængde og rilleretning påvirker resultatet i disse cyklusser.
Holder gevindbor i pinoldokken eller i revolvere med drevne værktøjer til aksiale indvendige gevind.
Bruger egnede gevindskærepatroner til at styre dybde og centrering.
Giver operatøren direkte kontrol ved gradvis manuel gevindstart, for eksempel med et håndgevindbor med lige riller med forskærer-anskæring.
Skærer indvendige gevind i gennemgående huller, hvor den lange anskæring har plads til at passere gennem emnet.
Etablerer startgevind i korrekt flugt, før en mellemskærer eller bundskærer fortsætter gevindskæringen i et blindhul.
Mindsker den indledende skærekraft ved gevindstart i højstyrkelegeringer med geometri og skæreforhold tilpasset applikationen.
Bruges med vindejern eller som maskingevindbor i kontrollerede gevindskæringscyklusser – fra opgaver på lønværksteder til almen fremstilling.
Den væsentligste forskel er anskæringens længde. Forskærere har typisk 7 til 10 anskæringsgange, mellemskærere 3 til 5 og bundskærere 1 til 2, så der kan skæres gevind tæt på bunden af et blindhul.
En forskærer efterlader flere ufuldstændige gevindgange nær bunden på grund af den lange anskæring. En mellemskærer og derefter en bundskærer kan bruges, når der kræves fulde gevind tættere på hullets bund.
Specialfremstillede gevindbor er nyttige ved ikke-standardiserede stigninger, usædvanlige gevindprofiler, forlængede skafter, specielle rilleformer eller krav om indvendig køling.
De kan være egnede, når substrat, geometri, belægning, smøring, hastighed og kernehulsstørrelse er afstemt efter den rustfri stålkvalitet. Den lange anskæring hjælper med at fordele skærebelastningen.
Applikationsspecifikke muligheder kan omfatte gevindgeometri, stigning, skaftrækkevidde, rilledesign, konstruktion med karbidskær, belægninger og kølemiddeltilførsel.
Bauron tilbyder design- og engineering-support til specialgevindgeometrier, rilleformer, skaftkonfigurationer og applikationsspecifikke belægninger. Del emnematerialet, gevindkravene og procesbetingelserne til teknisk gennemgang.
Kontakt engineering